Berriak

Torloju bikoitzeko kanoi konikoa: zehaztapenen, aplikazioen eta hautaketaren gida osoa

2026-08-05 0 Utzi mezu bat


Erantzun azkarra

Torloju bikoitzeko kanoi konikoa eta zulo bikoitzeko estrusio-osagai bat da, eta bertan bi torloju koniko bat datorren kanoi koniko baten barruan biratzen dira. Tapered geometriak elikadura indartsua eta konpresio handia eskaintzen ditu luzera laburrean, horregatiktorloju bikoi konikoa eta kanoiaPVC hodi, profil, xafla eta WPC estrusiorako aukera estandarra da.

PVC edo egur-plastikozko linea bat exekutatzen baduzu,torloju bikoitzeko kanoi konikoazure irteera, urtze-kalitatea eta exekuzio-kostua zuzenean erabakitzen dituen zatietako bat da. Aukeratu okerreko tamaina, materiala edo sakea eta higadura, txatarra eta geldialdietan ordainduko dituzu. Gida honek torloju-kanoi koniko batek nola funtzionatzen duen azaltzen du, erostean garrantzitsuak diren zehaztapenak, eta nola desberdintzen diren.torloju bikoi paraleloko kanoi, eta nola hautatu, instalatu eta mantendu bat, pieza horiek egunero mekanizatzen dituen fabrika baten ikuspegitik idatzita.

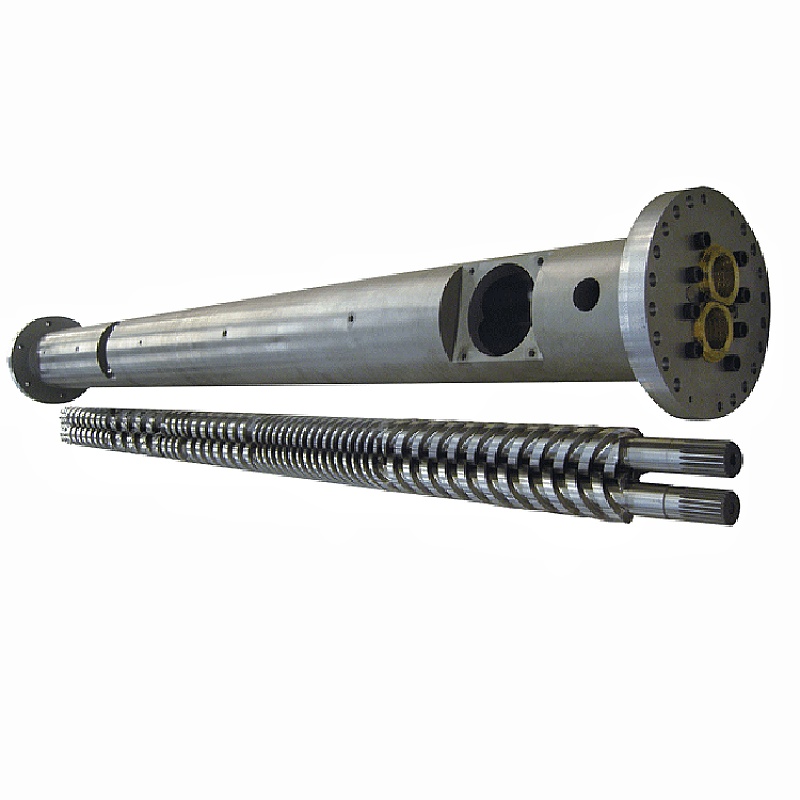
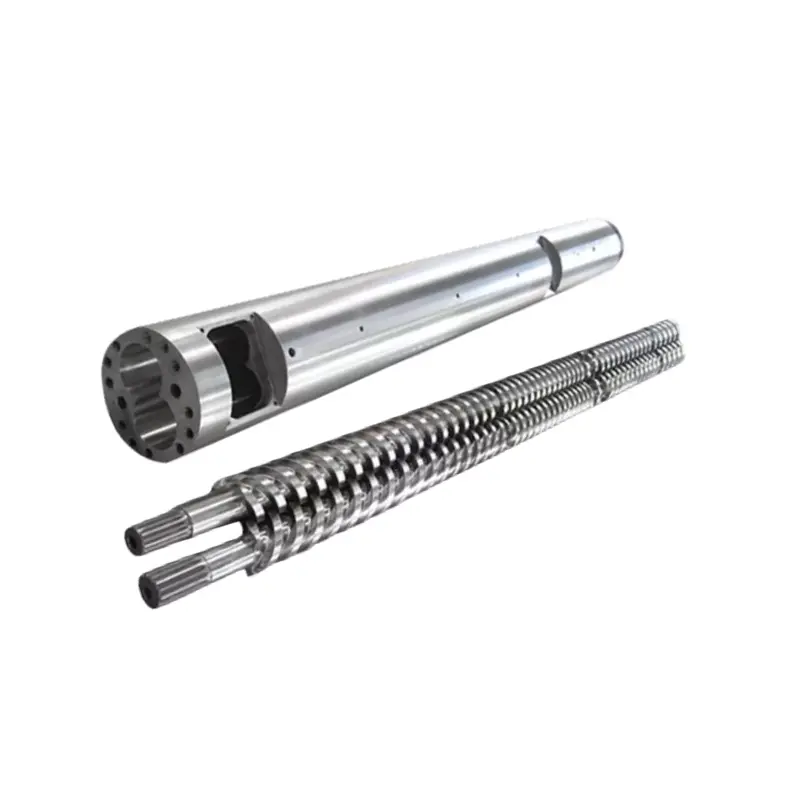
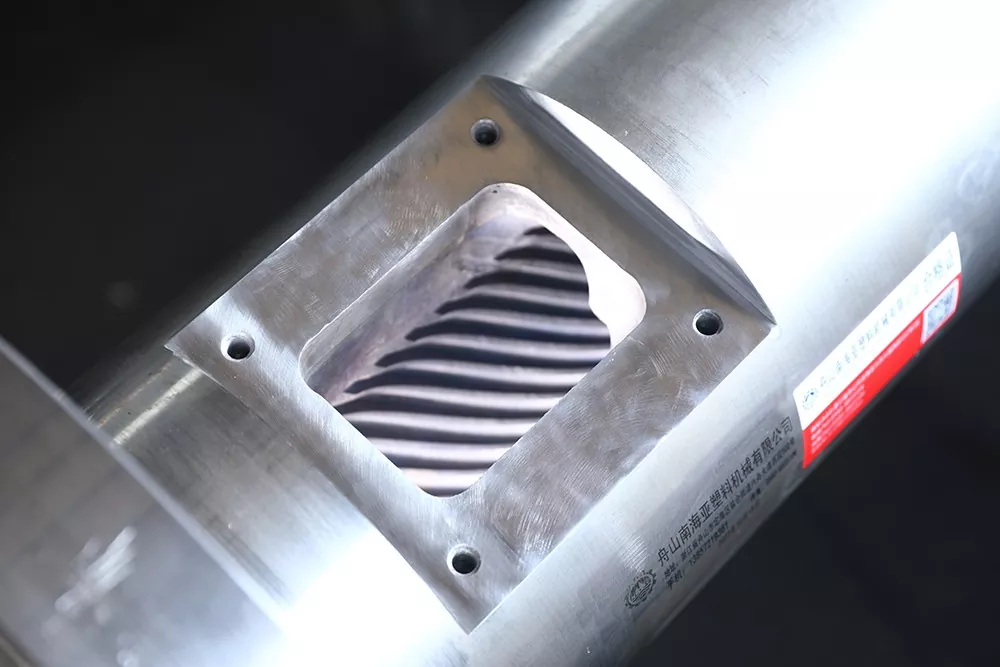
Conical twin screw barrel manufactured by Nanhaiya
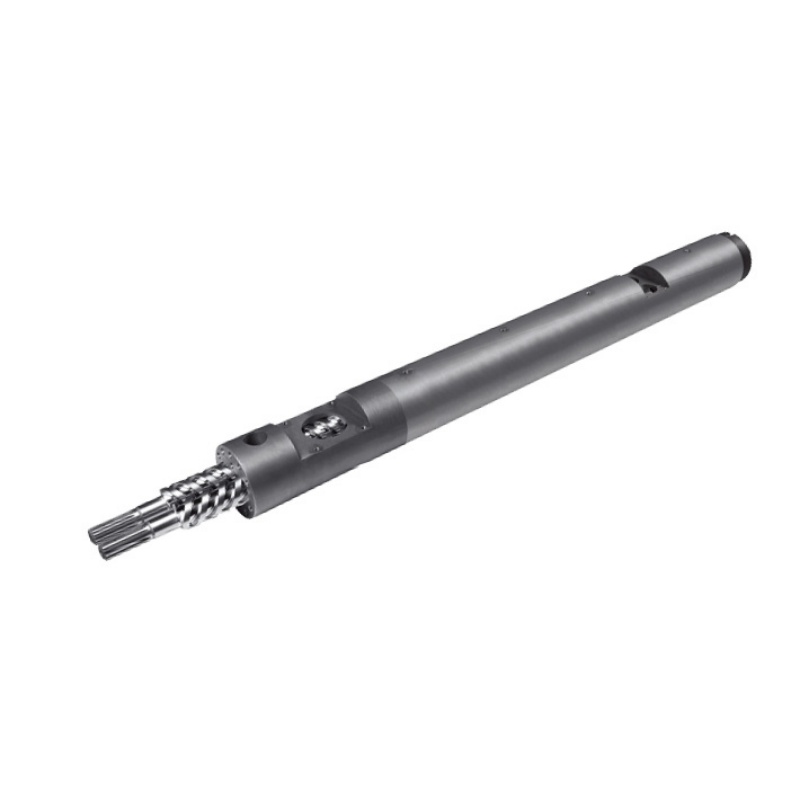
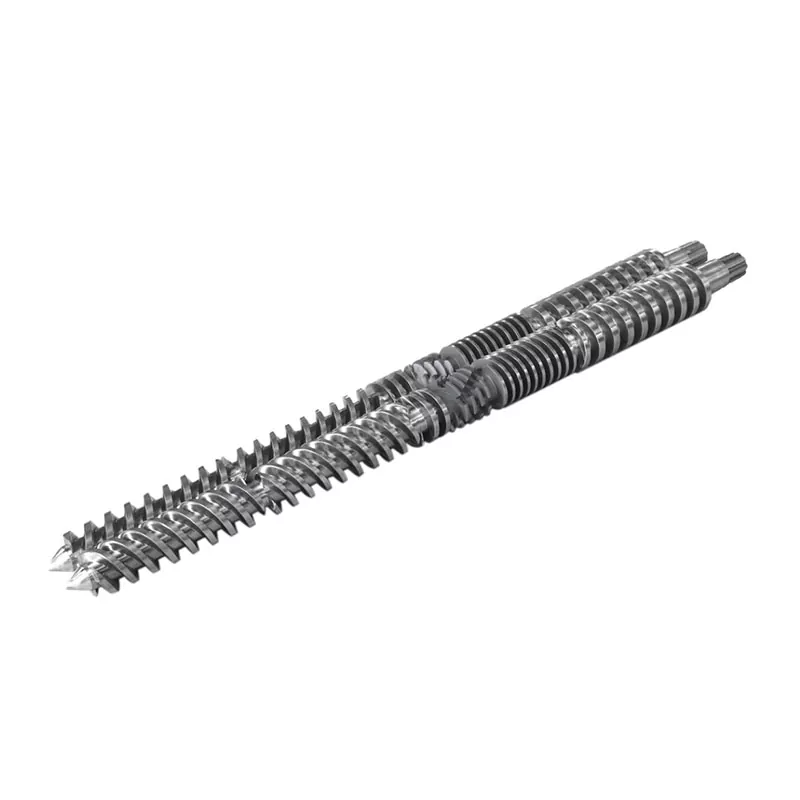
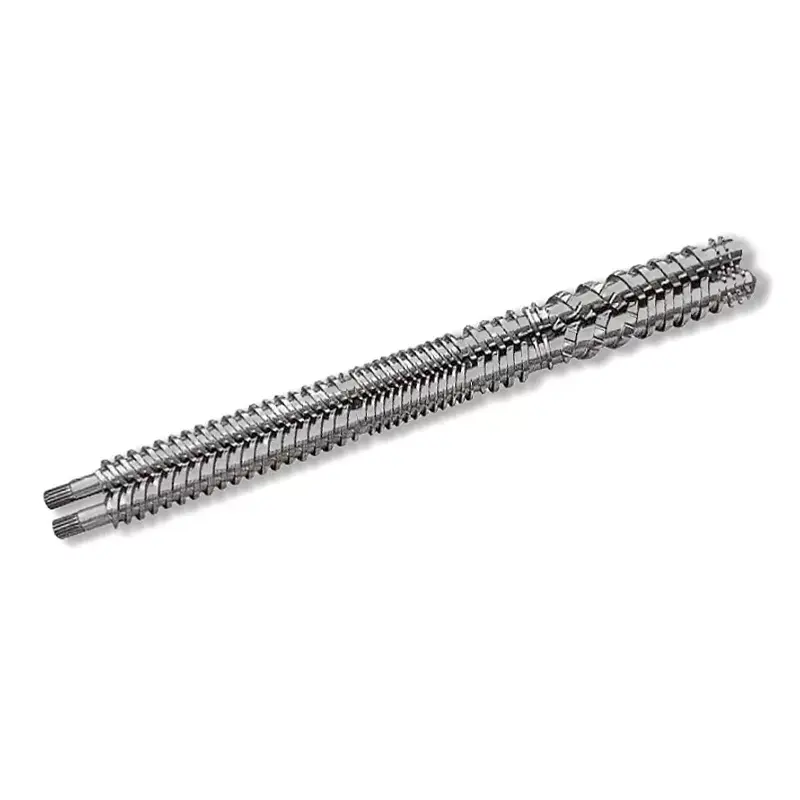
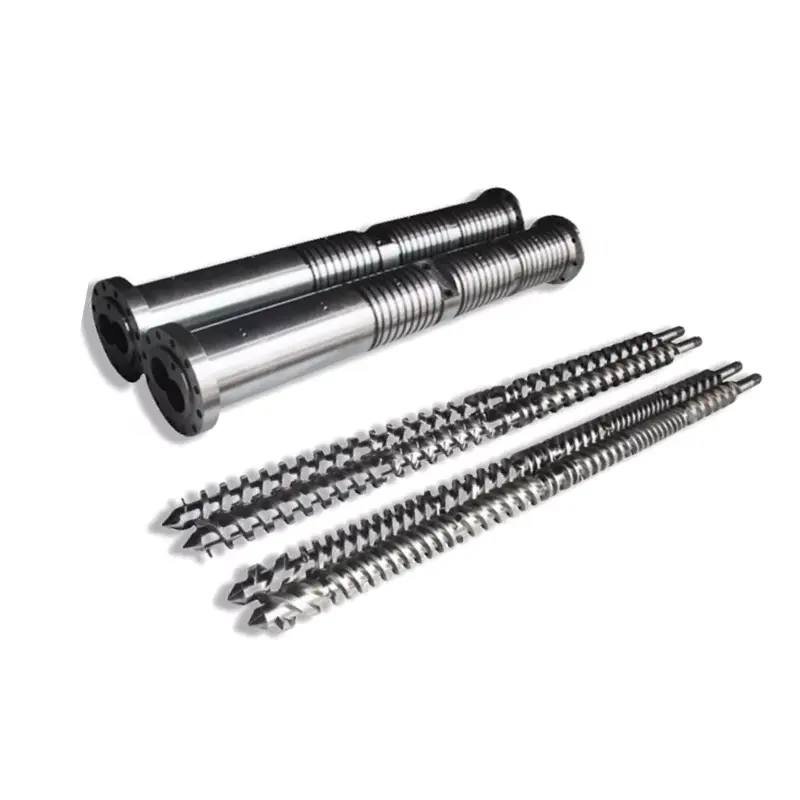
Torloju bikoi koniko eta kanoi-multzoa - zulo konikoek luzera laburreko konpresioa ematen dute beroarekiko sentikorra den PVCrako.

Nola funtzionatzen duen torloju bikoitzeko kanoi koniko batek

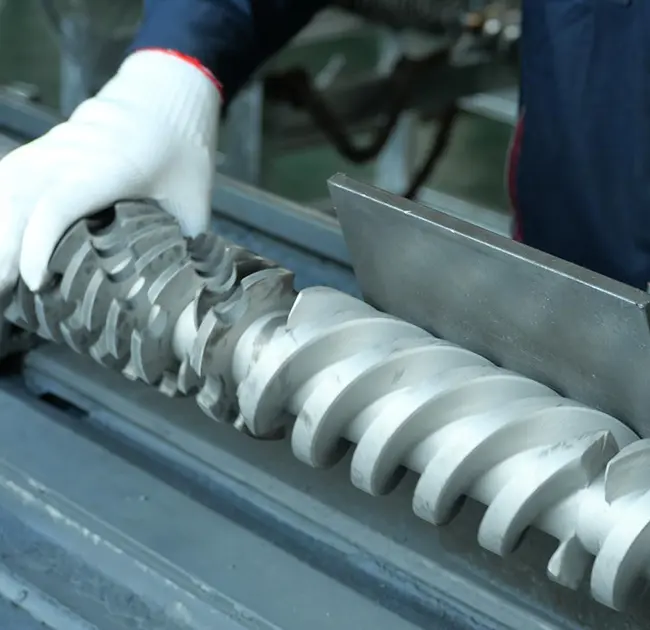
bateanTorloju bikoitzeko estrusore konikoa, bi torloju elkarren ondoan esertzen dira angelu txiki batean, zabalak jarioaren muturrean eta estuak trokelaren muturrean. Kanoi-zuloak ebakitzen dira bat etortzeko. Lehengaia diametro handiko elikadura-eremutik diametro txikiko neurketa-eremura mugitzen den heinean, uzkurtzen ari den bolumenak konprimitu eta plastifikatzen du elkarren arteko hegaldiak garraiatzen eta nahasten diren bitartean. Bi torlojuak kontrako biratzen eta guztiz elkar sartzen direnez, torloju bikoi konikoak eta kanoiak ia desplazamendu positiboko ponpa baten antzera jokatzen du - irteera egonkorra zizaila baxuan eta leunean, PVCa bezalako beroarekiko sentikorrak diren polimeroak babesten dituena.

Prozesua hiru fasetan banatzen da:

  1. Elikadura eta garraioa- Elikadura-muturreko diametro handiak sarrera-bolumen handia ematen du, beraz, hauts-nahasketak eta dentsitate txikiko materiala (PVC nahasketa lehorra bezala) fidagarritasunez sartzen dira zubirik gabe.
  2. Konpresioa eta plastifikazioa— Taper-ak kanalaren bolumena murrizten du luzera osoan, materiala trinkotuz, airea kanporatuz eta beroaren eta lan mekaniko konbinatuaren bidez urtuz.
  3. Neurketa eta isurketa— Neurketa-eremu estuak presio egonkorra eraikitzen du eta urtu uniforme eta homogeneo bat bultzatzen du trokeletik abiadura kontrolatuan.

Upelak torlojuak gordetzea baino gehiago egiten du. Etapa bakoitza tenperatura egokian mantentzen duten berogailu eta hozte guneak eramaten ditu. Nanhaiya upelak gune anitzeko berokuntza eta hozte diseinua erabiltzen dute - normalean elikadura, konpresio eta homogeneizazio eremuak - aukerako hutseko aireztapenarekin hezetasuna eta lurrunkorrak urtutik ateratzeko, konposatu bete eta higroskopikoetarako garrantzitsua dena.

Erosi aurretik egiaztatu beharreko zehaztapen nagusiak

Bi upel koniko berdinak izan daitezke eta oso ezberdin funtzionatzen dute. Hauek dira doikuntza, irteera eta higaduraren iraupena erabakitzen duten zehaztapenak - edozein aurrekontutan berretsi behar dituzun zenbakiak.

Elementu espezifikoa Zer esan nahi du Zergatik du garrantzia
Diametro-erlazioa Elikadura-muturra / trokelaren amaierako diametroa, adibidez. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Makina-klasea eta irteera-banda ezartzen ditu; zure estrusore-ereduarekin bat etorri behar da
L/D erlazioa Prozesatzeko luzera eraginkorra vs diametroa Luzera eraginkor handiagoa = egonaldi denbora gehiago fusio eta desgasifikazio osorako
Materialaren kalifikazioa 38CrMoAlA altzairu nitruratua, W6Mo5Cr4V2, HIP hauts altzairua edo bimetalikoa Zuzenean higadura-bizitza eta korrosioarekiko erresistentzia zuzentzen ditu betetako/PVC konposatuen aurka
Gainazalaren tratamendua eta gogortasuna Nitrurazioa, kromatzea, aleazio bimetalikoa edo wolframio-karburozko spray Nanhaiyak tungsteno-gehitutako aleazio geruza bat botatzen du iristeko62 HRCbidoiaren barnean 58 HRC tipiko baten aurrean
Aleazio-geruzaren sakonera Higadura-erresistentearen barne-geruzaren lodiera Nanhaiyaren geruza bimetalikoa 2,5-3 mm-koa da; geruza sakonago batek zerbitzu-leiho erabilgarri luzeagoa dakar.
Torloju/kanoizko sakea Hegaldi-muturren eta zundaketaren hormaren arteko tartea Handiegia = presio galera eta irteera baxua; hutsune estu eta zehatz batek eraginkortasuna altu mantentzen du
Tolerantzia / zuzentasuna Amaitutako piezaren mekanizazio-zehaztasuna Nanhaiyak upel bikoi konikoei eusten die ±0,0005 mm-ra doikuntza koherente eta errepikagarria izateko
Irteera-gaitasuna (kg/h) Errendimendu baloratua tamainarako Beheko lerroko erosle-zenbakia — lotu zure lineako abiadura eta produktuarekin
Industriaren ohar orokorra:SJZ motako makina konikoetan ohikoak dira 45/90 edo 65/132 bezalako tamaina konikoen izendapenak (elikadura/troquelaren diametroa mm-tan), beraz, horrela zehaztutako kanoi bat lehendik dagoen estrusore batekin parekatu daiteke. Berretsi beti marrazki edo lagin baten aurka eskaera egin aurretik. Tamaina estandarrak gurean ikus ditzakezutorloju bikoitzeko kanoi konikoaorrialdea.

Torloju biko kanoi konikoa vs paraleloa

Erosleek egiten duten galdera ohikoena konikoa edo a behar duten datorloju bikoi paraleloko kanoi. Biak torloju bikoak dira, biak arteko sareak, baina geometria lan ezberdinetara egokitzen da. Laburbilduz: konikoak hodiaren, profilaren eta oholaren PVC/WPC zuzeneko estrusioan bikaina da; paraleloa sendoagoa da konposaketa, masterbatch eta betegarri oso altuko formulazioetarako.

Faktorea Torloju bikoitzeko kanoi konikoa Torloju biko kanoi paraleloa
Elikaduraren portaera Elikadura-irekidura handia - dentsitate baxuko hautsaren sarrera hobea Elikadura uniformeagoa konposatu eta pellet elikadurarako
Konpresioa Konpresio handia geometria konikoan barneratua Konpresio konstanteagoa diametro finko batean zehar
Beroa / zizaila Prozesamendu leuna eta kontrolatua - ona beroarekiko sentikorra den PVCrako Zizaila handiagoa - hobe nahasketa eta sakabanaketa intentsiborako
Erabilera tipikoa PVC hodia, profila, xafla, WPC, erretxina-teila Masterbatch, konposaketa, CaCO₃ handiko eta beiraz betetako lana
Mantentzea Higadura eta sakea zorrotz kontrolatu behar dira taperean Askotan, geometriaren estandarizazioa eta elementuen ordezkapen errazagoa

Oinarrizko arau erabilgarria: zure azken produktua badadaestrusioa (tutua edo ohol bat trokeletik zuzenean), torloju bikoitzeko kanoi konikoa izan ohi da tresna egokia. Pelletak egiten ari bazara edo gehigarri-pakete zorrotz bat sakabanatzen ari bazara, begiratu torloju biko upel paralelo bati, batez ere karbonato-karga oso altuetarako biraketa kontrako motakoa. Ez dakizu zein den zure ildoa? Gureatorloju bakarra, barruti konikoak eta paraleloak agertzen diraproduktuen orria.

Aplikazio arruntak

Elikadura sendoa, konpresio handia eta zizaila leuna konbinatzen dituenez, torloju bikoi konikoa eta kanoia PVC zurrunaren eta egur-plastikoaren estrusioaren zaldia da. Honetarako funtzionatzen du onena:

  • PVC hodia— PVC lehorreko ur-hornidura, drainatze eta kanalizazioa.
  • PVC profila— leiho eta ateen profilak, ertz-bandak eta mozketak.
  • PVC ohola eta xafla— apar-ohola, marmol-itxurako xafla eta apar libreko ohola (ikus gurePVC ohol konikoa torloju biko upela).
  • WPC (egur-plastiko konposatua)— estalkiak, horma-panelak eta egur-zuntzez betetako konposatuetako profilak.
  • PE-n oinarritutako eta erretxinezko teila produktuak— erretxina korrugatuzko teila eta PEz betetako profilak barne.
  • PVC pelletizazioa— PVC nahasketa lehorra pikor bihurtzea, beheran erabiltzeko.
PVC board conical twin screw barrel for foam and marble sheet extrusion
Torloju bikoitzeko upel konikoa PVC ohola eta apar-xafla estrusiorako konfiguratua.

Nola aukeratu torloju biko torloju koniko egokia

Hautaketa hiru galderetara dator: zer material ari zara exekutatzen, zer irteera behar duzu eta zein urratzailea da zure formulazioa? Erabili beheko matrizea abiapuntu gisa, gero berretsi tamaina zehatza zure makinarekin alderatuta.

Zure materiala/beharra Iradokitako konfigurazioa Azalera / material aukeraketa
PVCzko hodi zurruna eta profila Zure estrusorearen neurriko geometria koniko estandarra (adibidez, 55/110, 65/132) 38CrMoAlA nitruratua betegarri baxuko PVC garbirako
PVC + CaCO₃ handiko betegarria Konikoa, higadura-eremu indartuarekin, edo paraleloan kontrako biraketaren igoera Bimetalikoa/tungsteno-karburozko geruza (62 HRC) urradurarako
WPC / egur-zuntzezko konposatuak Konikoa aireztapen sendoarekin eta higadura babesarekin Bimetalikoak - egur-zuntza + betegarriak oso urratzaileak dira
PVC aparrezko ohola / xafla Sintonizatu konikoa urtze-tenperatura kontrolatzeko eta presio egonkorra lortzeko Nitruroak edo bimetalikoak betegarri mailaren arabera
Irteera handia aztarna berean Diametro erlazio handiagoa eta/edo luzera eraginkor handiagoa Lotu gogortasuna orduak eta betegarri kargarekin

Erantzuna edozein dela ere, urrats garrantzitsuena barrika zure makinarekin bat etortzea da. Zati konikoak exekutatzen duten estrusorearen arabera pertsonalizatuak dira, beraz, marrazki batek - edo funtsezko dimentsioak dituen lagin bat (elikadura / troquelaren diametroa, erdiko distantzia, luzera orokorra eta bridaren xehetasunak) - doikuntza zehatza aipatzeko aukera ematen digu "nahiko hurbil" zati bat baino. Osagaia baino lerro osoa behar baduzu, guk ere eraikitzen duguestrusio-makina osoak.

Instalazioaren eta kablearen oinarriak

Zehaztasun-bidoi batek karratua, garbia eta behar bezala berotuta badago bakarrik funtzionatzen du. Beheko urratsak ikuspegi orokorra dira; jarraitu beti zure makinaren fabrikatzailearen eskuliburua eta blokeatzeko prozedurak.

  1. Piztu eta blokeatu.Isolatu diskoa eta berogailu guztiak upel zaharra kendu aurretik. Berretsi zero energia hasi baino lehen.
  2. Garbitu pareko aurpegiak.Kendu zigilatzaile zaharrak, karbonoa eta errebak bridetatik eta kokapen aurpegietatik, upel berria distortsiorik gabe egon dadin.
  3. Muntatu eta lerrokatu.Jarri kanoi konikoa engranaje-kutxan/elikadura-karkasiari, kontzentrikotasuna egiaztatuz eta torlojuak eskuz aske biratzen direla argitu aurretik.
  4. Kableatu berogailu-guneak.Berriro konektatu bandako berogailuak eta hozte-zona bakoitzeko (elikadura → konpresioa → neurketa) eta parekatu termopare bakoitza kontroladore-kanal egokiarekin, zona ez gurutzaturik egon ez dadin.
  5. Ezarri bustitze-profil bat.Ekarri upela tenperaturara poliki-poliki eta utzi beratzen altzairua eta urtzea berdindu daitezen torlojuak hasi baino lehen; hotza hasteak momentua kaltetu dezake.
Berogailu-gunearen aholkua:Mantendu elikadura-eremua freskoena eta igo tenperatura trokelera. Eremu irregularrak edo gaizki mapatutako eremuak gorakada eta marra beltzen kausa ohikoenetako bat dira; merezi du birritan egiaztatzea edozein upel aldatu ondoren.

Arazoak konpontzea eta higadura

Kupel konikoen arazo gehienek irteera ezegonkorra, gehiegi berotzea edo produktu degradatua direla iragartzen dute. Erabili taula hau sintomatik konpon daitekeen arrazoira azkar pasatzeko.

Sintoma Litekeena da kausa Konpondu
Irteera gorabeherak / gora egiten du Elikaduraren koherentzia eza, hegaldi gastatuak edo tenperaturaren desbideratzea Egiaztatu jarioa, egiaztatu zonako tenperaturak, neurtu torlojuaren/kanoiaren sakea
Gehiegi berotzea Berogailuaren desoreka, gehiegizko marruskadura edo hozte blokeatua Ikuskatu zona eta hozte zirkuitu bakoitza; termopareak berriro mapatzea
Plastifikazio eskasa Torlojuaren konfigurazio okerra edo kanoi-zulo gastatua Egiaztatu konfigurazioa; egiaztatu higaduraren sakea handitu den
Lerro beltzak / marra Material degradatua edo zuladura zirratua duten leku hilak Garbitu eta garbitu ondo; ikuskatu zuloa eta torlojuaren gainazala
Gehiegizko higadura / azkarra Betegarri urratzailea, mantentze eskasa edo zehaztapen gutxiko gogortasuna Berritu bimetaliko/tungsteno-karburozko upel batera; mantentzea estutu

Higadura normala da; helburua motela eta aurreikusgarria izatea da. Betegarri urratzaileek (CaCO₃, egur-zuntza, beira) zuladura erasotzen dute eta azkarren hegalditzen dute, horregatik barruko geruza sakonago eta gogorrago batek balio du. 62 HRC tungsteno-gehituriko gainazal batek konposatu horien aurka 58 HRC akabera estandarrak baino gehiago irauten du, berreraiketen arteko tartea luzatuz.

Mantentze-zerrenda

Kontrol labur eta erregularrak hutsegite garestiak saihesten ditu. Eraiki hauek zure errutinan:

Tartea Egiaztatu Ekintza
Txanda bakoitza Zonako tenperaturak eta ampereak Erregistroen irakurketak; ikertu oinarrizko lerrotik edozein desbideratze
Asterokoa Urtu kalitatea eta gainazaleko akabera Begiratu marra, gel edo irteera-aldaketa berriei
Hilerokoa Purga eta ikusmen-zulo/torlojuen egiaztapena Garbitu hildako lekuak; puntuazioa edo kolorazioa bilatu
Hiruhilabetekaria Torloju/kanoizko sakea Neurtu tartea; alderatu zehaztapenekin higadura-tasa jarraitzeko
Behar bezala Berogailuaren eta termoparearen osotasuna Ordeztu huts egindako bandak/sentsoreak produktu txarra eragin baino lehen

Maiz egiten diren galderak

Zer da torloju bikoitzeko kanoi konikoa?

Zulo bikoitzeko estrusio-osagai koniko bat da, eta bertan bi torloju koniko biratzen dira bat datorren kanoi koniko baten barruan. Taper-ak materiala luzera laburrean konprimitzen eta plastifikatzen du, eta torloju-kanoi konikoa ezin hobea da PVCko hodi, profil, xafla eta WPC estrusiorako.

Zein materialtarako erabiltzen da egokiena?

PVC zurruna (tutua, profila, ohola eta xafla), egur-plastiko konposatua, PE-n oinarritutako profilak eta erretxina-teila, gehi PVC pelletizazioa. Dentsitate baxuko nahasketa lehorreko hautsak bereziki ondo kudeatzen ditu jario-muturraren sarrera handiari esker.

Zertan desberdintzen da torloju paralelo biko upel batekin?

Kanoi koniko batek moztu egiten du eta konpresio handia sortzen du zizaila leunarekin, PVC/WPC estrusio zuzenarekin egokituz. Atorloju bikoi paraleloko kanoiDiametro konstantea eta zizaila handiagoa mantentzen ditu, konposaketa, masterbatch eta oso betegarri handiko formulazioetara egokitzen dena.

Zein da torlojuaren eta kanoiaren arteko tartea?

Sakea hegaldiaren puntaren eta zundaketaren hormaren arteko tarte txikia da. Pieza berri batean estu eta zehatza ezarrita dago; higaduragatik, irteeratik eta presio jaitsieragatik irekitzen baita. Aldian-aldian neurtzea upel higaduraren jarraipena egiteko modurik argiena da.

Nola instalatzen dut torloju bikoitzeko kanoi koniko bat?

Piztu eta blokeatu, garbitu elkartze-aurpegiak, muntatu eta lerrokatu torlojuak aske biratzeko, kableatu berogailu-zona eta termopare bakoitza behar bezala, eta gero eraman upel tenperatura poliki-poliki eta busti torlojuak hasi aurretik.

Zerk eragiten du torloju biko upel konikoetan higadura?

Batez ere betegarri urratzaileak, hala nola, kaltzio karbonatoa, egur-zuntza eta beira, PVCaren prozesamenduaren korrosioaren ondorioz, mantentze-lan eskasaren eta zehaztutako gogortasunaren ondorioz. Bimetaliko edo wolframio-karburozko geruza sakonago batek askoz hobeto aurre egiten die hirurei.

Zenbat aldiz aztertu edo aldatu behar da barrika?

Egin ikusmen- eta garbiketa-kontrolak hilero eta neurtu sakea hiruhilero. Ordezkapen-denbora betegarriaren kargaren eta exekuzio-orduen araberakoa da: jarraitu higadura-joerari hutsegite baten zain egon beharrean, eta berreraiki edo ordeztu sakea zehaztapenak gainditu ondoren.

Nola aukeratzen dut nire estrusio-lerrorako tamaina egokia?

Lotu diametro-erlazioa eta luzera zure estrusore-ereduarekin eta xede-irteerarekin, eta, ondoren, aukeratu gainazaleko tratamendua zure formulazioa zein urratzailea den kontuan hartuta. Bidali marrazki bat edo lagin bat gako-dimentsioekin, upela doikuntza zehatza izan dadin, ez gutxi gorabehera.

Zure makinarekin bat datorren torloju bikoitzeko kanoi koniko bat behar al duzu?

Bidal iezaguzu zure marrazkia - edo lagin bat funtsezko dimentsioekin - eta gure ingeniariek doitasun zehatzeko torloju bikoi eta kanoi koniko bat zehaztuko dute zure materialarentzat gogortasun egokia duena. Etxeko nitrurazio, bimetaliko eta wolframio-karburoaren prozesaketarekin, zundaketaren barruan 62 HRCra iristen diren piezak eraikitzen ditugu bizitza luzerako.

Eskuratu aurrekontua 12 orduko epean →
Nanhaiya (Zhoushan) Plastikozko Makineria · 500+ bezero global ·bakarrekoa, biki konikoa & biki paraleloatorloju upelak
Lotutako Albisteak
Utzi mezu bat
X
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu. Pribatutasun politika
BaztertuOnartu