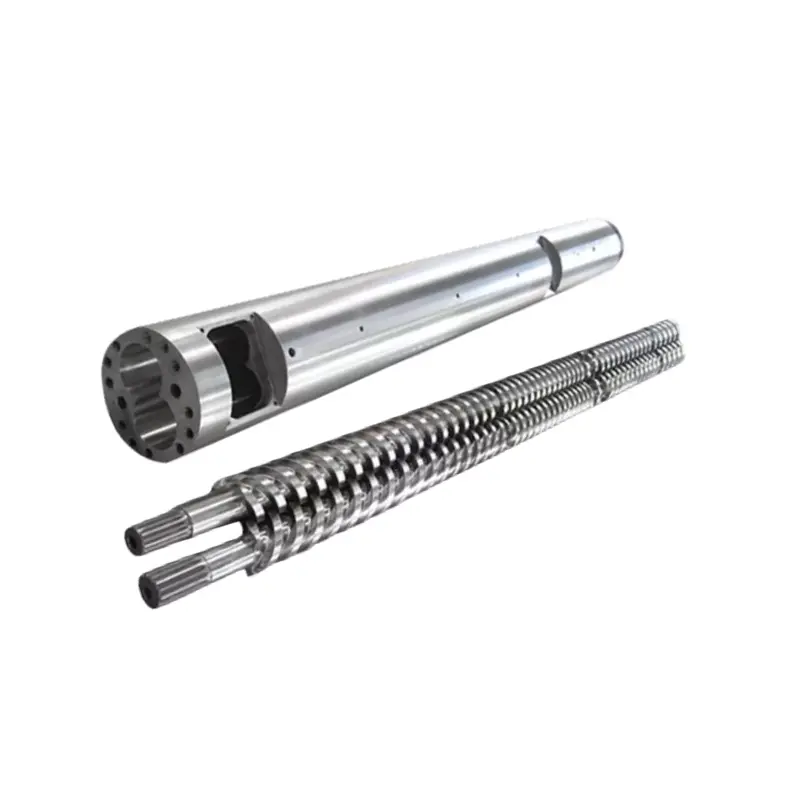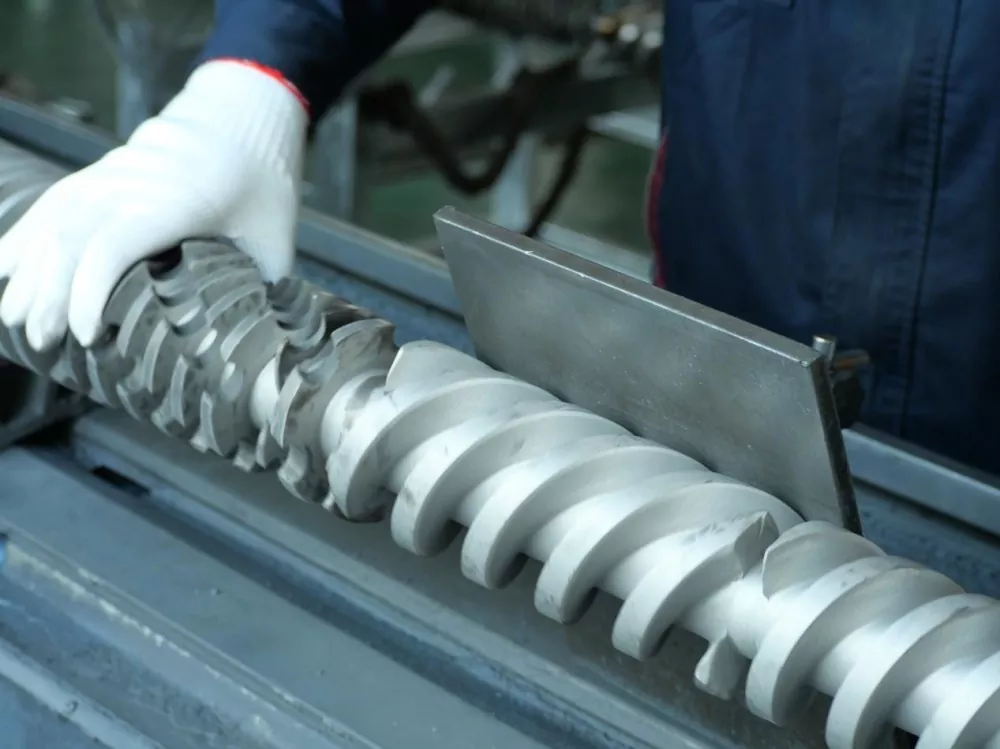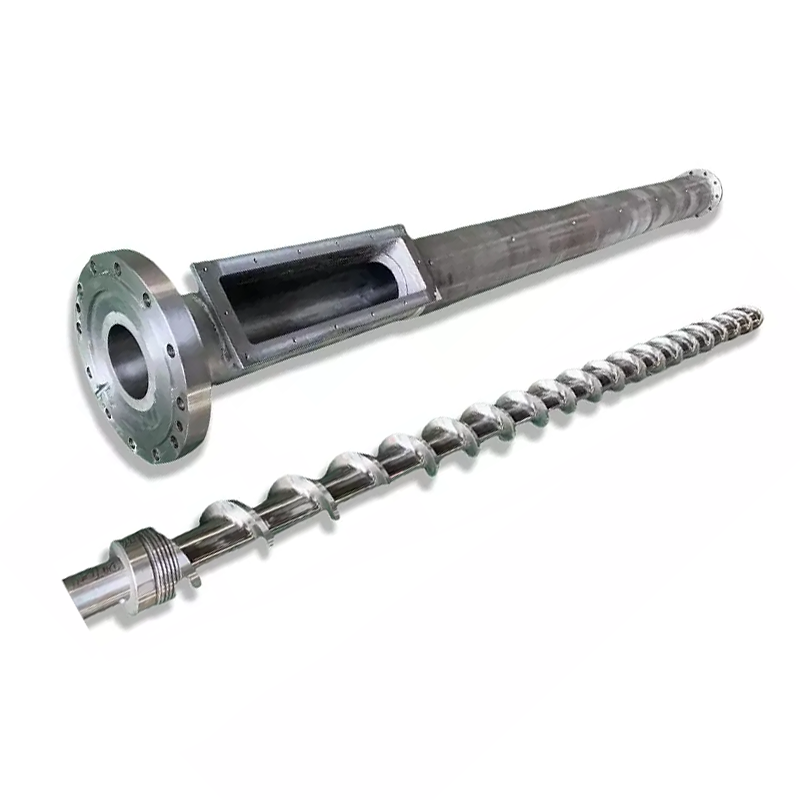


Torloju-kanoiak benetan egiten duena
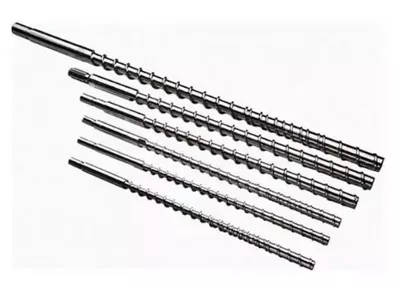
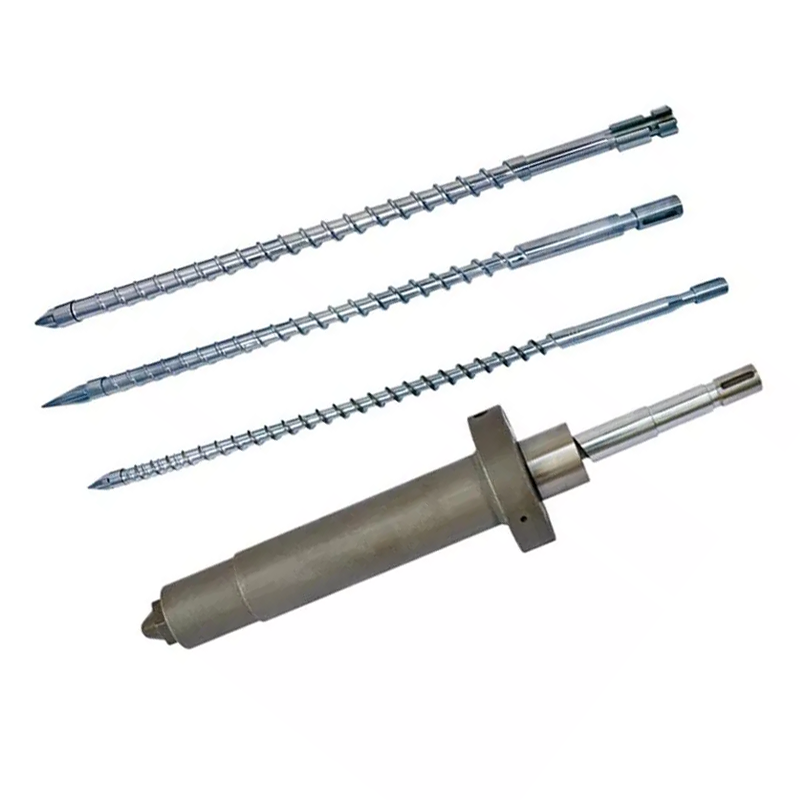
Torlojuak eta kanoiak pare bat bezala funtzionatzen dute. Hona hemen ziklo bakoitzaren sekuentzia:
- Elikadura— Plastikozko pelletak toltzatik elikadura gunera erortzen dira.
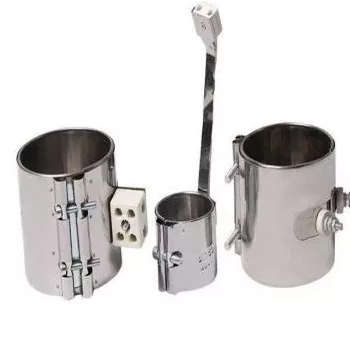
- Urtzea— Torloju birakariak ebakidura-beroa sortzen du. Upel-berogailuekin konbinatuta, pelletak urtu eta konprimitu egiten dira.
- Neurketa— Urtua tenperaturan eta presioan uniforme bihurtzen da injekzio aurretik.
- Injekzioa— Torlojua aurrera egiten du enfarro baten antzera, plastiko urtua moldean sartuz.
Diseinu-aldagai bakoitzak - geometria, zona-proportzioak, gainazaleko tratamendua - lau urrats horiek nola gertatzen diren eragiten du. Horietako batean desadostasuna ekoizpen arazo gisa agertzen da.
1. erabakia: L/D ratioa
L/D erlazioa (torlojuaren luzera bere diametroarekin zatituta) zehaztapen-orriko zenbakirik garrantzitsuena da. Egoitza-denbora, nahastearen kalitatea eta beroaren banaketa kontrolatzen ditu.Erabilera orokorreko injekzio-moldaketa aplikazio gehienek 20:1 erabiltzen dute.
| Erretxina | L/D gomendatua |
|---|---|
| PP, PE, PS (estandarra) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (beroarekiko sentikorra) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nylona (PA) | 18:1 – 20:1 |
| GFz indartutako materialak | 20:1 – 24:1 |
2. erabakia: Konpresio-erlazioa
Konpresio-erlazioak (CR) neurtzen du torloju-kanala zenbat estutzen den elikadura-eremutik neurketa-eremura. CR altuagoak urtua modu oldarkorragoan konprimitzen du; ona da pixkanaka leuntzen diren erretxina amorfoetarako. Beheko CR leuna da, hau da, beroarekiko sentikorrak diren edo zuntzez betetako materialetarako behar duzuna.
| Erretxina | Konpresio Erlazioa |
|---|---|
| ABS, PC, PMMA (amorfoa) | 3.0 – 3.5:1 |
| PP, PE, Nylon (erdi-kristalinoa) | 2,5 – 3,0:1 |
| PVCa | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF indartua (≥% 15) | 2.0 – 2.5:1 |
3. Erabakia: Zona Proportzioak
Injekzio torloju estandarra hiru gunetan banatzen da. Zona bakoitzaren proportzioak L/D guztira bezainbeste axola du.
- Elikadura gunea (L1):Hoppertik pellet solidoak onartzen dituzten kanal sakonak. Luzeagoa = errendimendu-gaitasun handiagoa.
- Konpresio gunea (L2):Kanalaren sakonera pixkanaka murrizten da. Urtze gehiena hemen gertatzen da.
- Neurketa-eremua (L3):Azaleko kanalak, koherenteak. Injekzio aurretik urtze-tenperatura eta presio uniformea bermatzen du.
| Erretxina | Elikadura (L1) | Konpresioa (L2) | Neurketa (L3) |
|---|---|---|---|
| PP / PE | %50 | %25 | %25 |
| ABS / PC | %40 | %40 | %20 |
| PET | %40 | %40 | %20 |
| Nylona (PA) | % 35-45 | % 35-40 | %20-25 |
| PVCa | %35 | %50 | %15 |
4. Erabakia: Torlojuzko Barrilaren Materiala
38CrMoALA - Oinarrizko lerro estandarra
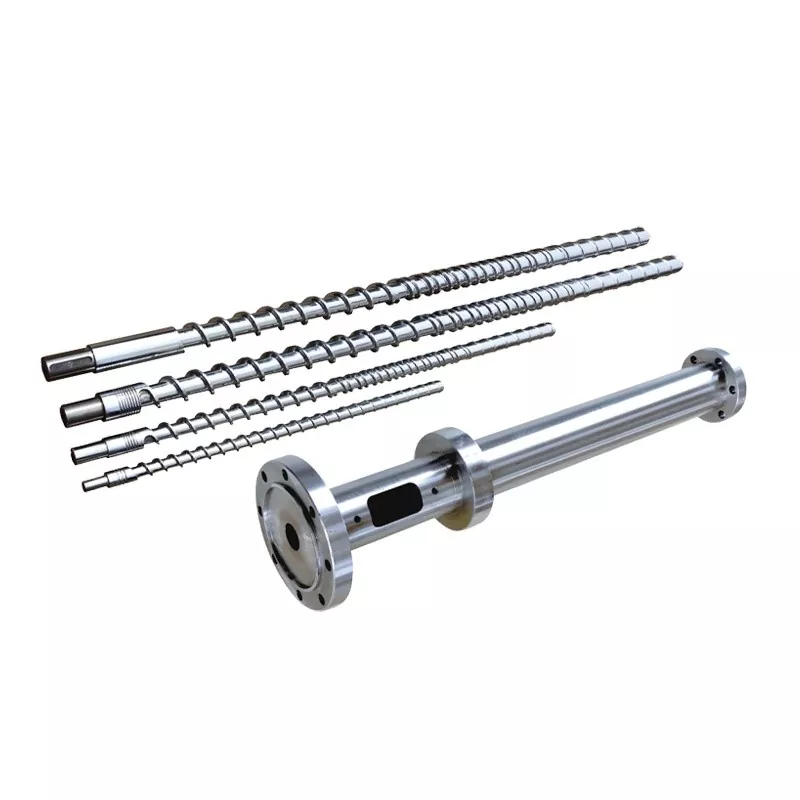
Nanhaiya-ren injekzio-moldeaketa torlojuak hortik fabrikatzen dira38CrMoALA aleazio altzairua, termikoki tratatu eta itzali. Oinarrizko material honek PE, PP, PS eta ABS bezalako termoplastiko estandarrak ondo maneiatzen ditu, gutxi gorabehera bizitzako bizitzarekin10.000-20.000 ordufuntzionamendu-baldintza normaletan.
Nitrurazioa
500-560 °C-tan gas nitrurazioak geruza nitruratu bat eratzen du0,5-0,8 mm-ko lodierako gogortasunarekin950–1050 HV (~62 HRC). Honek higadura-erresistentzia % 30-40 hobetzen du tratatu gabeko altzairuarekin alderatuta. Bete gabeko edo arin betetako materialak exekutatzen dituzten injekzio-moldaketa aplikazio gehienetarako estandarra.

Nanhaiya mutantea (bat-batekoa) injekzio-moldeatzeko torlojua - PP, PE eta Nylon bezalako erretxin kristalinoetarako egokia.
Bimetalikoa - Aplikazio urratzaileetarako
Upel bimetalikoek aleazio handiko higadura-erresistentzia duten estaldura dute upelaren zuloari metalurgikoki lotuta. Nanhaiyaren prozesu bimetalikoak an lortzen dubarne-zuloaren gogortasuna 62 HRCupel barruko higadura handiko eremuen inguruan aleazio gogorren spray-soldaduraren bidez.
| Aplikazioa | Torlojuen materiala | Upel tratamendua |
|---|---|---|
| PE, PP, PS (bete gabe) | 38CrMoALA nitruratua | Nitruratu estandarra |
| ABS, PC, Nylon (bete gabe) | 38CrMoALA nitruratua | Nitruratu estandarra |
| PA + GF ≤% 30 | 38CrMoALA, itzalita + tenplatua | Nitruratuak edo bimetalikoak |
| GF edukia % 15-50 | Bimetalikoak / TC hegaldi-ertzak | Bimetalikoak |
| PVC / erretxina korrosiboak | Korrosioarekiko erresistentea den aleazioa | Bimetalikoa (CR kalifikazioa) |
| Karbono-zuntzez beteta | Tungsteno karburoa | TC ihinztatutako zuloa |
5. Erabakia: Torlojuaren Diametroa eta Jaurtiketa Tamaina
Zure benetako jaurtiketa tartean egon beharko litzateke%35 eta %70torlojuaren jaurtiketa-ahalmen maximoarena. % 35etik behera, materiala upelean denbora gehiegi geratzen da eta degradatzeko arriskua du. %70etik gora, torlojua ezin da nahikoa azkar berreskuratu zikloaren barruan.
Jarraian, Nanhaiya-n eskuragarri dauden konfigurazio arruntak daude:
| Injekzio kopurua (g) | Torlojuaren Ø × Luzera (mm) | Kupelaren Ø × Luzera (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya pixkanaka injekzio-moldeatzeko torlojua - hobea ABS, PC eta PMMA bezalako erretxin amorfoetarako.
Abisu-seinaleak Zure egungo torlojua oker dago lanerako
- Puntu beltzak edo erre-markak— Gehiegizko egoitza-denbora edo puntu bero batetik degradatzen den materiala. Egiaztatu upel-tenperatura-eremuak eta torlojuaren tartea.
- Tiroaren pisua ezegonkorra— Sarritan itzulerarik gabeko balbula higatua edo torlojutik kanoi arteko tarte handiegia atzera-fluxua ahalbidetzen du.
- Splay markak gainazalean— Urtuta dagoen hezetasuna edo gasa. Aurre-lehortze desegokia edo behar bezala aireztatzen ez den torlojuaren geometria adieraz dezake.
- Berreskuratze motela / ziklo luzea— Plastifikatzeko ahalmena ez da nahikoa. Litekeena da torlojuaren diametroa handitu behar izatea.
- Kolore-aldaketetan hondakin handia— Nahasketa eskasa neurketa eremuan. Torlojuari gehitutako Maddock edo hesi nahasketa-elementu batek askotan konpontzen du hori.
Zer esan zure fabrikatzaileari aurrekontua eskatzerakoan
- Makina marka eta modeloa— edo hodiaren diametroa eta brida-neurriak estandarrak ez diren makinentzat
- Erretxina primarioa(k)— sartu betegarri mota eta ehunekoa, hala badagokio
- Jaurtiketa tamaina tartea— gutxieneko eta gehienezko gramotan
- Helburuko ziklo-denbora
- Konpontzen saiatzen ari zaren egungo arazoak— halakorik bada
Lortu Gomendio Teknikoa Nanhaiya-ren eskutik
12 orduko epean erantzuten dugu. Gure ingeniaritza taldeak torlojuaren geometria, materialaren kalifikazioa eta dimentsio egokiak zehaztu ditzake zure makina eta erretxinarako, aurrekontua egin aurretik.