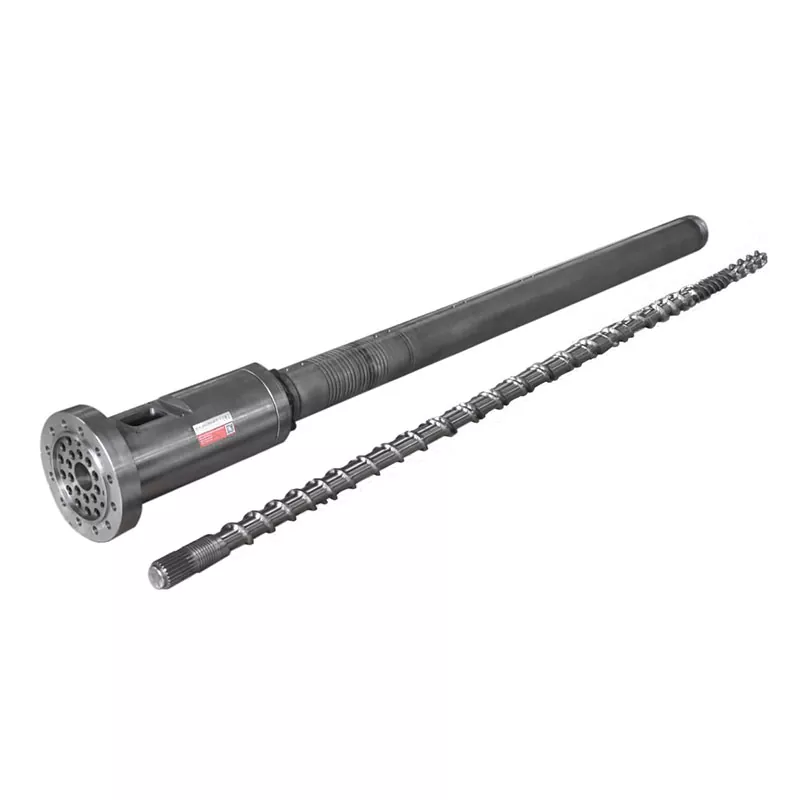
Anextruder torloju kanoiaplastikozko estrusore baten bihotza da: biraka egiten duen torlojua berotutako upel baten barruan, plastikoa urtzen du eta presio etengabean ponpatzen du. Egokia aukeratzea hiru gauzatara dator:mota(torloju bakarra, torloju bikoitza, konikoa edo paraleloa), thematerialaexekutatu behar du (gainazala ezartzen duena - nitruratua erretxin garbietarako, bimetalikoa urratzaile edo korrosiboetarako), eta nola dagoenzehaztu eta eraiki. Eskuratu ondo eta urteak iraungo du. Gida honek hirurak zeharkatzen ditu.
Estrusioa edozein dela ere - hodia, profila, filma, xafla, konposatua edo pelletak -extruder torloju kanoiabenetako lana egiten duen zatia da. Higatzen den zatia ere bada, eta zure linea garbi eta zehaztapenetan exekutatzen den edo kalitatean eta geldialdietan borrokatzen zaituen ala ez erabakitzeko litekeena da. Gida honek gai osoa biltzen du: zer den torloju kanoia, motak, materialak, nola lotu zure materialarekin eta nola zehaztu irauten duen ordezko bat. 20 urte baino gehiago daramatzagu torlojuak eta upelak eraikitzen, beraz, zuzen eta praktikoa mantenduko dugu, eta behar dituzun gida sakonagoetara bideratuko zaitugu.
Zer da Extruder Torloju Barril bat?
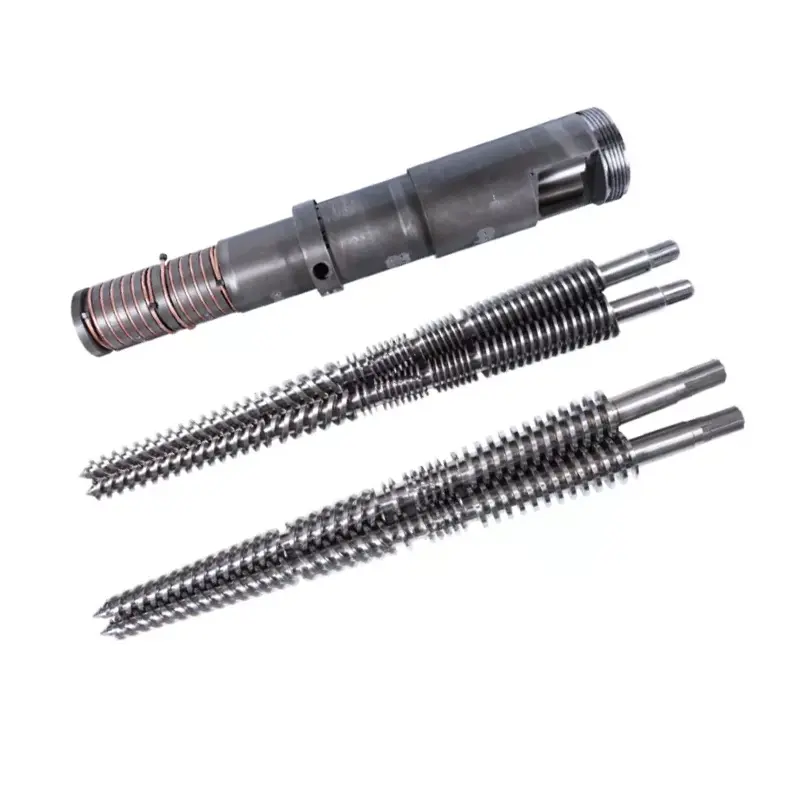
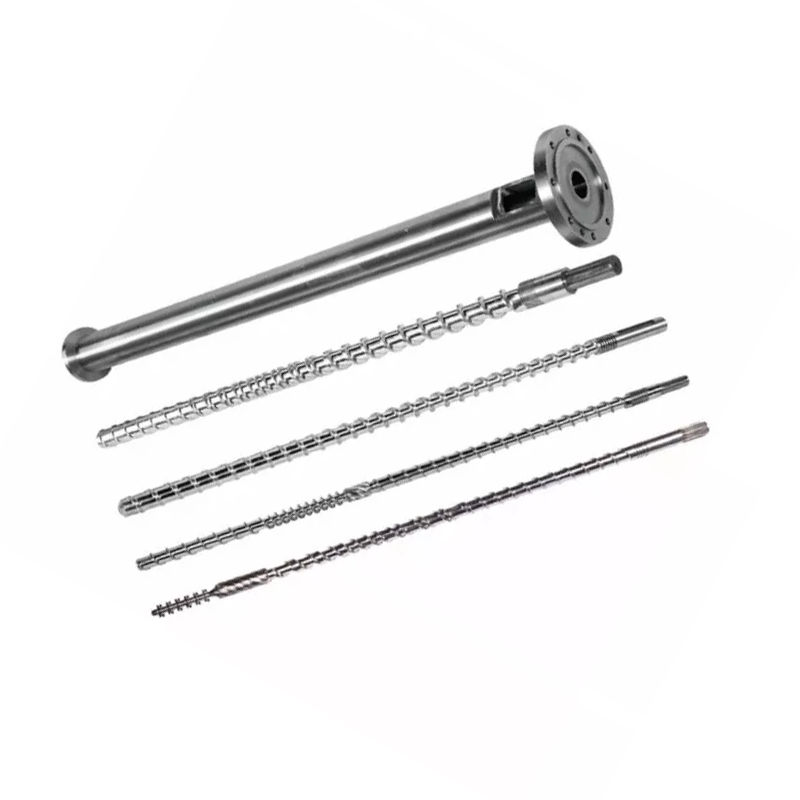
Anextruder torloju kanoiaplastikozko estrusore baten muina da: berotutako kanoi zilindriko baten barruan biratzen duen mekanizatutako torloju bat da. Plastiko solidoa (pelletak edo hautsa) jarioaren muturrean sartzen da. Torlojuak biratzen duen heinean, kapelaren beroak eta torlojuaren zizailadurak materiala urtzen dute, eta torlojuaren geometriak garraiatu eta presioa egiten du, muturrean dagoen trokeletik urtu uniforme bat bultzatuz.
Torlojua eta kanoia pare bat datoz, ez bi zati bereizi. Torloju hegaldien eta kanoi-zuloaren arteko tarte txikia da irteera eta urtze-kalitatea kontrolatzen duena: ireki ezazu tarte hori higaduraren ondorioz eta makinak biak galtzen ditu. Horregatik biak batera diseinatu, eraiki eta ordezkatzen dira, eta torloju-kanoia edozein estrusio- edo injekzio-prozesuren erdigunean kokatzen da.

Nola funtzionatzen duen torloju-kanoi batek
Estrusio-torloju gehienek torlojuaren luzerako hiru gunetan egiten dute lana. Theelikadura-eremuamateriala solidoa hartzen du eta aurrera egiten hasten da. Thekonpresio zona— torloju-kanala txikiagoa den tokian — plastikoa trinkotu eta urtzen du beroaren eta zizailaduraren bidez. Theneurketa-eremuaondoren, urtutako plastikoa aurrera ponpatzen du presio egonkor eta kontrolatuan, trokelerako prest.
Beroa bi lekutatik dator: upel-berogailuetatik eta polimeroa lantzen duen torlojuaren zizaila mekanikotik. Orekatu ondo eta materiala uniformeki plastifikatzen da gehiegi berotu gabe. Guztiak bakarrik funtzionatzen du torlojutik kanoi arteko distantzia estu hori dela eta; horixe da urtzea hegaldietan atzerantz lerratzen uzten duena. Eraikitze-tolerantzia eta gainazaleko gogortasunak denboran zehar tarte hori estu mantentzen dute, eta horregatik materialaren aukerak eta fabrikazio-kalitateak torlojuaren diseinuak bezainbeste garrantzitsuak dira.
Upelaren inguruan berogailu-bandak daude gunetan multzokatuta, bakoitza tenperatura ezarrita, eskuan hoztearekin, urtua ez dadin gehiegi berotzen. Mutur muturrean, trokelak urtuari azken forma ematen dio. Muntaiaren lana trokel horri tenperaturan eta presioan uniformea den urtua ematea da, uretan gorako edozein aldakuntza produktuan beheranzko akats gisa agertzen delako.
Estrusioa Torloju Barril motak
"Torloju kanoia" hainbat makina ezberdin estaltzen ditu. Egokia zure prozesuak behar duen ala ezaren araberakoa daponpamateriala bat edonahastuhura.
Torloju bakarra
A torloju bakarraArdatz bat zulo biribil batean doa. Oso ondo garraiatzen eta ponpatzen du, eta horrek material koherente baten bolumen handiko estrusiorako zaldi ekonomikoa da: hodiak, profilak, xaflak, filmak eta alanbre-estaldurak. Egiten ez duena nahasketa intentsiboa da.
Torloju bikoitza
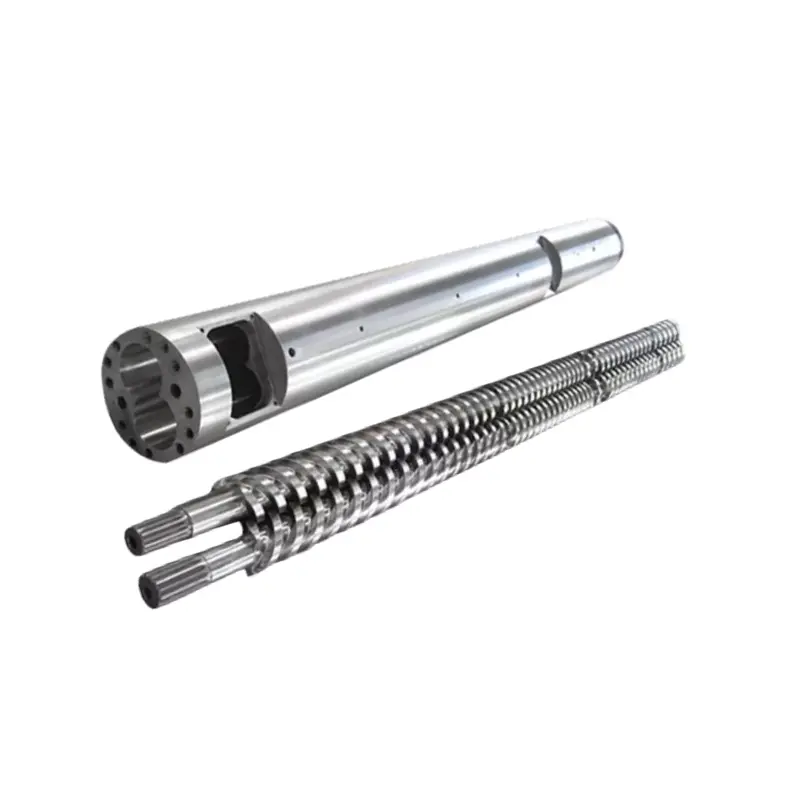
Torloju biki batek elkarren arteko bi ardatz ibiltzen ditu zortzi irudiko zulo batean. Saretze hori da kontua: nahasketa intentsiboa, garraio positiboa eta ebakidura eta egonaldi denboraren kontrol zorrotza ematen ditu, horregatik torloju bikiek konposaketa, masterbatch, estrusio erreaktiboa eta material zailak edo beteak maneiatzen dituzte. Biak pisatzen ari bazara, gure gidatorloju bakarra vs torloju biko estrusoreaktrukean sakontzen du.
Torloju bikoitzeko paraleloa eta konikoa
Torloju bikiak formaren arabera zatitu dira berriro. Atorloju biko paraleloadiametro konstantea mantentzen du eta modularra erabiltzen du,elementu birkonfiguragarriak - konposaketa eta irteera handiko aukera polifazetikoa. Atorloju bikoi konikoaElikadura-mutur zabaletik isurketa estu batera murrizten da, elikadura-eztarria eta pare handia emanez abiadura baxuan - PVCko hodi eta profil zurrunetarako makina klasikoa. Zehazki konparatzen dituguTorloju biko estrusore konikoak vs paraleloak.Torloju bikiak ere birakariak dira (nahasketarik onena) edo kontrako birakariak (presio handia, ohikoa PVCrako).

Injekzio-moldaketa Torlojua Barrila
Aninjekzio-moldaketa torloju-kanoiaUrtu eta garraiatzeko printzipio berean funtzionatzen du, baina etengabeko estrusioa baino injekzio-makina baten zirkulazio-ziklorako eraikita dago. Beheko gainazal eta material logika berdin aplikatzen zaio.
Begiratu batean, hona hemen mota nagusiak nola lerrokatzen diren:
| Mota | Onena | Nahastea | Produktu tipikoak |
|---|---|---|---|
| Torloju bakarra | Material baten bolumen handiko estrusioa | Baxua | Pipa, profila, xafla, filma |
| Biki paraleloa | Konposaketa, irteera handia, malgutasuna | Alta | Konposatuak, masterbatch, pellets |
| Biki konikoa | PVCako tutu trinkoa eta profila | Alta | UPVC hodia, profila, WPC |
| Injekzio torlojua | Injekzio-moldaketa-zikloa | Aldatzen da | Moldeatutako piezak |
Non erabiltzen diren extruder torloju upelak
Oinarrizko osagai bera plastikoen industria osoan agertzen da, esku artean dagoen lanerako konfiguratuta. Tutu eta profil lerroetan PVC, PE eta PPR forma ematen du. Filmean eta xaflan ontziak eta oholak egiten dituen trokela elikatzen du. Konposatzean polimeroak betegarri, pigmentu eta gehigarriekin nahasten ditu pelletetan, eta masterbatch-en ekoizpena ere exekutatzen du. Txatarra birziklatzen eta birziklatzen duten birziklapen-lerroak gidatzen ditu, kable eta alanbre estaldurak eta injekzio-makinen barruko upel birziklagarriak. Plastikoa urtzen eta formatzen den lekuan, torlojua eta upel bat ari dira urtzen. Industria batetik bestera aldatzen dena mota, gainazala eta geometria dira; horregatik, zehatz-mehatz zehatzak katalogoko pieza-zenbakiak baino axola handiagoa du.
Torloju-upelaren materialak eta gainazaleko tratamenduak
Torlojuzko upel bat ingurune zigorgarri batean bizi da: beroa, presioa, marruskadura eta askotan material urratzaileak edo korrosiboak. Oinarrizko altzairuak indarra ematen dio; gainazaleko tratamenduak higadura eta korrosioarekiko erresistentzia ematen dio. Bi azalera nagusitzen dira.
Oinarrizko altzairua eta nitrurazioa
Oinarri arrunta altzairu nitruratzailea da, esaterako38CrMoAlA. Gas-nitrurazioak gainazaleko zorro mehe bat gogortzen du, eta higadura-erresistentzia ona ematen die PE, PP eta ABS bezalako erretxin garbi eta betegabeei kostu onean. Nitruratu battorloju-kanolaaukera ekonomikoa eta fidagarria da materiala bereziki urratzailea edo korrosiboa ez denean.
Bimetalikoak
Eginkizun urratzaile edo korrosiboetarako, kanoi bimetaliko batek aleazio geruza askoz gogorrago eta lodiagoa fusionatzen du zuloaren barruan - korrosiorako nikelean oinarritutakoa, urradurarako wolframio-karburoan aberatsa den altzairu gogor baten gainean. Gehiago kostatzen da, baina askoz gehiago irauten du gainazal nitruratu batek higatzen duen tokian. Gure upel bimetalikoetan 62 HRC ingurura eramaten dugu, non denda askok 58an gelditzen diren. Konparazio osoa gure gidan dago.torloju-upel bimetalikoak vs nitruratuak.
Torlojua ere tratatzen da
Azalera gogortzea ez da upel lana soilik. Nitrurazioaz gain, torloju-hegalak aurpegi gogorrak izaten dira askotan - higadura-erresistentea den aleazio bat hegaldietan soldatua, torlojuaren higadura punturik altuena -, beraz, torlojuak zuloaren erritmoa mantentzen du. Torlojua eta kanoi bat abiadura desberdinetan higatzen bada, sakea desbideratu egiten da eta kalitatea jasaten da, beraz, biak lan egiteko eta pare bat bezala higatzen dira, ez zati bereizi gisa.
Torlojua zure materialarekin lotzea
Hortxe irabazten edo galtzen dira torlojuzko erabaki gehienak. Exekutatzen duzun materialak ezartzen du behar duzun azalera, ez alderantziz. Mapa azkar bat:
| Materiala | Kupelaren mehatxu nagusia | Gomendatutako azalera |
|---|---|---|
| Garbitu PE / PP / ABS | Higadura arina | Nitruratua |
| PVCa zurruna | Korrosioa + urradura pixka bat | Bimetalikoak (nikelean oinarritutakoak) |
| Beiraz betea / mineralez betea | Urradura handia | Bimetalikoak (karburo aberatsak) |
| WPC (egurra + betegarria) | Urradura larria (+ korrosioa PVCan oinarritutakoa bada) | Bimetalikoak (karburo aberatsak) |
| Pentsu birziklatua / kutsatua | Urradura + ezezagunak | Bimetalikoak |
Bi materialek beren jolas-liburua merezi dute.PVCakorrosiboa da, prozesatu ahala azido klorhidrikoa askatzen duelako, beraz, korrosioarekiko erresistentea den gainazal bimetaliko bat behar du.WPCEstrusioan dagoen material urratzaileenetako bat da, bere egur eta betegarri mineralari esker, beraz, zuloan jarri dezakezun aleazio-geruza gogorrena behar du. Zehaztu materialaren gainazala, aldi bakoitzean.
Funtsezko zehaztapenak: Diametroa, L/D eta Konpresioa
Motaz eta gainazalaz harago, zehaztapen batzuek torloju-kanoi batek nola funtzionatzen duen itxuratzen dute. Ez duzu torloju-diseinatzailea izan beharrik bat lortzeko, baina zer esan nahi duten jakitea laguntzen du.
- Diametroa— zure makinaren eta helburuko irteeraren neurrira. Torlojuak eta upelak hainbat diametrotan egiten dira, profil-lerro txikietatik hasi eta estrusore handietaraino egokitzeko.
- L/D erlazioa- Torlojuaren luzera bere diametroarekin zatituta. L/D luzeagoak urtzeko eta nahasteko denbora gehiago ematen du; laburragoa trinkoagoa da. Balio egokia materialaren eta prozesuaren araberakoa da.
- Konpresio-erlazioa— torloju-kanala zenbat sakonera den jariotik neurketara. Konpresio handiagoak material batzuk gogorrago lantzen ditu; PVCa bezalako beroarekiko sentikorrak diren polimeroek proportzio leunagoa dute.
Hauek materialaren eta lanaren arabera ezartzen dira, eta horregatik zehatz-mehatz egindako upel batek generiko bat gainditzen du. Eman zure fabrikatzaileari makina, materiala eta irteera, eta geometria hortik dator.
Ohiko arazoak eta zer adierazten duten
Lerro bat zehaztapenetatik kanpo ateratzen denean, arrastoak maiz torlojura eta kanoira eramaten du. Diagnostiko azkar bat:
- Irteera torlojuaren abiadura berean erortzen da— sake higatua, lehen seinale klasikoa.
- Presio gorakada edo ezegonkorra— higadura edo elikadura edo tenperatura arazo bat.
- Puntu beltzak eta degradazioa— Hutsune higatuetan irauten den materiala edo gainazal herdoildu batean eserita.
- Nahasketa txarra edo urtu gabeko materiala— Lanerako torloju mota okerra edo gastatutako torlojua.
- Torlojua edo zuloa pitting— korrosioa, normalean materialaren gainazal okerra.
Edozein sintoma batek hainbat arrazoi izan ditzake, baina bi edo hiruk elkarrekin ia beti upel gastatu edo gaizki zehaztuta adierazten dute. Higadura neurtzeak esaten dizu zein den, eta konponketa konponketa ala ordezkoa den.
Higadura, Mantentzea eta Ordezkatzea
Torloju-kanoi bakoitzak higatzen du azkenean; galdera bakarra da zein azkar, eta hori materialaren eta makina nola funtzionatzen duen araberakoa da. Higadura torlojuaren abiadura berean, gorakada, nahasketa txarra, puntu beltzak edo urtze-tenperatura igotzen den irteera gisa agertzen da. Kausa torlojuaren eta kanoiaren arteko sakea iraganeko tolerantzia irekitzea da.
Seinale horiek ikusten dituzunean, neurtu aurretik: torlojuaren hegaldiaren diametroa, kanoiaren zuloa eta jatorrizko zehaztapenen aurkako argitasun erradiala. Batzuetan torlojua berreraiki daiteke barrika oraindik ondo dagoen bitartean; hondoa tolerantziaren gainetik gastatuta dagoenean, ordezkatzea izan ohi da konponbide ekonomikoa. Gure gidanoiz ordezkatu behar den torloju-kanoi gastatuahigadura neurtzen eta konponketa versus ordezkatzea erabakitzen du. Ohitura batzuek iraupena luzatzen dute: azalera materialarekin lotu, kutsatzaileak jariotik kanpo eduki, tenperaturak tartean mantendu eta zerbitzu bakoitzean sakearen irakurketak erregistratu.
Nola aukeratu eta zehaztu Estrusio-Torloju-kanoia
Elkarrekin tiraka, torloju-kanoi bat aukeratzea hiru erabaki dira ordenan:mota, orduanazalera, orduanzehaztapena. Egin lan horien bidez eta ez zara gaizki joango.
- Mota— Zure prozesuak material bat (torloju bakarra) ponpatzen al du edo nahasketa eta konposatua (torloju bikoitza)? PVC trinkoa edo profila lan puntu konikoetara; irteera handia eta malgutasuna paraleloan jartzen dira.
- Azalera— nitruratua erretxin garbietarako, bimetalikoa material urratzaile edo korrosiboetarako. Betetako edo PVCko material baten gainean zalantza izanez gero, joan bimetalikoa.
- Zehaztapena— diametroa, L/D eta konpresioa zure makinarekin, materialarekin eta irteerarekin bat datozenak.
Aurrekontu zehatza eta zuzenean erortzen den upel bat lortzeko, eman zure fabrikatzaileari makinaren marka eta modeloa, torlojuaren diametroa eta L/D (edo jatorrizko marrazkia), materiala eta betegarriaren karga eta helburuko irteera. Marrazkirik ez? Higatutako lagin bat nahikoa da ordezko zehatz bat alderantzizko ingeniaritza egiteko, edo erretiratzen ari zaren pieza baino gainazal gogorragoa duen berritu bat.
Zergatik lan egin Nanhaiyarekin
Hogei urte baino gehiago eman ditugu estrusio-torlojuak eta mota guztietako upelak eraikitzen -torloju bakarra, torloju biko paraleloa, torloju bikoi konikoa, etainjekzio-moldaketa— 38CrMoAlA altzairu nitruratuetan eta aleazio bimetalikoan, 62 HRC arteko zulo bimetalikoko gogortasunarekin, tolerantzia-kontrolarekin eta oreka dinamikoko proba multzo guztietan. 500 bezero baino gehiagorekin eta bi hamarkada baino gehiagoko esperientziarekin, KraussMaffei, Cincinnati eta Jwell bezalako marka handiekin bateragarriak diren ordezkoak eraikitzen ditugu, zure makinaren eredutik, marrazki batetik edo lagin batetik abiatuta. Esaiguzu zure materiala, makina eta irteera, eta hamabi orduko epean gomendio eta aurrekontu pertsonalizatua jasoko duzu.
Torloju kanoi egokia edo zure lerroaren ordezko bat behar al duzu? Bidali zure makina, materiala eta irteera - jaso gomendioa eta aurrekontua 12 orduko epean.
Eskuratu aurrekontuaMaiz egiten diren galderak
Zer da estrusorearen torloju-kanoia?
Plastikozko estrusore baten oinarrizko lan-zatia da: berotutako upel baten barruan dagoen torloju birakaria. Mutur batean plastiko solidoa hartzen du, beroarekin eta zizailaraz urtzen du eta beste muturrean urtze uniforme bat ponpatzen du presio egonkorrean. Torlojuak eta kanoiak pare bat bezala funtzionatzen dute, eta haien arteko tarte txikiak irteera eta kalitatea kontrolatzen ditu.
Zerez eginda dago estrusore-torloju-kanoia?
Oinarria 38CrMoAlA bezalako nitruraziozko altzairua izan ohi da, erretxin garbietarako gas nitrurazioaren bidez gogortua. Material urratzaile edo korrosiboetarako, bimetalikoa da: aleazio-geruza gogor, higadurari eta korrosioari erresistentea den zuloaren barruan fusionatuta dagoen altzairu gogor baten gainean. Azalera exekutatzen duzun materialaren arabera aukeratzen da.
Zeintzuk dira torloju upel mota nagusiak?
Torloju bakarra eta torloju bikoitza. Torloju bikoitza paraleloan eta konikoetan banatzen da, eta birakari eta kontrako errotazioetan banatzen da, gainera injekziozko torloju-upelak daude. Bolumen handiko estrusiorako torloju bakarreko ponpa; torloju bikiak nahastu eta konposatuak; biki konikoak PVC trinkoari eta profil-lerroei egokitzen zaizkie.
Zenbat denbora irauten du estrusorearen torloju-upel batek?
Ondo zaindutako batek 3 eta 10 urte artean irauten du normalean. Materialaren, gainazaleko tratamenduaren, funtzionamendu-baldintzen eta mantentzearen araberakoa da: material urratzaile eta korrosiboek laburtu egiten dute, erretxin garbiek eta gainazal bimetaliko batek zabaltzen dute.
Nola aukeratzen dut egokia?
Hiru urrats: aukeratu zure prozesua behar duen mota, aukeratu zure materialaren gainazala, eta lotu diametroa, L/D eta konpresioa lanarekin. Eman fabrikatzaileari zure makinaren eredua, materiala eta irteera; marrazki edo lagin batek zehatza egiten du.
Egin al dezakezu edozein makina markaren ordezkorik?
Bai. Estrusore eta injekzio marka nagusietara egokitzen diren ordezko torlojuak eta upelak eraikitzen ditugu - KraussMaffei, Cincinnati, Jwell - zure makinaren modelotik, marrazki batetik edo lagin batetik. Bidali aurrekontuaren xehetasunak 12 orduko epean.