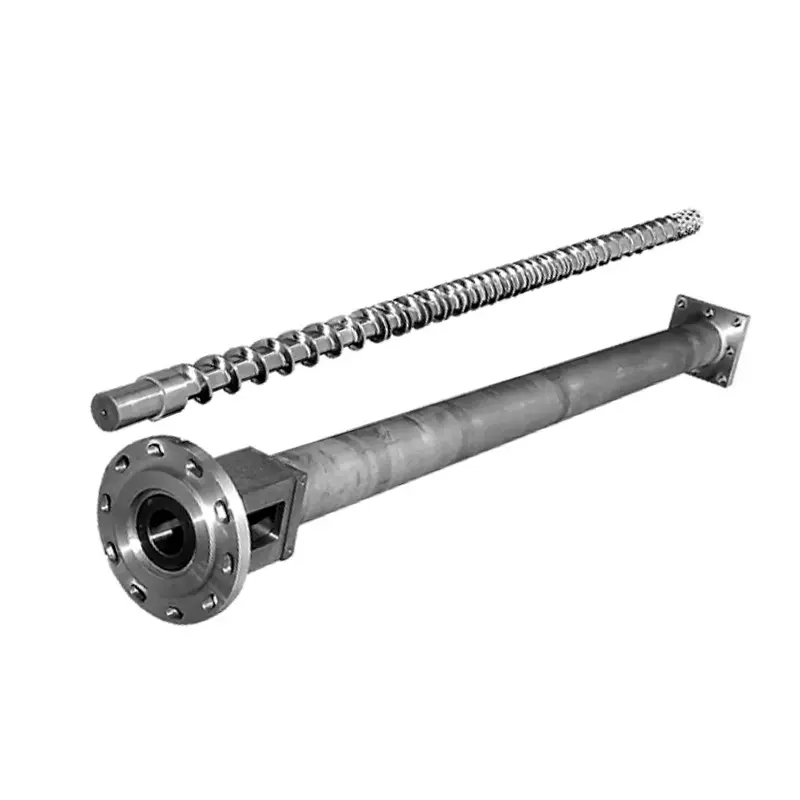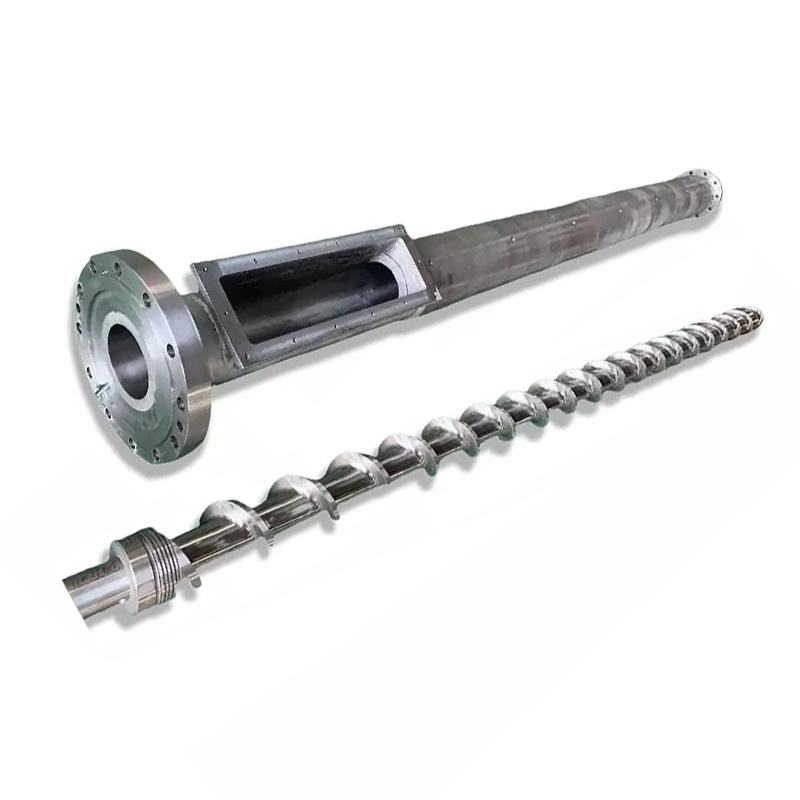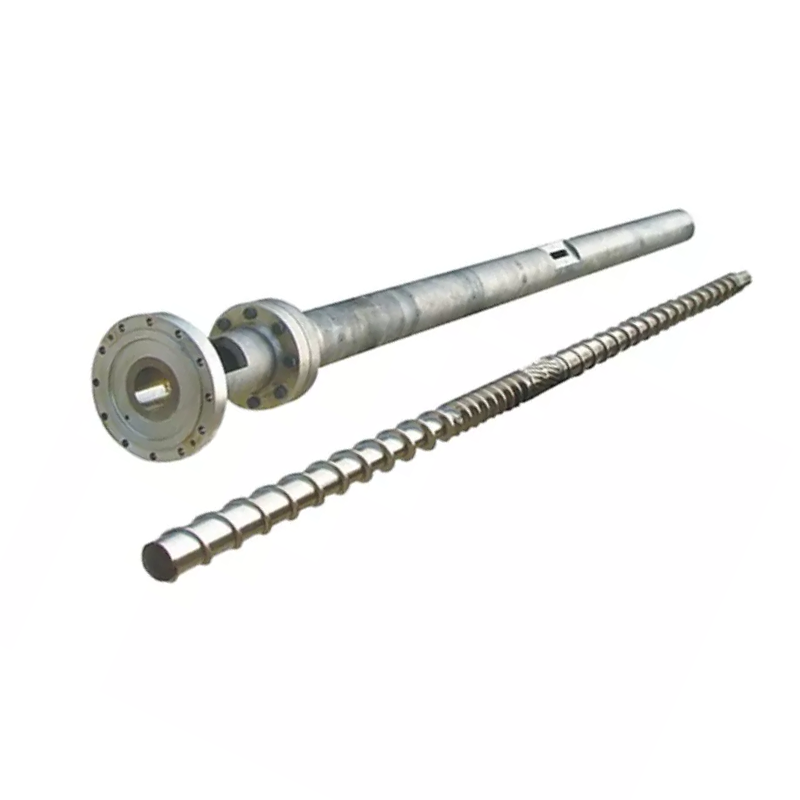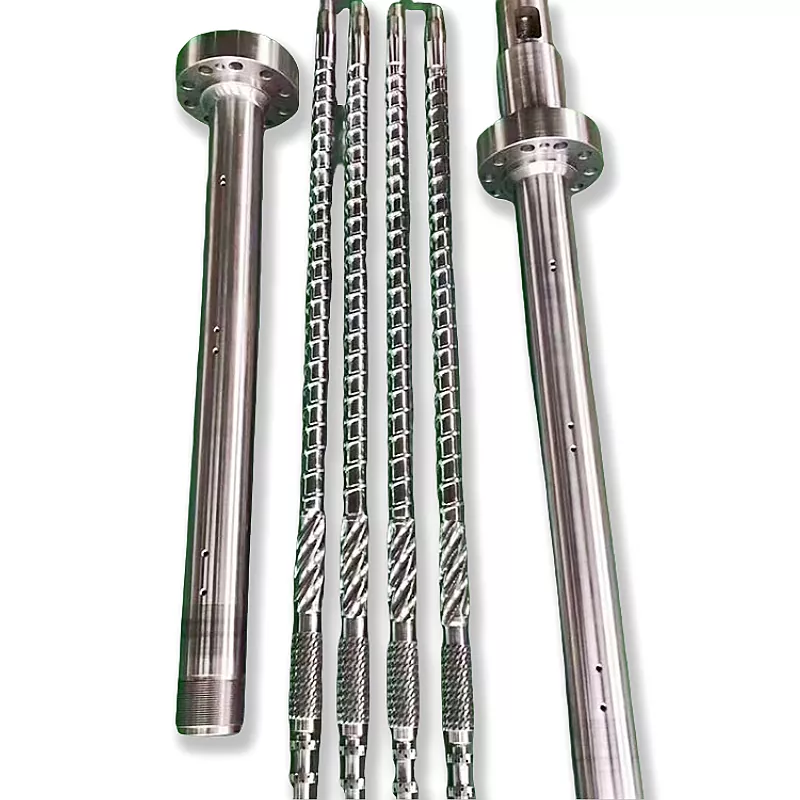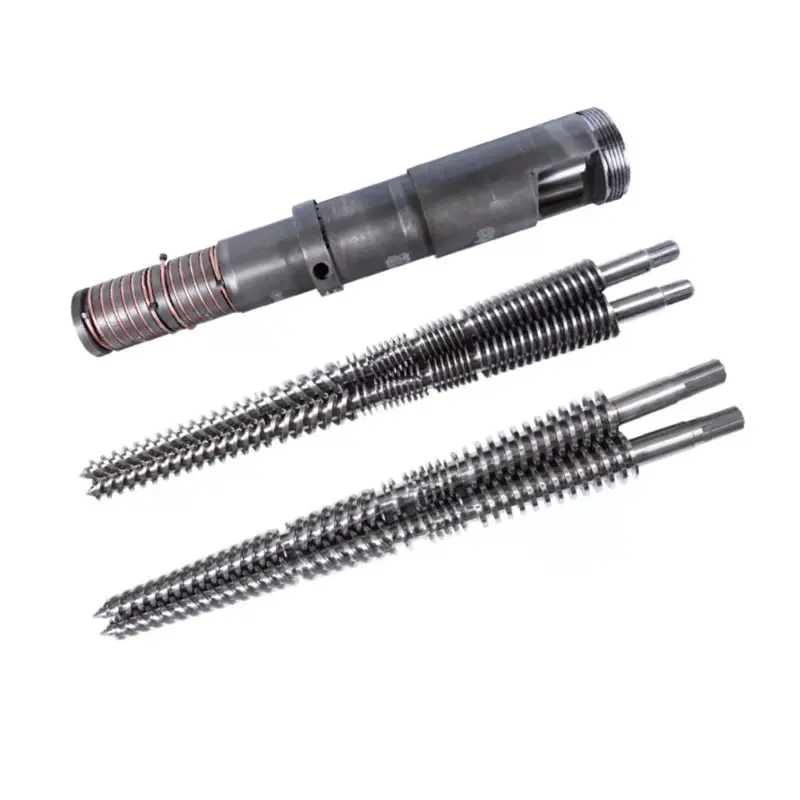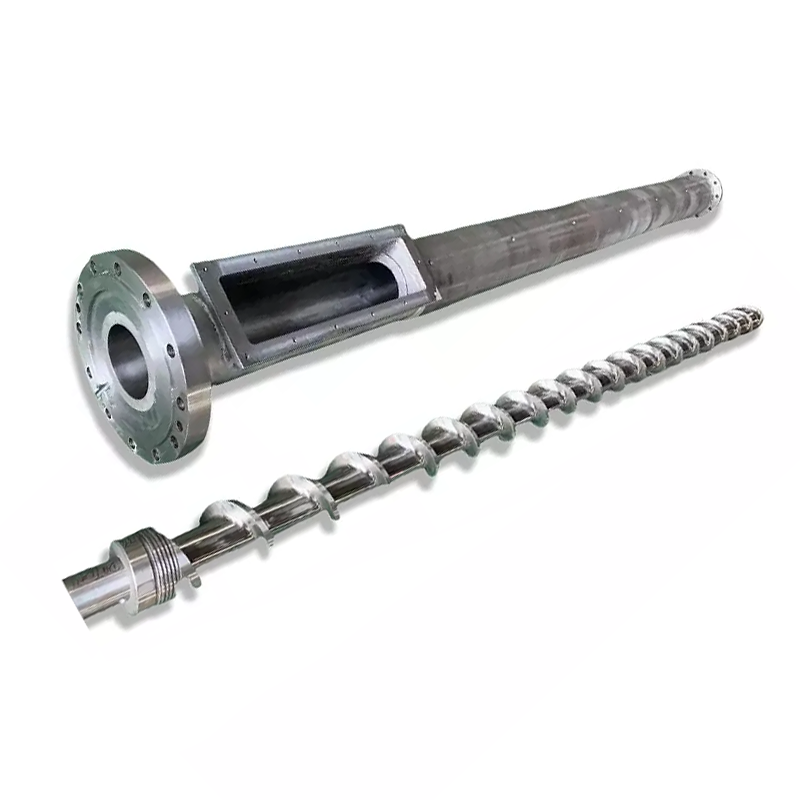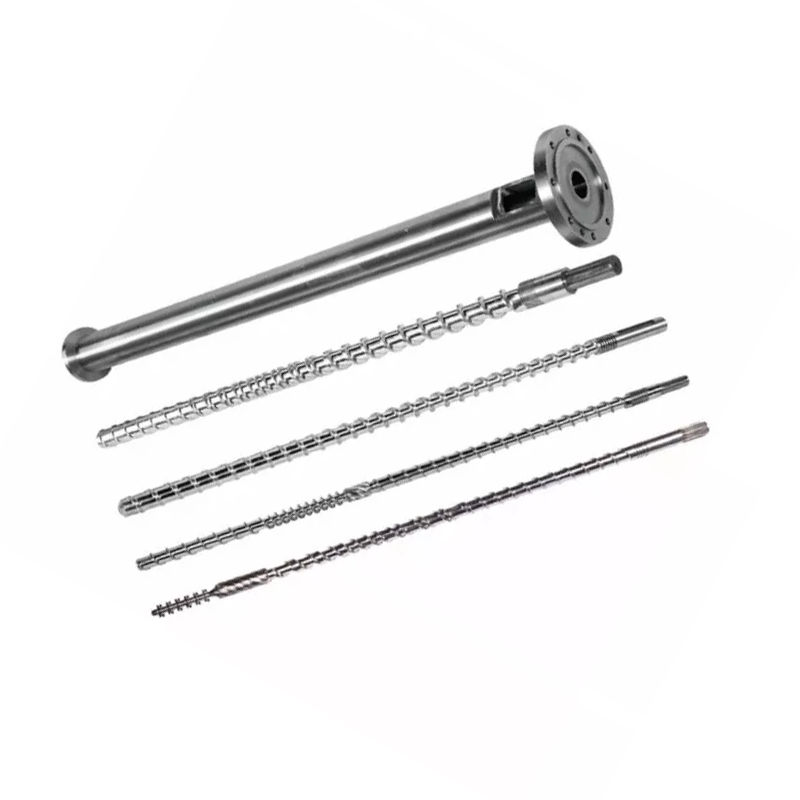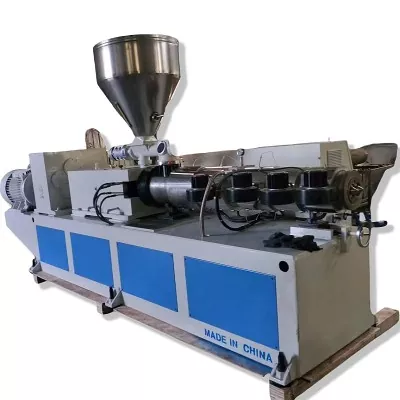

Zureinjekzio-moldaketa torloju-kanoiaurtze-kalitatea, planoaren koherentzia eta ziklo-denbora erabakitzen ditu. Behean: nola hautatu geometria eta gainazaleko tratamendua zure erretxinarako, nola mantendu multzoa eta nola aurkitu akats bat torlojuan, barriketan edo egiaztapen-eraztunean, makinaren ezarpenetan jarraitu beharrean. Gure 38CrMoAlA nitruratuzko injekzio torlojuak 0,5-0,8 mm-ko geruza nitruratua daramate 950-1050 HV-tan, PE, PP, PS eta ABS egokitzen dira eta beira-zuntza %30eraino maneiatzen dute. Hortik aurrera, edo erretxina korrosiboan, zundaketak aleazio gogorreko ihinztadura behar du 62 HRC-ra. Irteera jaitsi eta zikloak luzatzen badira, irakurri arazoen konponketa-taula beste puntu bat ukitu aurretik.

Zer da injekzio-moldaketa torloju-kanoia?
Torlojuak eta upelak injekzio-makinaren plastifikazio-unitatea osatzen dute. Elkarrekin, toltzatik pellet solidoak hartzen dituzte, urtu, urtu uniforme batean nahasten dituzte, plano zehatza neurtzen dute eta plano hori moldean injektatzen dute. Zure makinak ekoizten dituen zati guztiak pare horretatik igarotzen dira.
Moldeatzaileek toberak ordezkatzen dituzte, moldatzen dituzte eta tenperaturak doitzen dituzte astez, plastifikatzeko unitatea begiratu baino lehen. Ordena hori atzerantz dago. Torlojua edo kanoia higatzen denean, kontrolagailuko ezarpen-punturik ez du prozesua atzera egiten.
Torlojuak plastifikazioan duen eginkizuna
Torlojuak urtzen du gehiena, eta ez berogailu-bandekin. Kupelaren beroak laguntzen du, baina urtzeko mekanismo nagusia dazizaila beroa: torlojuak polimeroa upel beroaren hormaren kontra arrastatzen du, eta marruskadurak beroa sortzen du materialaren barruan. Horregatik, torlojuaren geometriak urtze-tenperatura aldatzen du, nahiz eta zure puntuak mugitzen ez diren.
Torlojuak jaurtiketa ere neurtzen du. Plastifikatzeko biraka egiten du, uzkurtu egiten da puntaren aurrean bildu ahala, eta gero gelditzen da. Erretiratzen den distantzia zure jaurtiketaren tamaina da. Hegaldien gainean atzerantz isurtzen den edo egiaztapen-eraztunaren ondotik igarotzen den urtze orok hondatzen du neurketa hori.
Azkenik, torlojuak injektatzen du. Biratzeari uzten dio eta aurrera egiten du enfarro baten antzera, toberan zehar urtzea behartuz. Eginkizun bikoitz honek, birakaria eta elkarrekikoa, injekzio-torlojua eta estrusio-torlojua bereizten ditu.
Upelaren eginkizuna bero-transferentzian eta eustean
Upela presio-ontzi beroa duen doitasun-ontzia da. Injekzio-presioa dauka, bandeetatik beroa polimerora transferitzen du eta torlojuak materiala zizaila egiten duen horma gogorra eskaintzen du.
Bere zuloak biribila, zuzena eta dimentsioan estu egon behar du. Zuloa neurri handi batean higatzen denean, torlojuaren hegalaren eta kanoiaren hormaren arteko tartea hazten da. Ondoren, urtzeak atzera egiten du hegaldietan aurrera egin beharrean, eta plastifikazio-tasa jaisten da.
Barrilaren berokuntza zonakatuta dago, normalean elikadura, konpresioa eta neurketa, bakoitzak bere kontrolagailu eta termoparearekin. Zona bateko termopare desbideratu batek hilabetez egosi dezake materiala pantailak normal irakurtzen duen bitartean.
Nola funtzionatzen duten Torlojuak eta Barrilak sistema gisa
Bi atalek pare parean funtzionatzen dute, eta bikotea deskribatzen duen zenbakia daargitasun erradiala: kanoi-zuloaren diametroaren eta torloju-hegalaren diametroaren arteko diferentziaren erdia.
Diseinuaren arabera, sakea txikia da. Multzo berri baten industria-araua, gutxi gorabehera, 0,001 hazbeteko tartea da alboko torlojuaren diametro bakoitzeko. 60 mm-ko (2,36 in inguru) torloju batean, alde bakoitzeko 0,06 mm-ra hurbiltzen da. Zure eraikuntza-marrazkia da agintaria, eta beti egiaztatu behar duzun zenbakia izan behar du.
Hutsune txiki horrek benetako lana egiten du. Polimeroa upelaren hormaren kontra ebakitzera behartzen du, irrist egin beharrean. Sakea bikoiztu eta zizaila ahuldu egiten da, urtzea moteldu egiten da, irteera jaitsi egiten da eta makinak behar ez lukeen beroarekin konpentsatzen saiatzen da.
Zati bat bakarrik ordezkatzeak gutxitan konpontzen du gastatutako bikotea. Higatutako kanoi baten barruan dagoen torloju berri batek galdutako sakearen erdia bakarrik berreskuratzen du, eta bat ez datozenak behar baino azkarrago higatzen du pieza berria.
Injekzio-moldaketa-torloju baten anatomia
Injekzio torloju estandarra hiru gunetan banatzen da gehi punta-multzo bat. Zona bakoitzak lan bat du, eta bakoitzak ezagutzen duzun moduan huts egiten du.
| Zona | Kanalaren sakonera | Lanpostua | Zer itxura duen porrota |
|---|---|---|---|
| Elikadura | Sakona | Pelletak hartu, aurrera eraman | Zubia, gosea, elikadura irregularra, suspertzea koherentea |
| Konpresioa (trantsizioa) | Azalera | Trinkatu eta urtu polimeroa upel hormaren aurka | Urtu gabe, nahasketa txarra, zona hau lehenik higatzen da |
| Neurketa | Azalekoa | Homogeneizatu eta ponpatu urtze koherentea | Jaurtiketa aldakuntza, tenperatura igoerak |
| Aholkua eta egiaztatu eraztuna | — | Injekzioan atzera-fluxuaren aurka zigilatzea | Jaurtiketa tamainaren noraeza, plano laburrak, kuxin-galera |
Elikadura Gunea
Kanal sakonek pilulak hartzen dituzte hopper-eztarritik eta aurrera eramaten dituzte solido gisa. Zona hau ez da asko urtzen. transmititzen du.
Elikadura-arazoak urtze-arazo gisa disimulatzen dira. Pelletak eztarrian zubia egiten badu, edo elikadura-atala gehiegi berotzen bada eta pelletak leundu eta goiz itsasten badira, torlojua gosea hilko da. Berreskuratze-denbora aldatzen da, eta jaurtiketaren tamaina jarraitzen du. Egiaztatu jario-eztarria hoztea geometriari errua bota aurretik.
Konpresio (Trantsizio) Zona
Sekzio honetan kanala apalagoa da. Azalera horrek polimeroa upel beroaren hormaren kontra estutzen du eta urtzen duen ebakidura-beroa sortzen du.
Konpresio gunea da higadura kontzentratzen den tokian. Presio-gailurra hemen dago, eta betegarri urratzaileak ehotzen dira gogorren hemen. Higatuta dagoen torloju bat neurtzen duzunean, hemen aurkituko dituzu lehenengo zenbakiak.
Neurketa Zona
Sakonera konstanteko kanalek urtua homogeneizatzen dute eta aurrera ponpatzen dute presio egonkorrean. Zona honek jaurtiketaz jaurtiketa koherentzia zehazten du.
Neurketa-gunearen higadura planoaren aldakuntza gisa eta urtze-tenperatura igotzen da puntu berdinetan. Torlojua gogorragoa da material bera mugitzeko.
Torloju-punta, egiaztatu eraztuna eta itzulerarik gabeko balbula
Egiaztapen-eraztunaren multzoak, batzuetan itzulerarik gabeko balbula deitzen zaio, lortzen baino arreta gehiago merezi du. Torlojuaren puntan esertzen da eta lan bat egiten du: injekzioan zigilatu egiten du, beraz, urtzea moldean sartzen da torlojuaren gainean itzuli beharrean.
Zigilatzeari uzten dionean, planoaren tamainaren aldakuntza, plano laburrak eta desagertzen den kuxin bat lortzen dituzu. Moldegileek asteak ematen dituzte injekzio-presioa, eusteko denbora eta tenperatura doitzen. Batek ez du funtzionatzen, urtua atzerantz ihes egiten ari delako higatuta dagoen eraztun baten ondotik.
Hiru seinaleek egiaztapen-eraztunera seinalatzen dute zehazki. Kuxina plano batetik bestera aldatzen da, etengabe mantendu beharrean. Jaurtiketaren pisua noraezean doa makinak normal berreskuratzen duen bitartean. Eta errepika daitekeen prozesu bat bat-batean irregular bihurtzen da erretxina edo ezarpena aldatu gabe.
Giltza-Torlojuaren Geometriaren Parametroak
Lau zenbakik injekzio torloju bat deskribatzen dute. Uler itzazu, eta hornitzaile baten aurrekontuak kutxa beltza izateari uzten dio.
L/D erlazioaa: definizioa, formula eta gomendatutako balioak erretxinaren arabera
L/D erlazioatorlojuaren lan luzera bere kanpoko diametroarekin zatituta da. Zabala baino 22 aldiz luzeagoa den torloju batek 22:1eko L/D du. Formula L-z D-z zatitu besterik ez da, eta proportzioa tamainaren arabera eskalatzen da: 22:1eko 50 mm-ko torloju batek 1.100 mm-ko lan luzera du.
L/D torlojuak urtzeko, nahasteko eta homogeneizatzeko zenbat gela duen kontrolatzen du. Luzeagoak urtzeko ahalmen handiagoa eta nahasketa hobea ematen du. Laburtzeak egonaldi denbora gutxiago ematen du, eta horrek beroarekiko sentikorrak diren erretxinak babesten ditu.
Injekzio-torlojuak estrusio-torlojuak baino laburragoak dira. Torlojuak tiro bana prestatzen du etengabe ponpatu beharrean, eta planoen artean materiala kapelan kokatzen da. InL/D erlazioaa injekzio moldaketapraktikan, makina gehienak 18:1 eta 25:1 artean daude, erabilera orokorreko makinetan 20:1etik 22:1era ohikoa izanik.
Beroarekiko sentikorrak diren erretxinek, esaterako, PVC-a, muturra motzagoaren alde egiten dute, beraz, materialak denbora gutxiago ematen du beroa. Urtze sakona behar duten ingeniaritza plastikoek muturra luzeagoaren alde egiten dute. Gure L/D ratioaren gidak merkataritza-offak sakonki biltzen ditu.
Konpresio-erlazioa: ebakidura-beroari eta urtze-kalitateari nola eragiten dion
Konpresio-erlazioaElikadura-eremuko kanalaren sakonera neurketa-eremuko kanalaren sakonerarekin alderatzen du. Elikadura-kanala bere neurketa-kanala baino hiru aldiz sakonagoa duen torloju batek 3:1eko konpresio-erlazioa du.
Konpresio-erlazioak torlojuak materialari zenbat lan egiten duen ezartzen du. Konpresio handiagoak ebakidura gehiago, bero mekaniko gehiago eta urtze oldarkorragoa dakar. Konpresio txikiagoak polimeroa astiro tratatzen du.
Lotu erretxinarekin, ez kopuru handiagoaren lehentasunarekin. Biskositate baxuko poliolefinek ebakidura positiboa behar dute garbi urtzeko. Beroarekiko sentikorrak diren erretxinak, hala nola PVC, PC eta POM, ebakidurapean degradatzen dira, PEk kenduko lukeen mozketan. Gure konpresio-erlazioaren gidak barrutietan zehar funtzionatzen du.
Hegaldiaren sakonera, kanalaren zabalera eta irteeran duten eragina
Konpresio-erlazioa proportzio bat da, eta proportzio bera duten bi torloju ezberdin joka dezakete. Sakontasun absolutuak garrantzia du.
Neurketa-kanal sakon batek material gehiago mugitzen du bira bakoitzeko, plastifikazio-tasa handituz, baina gutxiago nahasten da eta urtze uniforme gutxiago ematen du. Sakonera txikiko neurketa kanal batek hobeto nahasten du eta tenperatura koherenteagoa ematen du, bira bakoitzeko irteera txikiagoarekin.
Hegaldiaren zabalerak eta helize-angeluak garraiatzeko eraginkortasuna eta materialak hegaldi-lurrean ikusten duen zizaila eragiten dute. Hauek zure prozesua torloju-diseinatzaile bati deskribatuz zehazten dituzun diseinu-xehetasunak dira, ez mahai batetik aukeratu behar dituzun zenbakiak.
Torlojuaren diametroa eta jaurtiketa-tamainaren erlazioa
Torlojuaren diametroak makinaren jaurtiketa-ahalmena ezartzen du. Torloju handiago batek bolumen gehiago desplazatzen du aurrera egiteko milimetro bakoitzeko, beraz, plano handiagoa ematen du.
Arau praktikoa erosotasun banda bat da, ez muga gogorra. Exekutatu tiro bat upelaren ahalmenaren zati txiki bat erabiltzen duen eta materiala upelean luzaroago esertzen den, beroaren bidez bizikletaz eta degradatuz. Ia ahalmen osoa exekutatu eta ontziratzeko beharrezkoa den kuxina galduko duzu.
Moldeatzaile gehienek jaurtiketa bat bideratzen dute upelaren eremu erabilgarriaren erdialdean. Zure zatia banda horretatik kanpo badago, konponketa zuzena torlojuaren diametro desberdina da, ez makinaren ezarpen gogorragoa.
Hona hemen argitaratutako gure dimentsio-taula, jaurtiketa-ahalmenak torlojuaren eta kanoiaren tamaina nola jarraitzen duen erakusten duena, eraikitzen dugun gama osoan. Erabili zure makina kokatzeko edo hornitzaile batek aipatzen dizun diametroa egiaztatzeko.
| Jaurtiketa (g) | Torlojuaren Ø × luzera (mm) | Kupelaren Ø × luzera (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Hortik irakurtzeko bi gauza. Jaurtiketa-ahalmena diametroarekin igotzen da, fisikak eskatzen duen moduan. Eta upelaren kanpoko diametroa hazten da harekin, horregatik torloju handiagoa ez da inoiz doako bertsio berritzea: makinaren tamaina desberdineko klasea da.
Injekzio-moldaketa-torloju motak: zein behar duzu?
Bost torloju familiek ia injekzio aplikazio guztiak estaltzen dituzte. Egokia zure erretxinaren eta zure zatiak eskatzen duenaren araberakoa da.
| Torloju mota | Zer egiten duen | Onena | Ahultasuna |
|---|---|---|---|
| Helburu orokorra (GP) | Hegaldi bakarra, hiru zona estandar | PE, PP, PS, ABS, lehengaien erretxina gehienak | Konpromisoaren geometria; erretxin zorrotzekin borrokatzen du |
| Hesia | Bigarren hegaldiak ohe solidoa eta urtze-igerilekua bereizten ditu | Urtze hobea, errendimendu handiagoa, urtzerik gabeko piezak | Gehiago kostatzen da; gehiegizko erretxina errazetan |
| Nahasketa / konposaketa | Maddock edo pin nahasteko atalak gehitzen ditu | Kolore masterbatch, betetako konposatuak, marra sentikorrak diren piezak | zizaila gehigarria; okerra beroarekiko sentikorrak diren erretxinetarako |
| Aireztatzea (bi etapa) | Deskonpresio-guneak eta aire-ataka lurrunkorrak ateratzen ditu | Erretxina higroskopikoak non lehortzea ezinezkoa den | Konplexua; haizeak liher egin dezake bat ez badator |
| PVCaren espezifikoak | Konpresio baxua, gainazal leunduak, puntu hilik gabe | PVC zurruna eta malgua | Helbururako eraikia; ez erabilera orokorreko torlojua |
Helburu orokorreko (GP) torlojua: ohikoena, egokiena?
GP torlojua konpromisoa da, eta ona. PE, PP, PS eta ABS modu onargarrian exekutatzen ditu, eta horrek produktuen moldaketa gehienak estaltzen ditu. Makina eraikitzaileek estandar gisa bidaltzen dute lehenetsi seguruena delako zer exekutatuko duzun ez dakitenean.
Konpromisoa kostatzen zaizu erretxina zorrotza denean. Beiraz betetako nylonezko GP torlojua azkar higatzen da. PVC zurruneko GP torloju batek materiala degradatzen du. Horma meheko pieza batean irteerarik handiena lortzeko bultzatzen den GP torloju batek urtu gabekoak ematen ditu. Horietako edozeinek zure prozesua deskribatzen duenean, horretarako eraikitako torloju batek hondarretan bakarrik ordaintzen du.
Hesi-torlojua: urtze-bereizketa eta homogeneotasun hobea
Hesi-torloju batek bigarren hegaldia gehitzen du urtze-eremuan zehar. Hegaldi horrek fisikoki bereizten ditu gainerako pellets solidoak lehendik eratutako urtzetik, eta solidoak urtzen jarraitzen duten upel beroaren hormaren kontra estutzen ditu.
Hesirik gabe, partikula solidoak urtze-igerilekuaren barruan ezkutatzen dira, hormetatik isolatuta, eta toberaraino irauteko aukera dute urtu gabeko moduan. Batekin, urtzea akabera erabat eta koherenteagoan amaitzen da.
Irabaziaren emaitza urtze-uniformitate hobea da irteera berean edo handiagoan, eta horrek urtu gabeko gutxiago, jaurtiketa-kontrol zorrotzagoa eta prozesu-leiho zabalago gisa agertzen dira. Horma meheko ontziak, pieza optikoak edo urtze-sentsikorra ez den ezer exekutatzen dituzten moldatzaileek bat eskatu beharko lukete izenez.
Nahasketa / Konposaketa Torlojua: Bete eta Kolore Masterbatch Materialetarako
Nahaste-torlojuek nahasketa-atal dedikatu bat gehitzen dute, normalean puntatik gertu. Maddock-en atalek hutsune estuetatik urtzea behartzen dute, urtu gabeko partikulak zizailaz hautsiz. Pin nahasgailuek fluxua zatitu eta birkonbinatzen dute, kolorea eta betegarria banatuz.
Erabili bat kolore-marradura kalitate-arazo bat denean, masterbatch-en sakabanaketa garrantzitsua denean edo betegarrien banaketak piezen errendimendua bultzatzen duenean. Konpromisoari ebakidura gehitzen zaio, eta horrek nahasketa-atalak aukera okerrak bihurtzen ditu jada degradazio-mugatik gertu dauden beroarekiko sentikorrak diren erretxinetarako.
Vented / Degassing Torlojua: Erretxin Higroskopikoetarako
Aireztaturiko torloju batek bi etapa egiten ditu. Lehenengo etapa urtzen da, gero kanala bat-batean sakondu egiten da, urtze-presioa zerora hurbilduz upelean ebakitako aire-ataka batean. Hezetasunak eta hegazkinak ihes egiten dute bertan, askotan hutsean. Bigarren etapak, ondoren, urtua injekziorako berriro presioratzen du.
Honek erretxina higroskopikoetarako funtzionatzen du, non lehortzea ezinezkoa edo fidagarria ez den. Arriskua ere badakar: bi etapak bat ez badatoz, urtzeak gasaren ordez airetik kanpora botatzen du. Aireztaturiko torlojua eta aireztatutako upel bat elkarrekin diseinatu behar dira, horregatik multzo gisa zehazten dira eta ez dira kasualitatez berritu.
PVC-Berariazko Torlojuen Diseinua: Zergatik huts egiten dute torloju estandarrek PVCarekin
PVC zurrunak torloju estandarra bi modutan zigortzen du aldi berean. Zizailapean degradatzen da, hidrogeno kloruroa askatuz, eta ondoren eserita dagoen altzairua korroditzen du. Kalteak operadoreak akats bat ikusi baino lehen hasten dira.
PVC torloju batek bi mehatxuei erantzuten die. Konpresio baxuak zizaila leuna mantentzen du. Gainazal leunduek eta hildako punturik gabeko geometriak materiala gelditzea eta egostea geldiarazten dute. Multzoak ia beti behar du korrosioarekiko erresistentzia gainazaleko tratamenduan, ez bakarrik higadura erresistentzia. GureaPVC torlojuaren gidakimika biltzen du, eta guretorloju biko upel konikoakzerbitzatu PVC estrusio aldean.
Nola hautatu zure erretxinarako torloju-kanoi egokia
Erretxina hautatzeak orrialdeko beste erabaki guztiak gidatzen ditu: geometria, altzairua eta gainazala. Irakurri taula, gero irakurri azpian dauden oharrak, oharrak abisuak daramatzatelako.
| Erretxina | L/D tipikoa | Konpresio-erlazio tipikoa | Torloju mota | Ohar bereziak |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP edo barrera | Barkatzen. Zizaila positiboa behar du garbi urtzeko |
| PS / HIPS | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | Biskositate baxua, erraz urtzen da. HIPSetan nahasketa leuna |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP edo barrera | Amorfoa. Ikus ezazu zizaila-beroa, marra erraz erakusten dute |
| PC eta ingeniaritza plastikoak | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Barrera edo GP, zizaila txikia | Urtze-tenperatura altua, leiho estua. L/D luzeagoa, konpresio leuna |
| PVC zurruna | 18:1 – 20:1 | 1.6:1 – 2.5:1 | PVCaren espezifikoak | Korrosioarekiko erresistentzia ez da aukerakoa. Egoitza denbora laburra |
| PVC malgua | 18:1 – 20:1 | 2.0:1 – 2.8:1 | PVCaren espezifikoak | Zurruna baino barkatzailea, oraindik korrosiboa |
| PET (aurreforma) | 20:1 – 24:1 | Neurketa baxua eta zehatza | Eraikitako PET | Lehortu edo degradatu. Ebakidura baxua, bizileku minimoa, gainazal leunduak |
| POM (acetal) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, zizaila txikia | Asko degradatzen da gehiegi berotzen bada. Tenperaturaren kontrol zehatza |
| Beiraz betea / urratzailea | Oinarrizko erretxina bakoitzeko | Oinarrizko erretxina bakoitzeko | Oinarri mota + gainazal gogorra | Geometriak oinarrizko erretxinari jarraitzen dio. Theazalerada aldatzen dena: bimetalikoa joan |
Nola erabili taula hau:hauek ohikoak dira argitaratutako tarteak eta abiapuntuak, ez zehaztapenak. Zure makinak, zure kalifikazioak, zure piezak eta zure irteerak zenbakiak aldatzen dituzte. Torloju-diseinatzaile batek zure benetako prozesuaren aurkako azken geometria berresten du. Inoiz ez agindu mahai generiko batetik elkarrizketa hori gabe.
PP eta PE: erdi-kristalinoa, ebakidura moderatua
Poliolefinak kasu erraza dira. Zizaila jasaten dute, leiho zabal baten gainean urtzen dira eta GP torlojua barkatzen dute. Konpresio moderatua edo altuagoa ondo funtzionatzen du, biskositate baxuko erretxin hauek zizaila positiboa behar dutelako garbi urtzeko erdi urtutik irristatu beharrean.
Sakatu irteera gogor horma meheetan, eta hesi-torlojuak bere kostua irabazten du abiadura berean urtu osoago bat emanez.
ABS eta PS: Amorfoa, Watch the Shear Heat
Erretxin amorfoak tarte batean leuntzen dira puntu zorrotz batean urtu beharrean. PS konpresio baxuan ibiltzen da oso erraz urtzen delako. ABSak arreta gehiago behar du: hondatzen denean marra eta distira erakusten ditu, eta ebakidura-beroa izan ohi da arrazoia.
ABS piezak marra egiten badute eta zure konfigurazio-puntuek zuzenak dirudite, susmatu zizaila lehorgailuaz susmatu aurretik. Beroarekiko sentikor den erretxina amorfo baten konpresio-erlazio agresibo batek bere akatsak sortzen ditu.
PC eta Ingeniaritza Plastikoak: Tenperatura altuak, L/D luzeagoak
PCa, nylona, PBTa eta haien senideak oso urtzen dira eta horren gainetik degradatzen dira. Urtze sakona behar dute, eta horrek L/D luzeagoa defendatzen du, baina bizileku-denbora ere zigortzen dute, eta horrek urtua upel handi batean edukitzearen aurka defendatzen du.
Bereizmena L/D luzeagoa da konpresio leunarekin eta tamaina egokia duen planoarekin. Lortu jaurtiketa-tamaina oker ordenagailuan eta materialak beroan zehar ibiltzen da horia arte, torlojua zein ona den.
PVC zurruna eta malgua: Korrosioarekiko erresistentzia kritikoa
PVCari buruz goiko guztia hautapenean aplikatzen da. PVC zurruna bai L/D eta konpresioaren muturrean kokatzen da, denbora eta zizaila biak etsai direlako. Gainazaleko tratamenduak korrosioari eutsi behar dio, ez urradurari bakarrik, eta horrek aleazio-aukera aldatzen du upel bimetaliko baten barruan.
PET eta POM: Ebakidura baxua, Tenperaturaren Kontrol zehatza
PET higroskopikoa da. Urtuta dagoen urak polimero-kateak hidrolizatzen ditu, berezko biskositatea jaisten du eta preformak hauskor eta lainotsu uzten ditu makinak ondo funtzionatzen duen bitartean. Lehortu erretxina behar bezala, moztu txikia egin, egon egoitza laburra eta zehaztu gainazal leunduak, gordailuak sortu ez daitezen.
POM-ek konpresio arrunta onartzen du, baina gehiegi berotzen denean nabarmen degradatzen da, eta bere degradazio-produktuak arriskutsuak dira. Tenperatura kontrolak eta egonaldi-denboraren diziplinak gehiago axola dute geometria adimentsuak baino.
Beiraz betetako materialak eta urratzaileak: % 30eko lerroa
Hona hemen orrialdeko araurik argiena, eta zenbaki bat da, ez sentimendu bat.Beira-zuntza %30eraino: 38CrMoAlA multzo nitruratu batek maneiatzen du.Gure nitrurozko injekzio-torlojuak eraiki eta baloratzen ditugu zehazki horretarako, itzalita eta tenplatuta, gero gas-nitruratuta 0,5-0,8 mm-ko kaxa batera 950-1050 HV-ra.
Beira % 30etik gora, edo gainazalaren gainazala aldatu egin behar da.Nitruratutako kaxa difusio-geruza bat da, eta betegarri urratzaileak zeharkatzen du azpian dagoen altzairuak merezi baino askoz lehenago.
Orduan atorloju-kanoi bimetalikoabertsio berritzeari utzi eta zehaztapen zuzena bihurtzen da: aleazio gogorrak zirkulu osoa ihinztatu zuen zuloaren higadura-eremuaren inguruan, eta barruko gogortasuna 62 HRC-ra eraman zuen. Geometriak oinarrizko erretxinari jarraitzen dio oraindik. Azalera bakarrik aldatzen da. Gureagida bimetalikoa vs nitruratuakostu logikaren bidez funtzionatzen du.
Upel motak, materialak eta gainazaleko tratamenduak
Kupelak ez du huts egiten nabarmen. Irekitzen da, isilean, eta zure irteera berekin eramaten du. Materialak eta azalerak erabakitzen dute zenbat denbora behar duen.
Altzairu nitruratuzko upel estandarra: aplikazioak eta mugak
Nitrurazioak nitrogenoa altzairuaren gainazalean hedatzen du, kaxa gogor bat osatuz. 38CrMoAlA injekzio-torlojuak 500-560 °C-tan gas-nitruroa egiten ditugu, 0,5-0,8 mm-ko lodiera duen geruza nitruratu bat sortzen 950-1050 HV-tan. Horrek higadura-erresistentzia % 30-40 handitzen du tratatu gabeko altzairuaren aldean.
Oinarrizko altzairua tenplatu eta tenplatzen da lehenik, eta horrek ebakiduraren higadura erresistentzia % 50 igotzen du bere kabuz. Batera, bi urrats horiek 10.000-20.000 ordu inguruko iraupena ematen dute, esaterako, PE eta PP bezalako erretxin ez-korrosiboetan.
Bere muga kasuaren sakonera da. Urradura geruza nitruratua zeharkatzen duenean, azpian dagoen nukleo leunagoa azkar higatzen da. Beira-zuntzez indartutako konposatuetarako gure nitrurozko injekzio-torlojuak %30eraino baloratzen ditugu (PA gehi beira-zuntza, adibidez). Hortik gora, edo erretxina korrosiboetan, nitruratuzko kaxa gainditzen da eta gainazala aldatu behar da.
Upel bimetalikoa: eraikuntza, kostua eta ordaintzen denean
Upel bimetaliko batek aleazio-altzairuzko gorputz bat mantentzen du eta higadura-aleazio bereizi bat fusionatzen du zuloan. Gure upeletan aleazio gogorra botatzen dugu zundaketaren higadura-eremuaren zirkulu osoan zehar, barruko gogortasuna 62 HRC-ra eramanez.
Hori nitrurazioaren beste babes mota bat da. Nitruratutako kasua milimetro zatietan neurtutako difusio-geruza bat da. Ihinztatutako edo fusionatutako aleazio-zulo bat metal ezberdineko geruza bat da, eta betegarri urratzaileak hori guztia zeharkatu behar du.
Aleazioa mehatxurako aukeratzen da. Karburoz aberatsak diren eta wolframiozko karburozko gainazalek beiraren eta betegarri mineralen urradurari aurre egiten diote. Nikela duten aleazioek PVC eta suaren aurkako konposatuen korrosioari aurre egiten diote. Aukeratu okerreko aleazioa eta okerreko arazoa konpontzen duen upel bimetaliko bat ordaindu duzu.
Zure jarioa urratzailea edo korrosiboa den bakoitzean balio du. Aritmetika erraza da: multzo bimetaliko batek zure materialan nitruratuak baino hainbat aldiz irauten badu, erosketa prezio altuagoa urtean kostu txikiagoan banatzen da, saihestu dituzun txatarra eta geldialdia zenbatu aurretik.
Segmentatutako upel monolitikoa: malgutasuna vs zehaztasuna
Kupel monolitikoa (pieza bakarrekoa) gorputz bakar batetik mekanizatzen da. Zuzentasunari eta kontzentrikotasunari eusten dio hobekien, eta injekzio-moldeatzeko araua da, non doitasunak jaurtiketaren koherentzia bultzatzen duen.
Segmentudun upelak ataletatik elkartzen dira, eta horri esker, gastatutako sekzio bat ordeztu daiteke upel osoa hondatu gabe, eta aire-atalak malgutasunez kokatzeko aukera ematen du. Merkataritza lerrokatzea da: juntura bakoitza gaizki lerrokatzeko aukera da, eta injekzio-makinek ez dute hori gutxiago barkatzen konposaketa-estrusoreek baino.
Oinarrizko altzairua eta gainean esertzen diren gainazaleko aukerak
38CrMoAlAGure injekzio-torlojuak mekanizatzen ditugun oinarrizko altzairua da, eta industriaren lehenetsia da arrazoi bategatik. Bere kromo-molibdeno-aluminio kimika nitruraziorako diseinatuta dago: aluminioak zorroan nitruro gogorrak eta egonkorrak eratzen ditu nukleoa gogorra mantentzen den bitartean.
Oinarrizko altzairuak karga mekanikoa darama. Gainean dagoen azalerak higadura hartzen du, eta hor dago benetako aukera. A gisatorloju upel fabrikatzaileaazalera osoa hornitzen dugu, eta bakoitzak mehatxu ezberdin bati erantzuten dio:
- Nitrurazioa— 0,5-0,8 mm-ko geruza 950-1050 HV-tan. Erretxina garbiak, beira-zuntza %30 arte.
- Azalera bimetalikoa— zundaketaren higadura-eremuaren inguruan fusionatutako aleazio gogorra, 62 HRC-ko zuladura. Eginbehar urratzailea eta korrosiboa.
- Tungsteno karburoa ihinztatzea— urradura-kasu gogorrenetarako.
- Kromatua— Gainazal leuna eta askatzeko lagungarria. Kolore-aldaketak eta itsasten laguntzen du, ez urradura handiarekin.
- Altzairu herdoilgaitza— Korrosioarekiko erresistentzia edo materialaren garbitasunak higadura baino eskakizuna eragiten duenean.
Gure torloju-kanoi materialen gidak oinarrizko altzairuak guztiz alderatzen ditu.
Gainazaleko tratamenduak alderatuta
| Materiala / tratamendua | Gogortasuna | Higadura erresistentzia | Korrosioarekiko erresistentzia | Onena |
|---|---|---|---|---|
| 38CrMoAlA, nitruratua | 950–1050 HV, 0,5–0,8 mm-ko geruza | Ona | Moderatua | PE, PP, PS, ABS; beira-zuntza %30 arte. Lehenetsi ekonomikoa |
| Azalera bimetalikoa | 62 HRC-ko zundaketa | Bikaina | Ona | Beiraz betea % 30etik gorakoa, mineralez betea, birmoldatua, urratzailea |
| Tungsteno karburoa ihinztatzea | Oso altua | Bikaina | Ona | Urradura kasu gogorrenak |
| Nikel-oinarrizko aleazio-azalera | Formulazio bakoitzeko hautatua | Ona | Bikaina | PVCa, fluoropolimeroak, suaren aurkakoak |
| Kromatu gogorra | Gogorra, oso argala | Moderatua | Ona | Askapen leuna, kolore aldaketa errazagoa, itsasten aurkakoa |
| Altzairu herdoilgaitza | Maila bakoitzeko | Moderatua | Bikaina | Korrosioaren edo purutasunaren araberako aplikazioak |
Zehaztu lineak benetan egingo duen jario zikinenaren azalera, ez garbiena. Kasu garbia zehaztea da multzo berri bat goiz hiltzeko modurik ohikoena.
Mantentze-lanak: nola lortu multzoak eman dezakeen orduro
Mantentzeak ez du higadura alderantzikatzen. Saihestu ezin den higadura gehitzea galarazten dizu, eta ordezkapena planifikatzeko datuak ematen dizkizu erreakzionatu beharrean.
Ohiko ikuskapen-zerrenda
| Maiztasuna | Zer egiaztatu | Zergatik |
|---|---|---|
| Txanda bakoitza | Urtze-tenperatura vs normala, berreskuratzeko denbora, kuxin-koherentzia, motorraren karga | Akatsak agertu aurretik noraezean joaten dira |
| Material edo kolore bakoitza aldatzen da | Garbitu guztiz; ikuskatu purga puntu beltzak edo degradatutako materialak | Puntuek puntu hilak edo degradazioa esan nahi dute nonbait |
| Hilerokoa | Egiaztatu termopareak eta berogailu-bandak; jario-eztarria hoztea egiaztatu | Noraezean dagoen sentsore batek materiala egosten du hilabetez oharkabean |
| Torlojua ateratzen den bakoitzean | Neurtu hegaldiaren OD eta kanoiaren ID-a markatutako posizioetan; egiaztatzeko eraztuna | Torlojua dagoeneko atera da. Hamar minutuko neurketa doako datuak dira |
| Gutxienez urtero (eginbehar urratzailea edo korrosiboa) | Aurreikusitako tiraketa: higadura osoa neurtzea, lerrokadura egiaztatzea, irakurketak erregistratzea | Bete, PVC eta birrintzeko betebeharrak erretxina garbiak baino askoz azkarrago higatzen ditu multzoak |
Garbiketa-prozedura egokia Erretxinak edo koloreak aldatzean
Garbitu geldialdi bakoitzaren eta aldaketa bakoitzaren aurretik, egun lanpetuetarako salbuespenik gabe. Kupelaren barruan hozten uzten den materiala degradatu egiten da, gainazaletan labean sartzen da eta gero bezero baten zatian puntu beltz gisa itzultzen da.
Erabili purgatze-konposatu komertzial bat kolore-aldaketak egiteko, itzaltzeko eta beroarekiko sentikorrak diren polimero batera aldatu aurretik. Virgin PE edo PPk material bateragarrien arteko ohiko trantsizioak kudeatzen ditu. Tenperatura altuko erretxinek, hala nola PC eta PMMA, gogorrago eusten dute eta garbiketa oldarkorragoa behar dute.
Garbitu itzali aurretik, ez bakarrik martxan jarri aurretik. Hozte kupel batean uzten duzuna hurrengo abiaraztean borrokatzen duzun arazoa bihurtzen da.
Nola neurtu torlojutik kanoi arteko sakea
Hau da iritzia egia bihurtzen duen neurketa, eta denda gehienek saltatzen dute.
- Tira eta garbitu torlojua.Beroa, letoizko edo kobrezko tresnekin. Inoiz ez altzairuzko arraskagailurik, torlojuaren mendeko tratatutako gainazala mozten dutenak.
- Markatu neurketa-posizioaklan-luzeran zehar: elikadura, trantsizioa eta neurketa gutxienez.
- Neurtu hegaldia ODposizio bakoitzean kanpoko mikrometro batekin, zirkunferentziaren inguruko hainbat puntutan irakurketak eginez higadura irregularra harrapatzeko.
- Neurtu kanoi-zulo IDposizio eta sakoneran bat datozen hodi-neurgailuarekin.
- Kalkulatu argitasun erradiala:ken ezazu hegaldia OD hole IDtik eta zati bitan.
- Konparatu eraikuntza marrazkiarekineta erregistratu irakurketa bakoitza exekuzio data eta orduekin.
Interpretatu emaitza jatorrizko sakearen aurka, ez zenbaki unibertsal baten aurka. Dendako arau erabilgarria: sakea eraikuntza-balioaren bikoitza izatera iritsi denean edo irteera torlojuaren abiadura berean nabarmen jaitsi denean, hasi ordezkapena planifikatzen. Gure urratsez urrats neurtzeko gidak metodoa xehetasun osoz jasotzen du.
Garbiketa egutegia eta garbiketa konposatu motak
Lotu konposatua lanarekin. Likatasun handiko sasiak garbiketa mekanikoak (urrasiborik gabekoak). Purga kimikoek material degradatuari eta karbonoari erasotzen diote. Apar-purgak zabaltzen dira fluxu laminarra galtzen duten leku hiletara iristeko.
Garbiketa sakoneko tarteak erretxinaren araberakoak dira. Tenperatura altuko polimeroek karbonoa azkarrago eraikitzen dute eta maizago garbiketa sakona behar dute. Exekutatzen duzun edozein dela ere, mantendu tartea ordutegi batean, puntu beltzek zuretzako programatzeko zain egon beharrean.
Noiz konpondu vs Noiz ordeztu
Konparatu zerbitzuaren urteko kostua, ez bi prezio etiketak. Erdia kostatzen den baina urteen herena itzultzen duen berreraikitzea da mozorrotuta dagoen aukera garestia.
Konponketa zuzena makurtzen dahigadura dimentsiozkoa eta moderatua denean, oinarrizko metala soinua da, hau da lehen berreraikitzea, eta geometria oraindik zure erretxina egokitzen da.
Ordezkoa eskuinera makurtzen dakorrosioa sakonean sartu denean, torlojua aurretik berreraiki denean, zure materiala aldatu eta geometria zaharra jada egokitzen ez denean, edo multzoa tamaina arrunta denean eta ordezko prezioa konponketa aurrekontutik hurbil dagoenean.
Gure konponketa eta ordezkapen gidak erabakien taula osoa ezartzen du.
Ordezko torloju-upelak behar bezala biltegiratzea eta maneiatzea
Ordezko multzo bat behar duzunean zuzen eta garbi badago soilik erabilgarria da. Gorde torlojuak horizontalean euskarriarekin luzera osoan, inoiz puntan makurtuta. Estali itzazu herdoilaren aurka, mantendu estalita eta gorde fitxa teknikoa eta neurtutako gogortasun zifrak piezarekin.
Ordezko multzoen biraketa estrategiaedozein bizkor-kuotak baino gehiago balio du, eta ia hornitzaile batek ez dizu hori esango. Erosi ordezkoa uneko multzoak huts egin baino lehen. Exekutatu multzo berria, bidali zaharra berreraikitzera produkzioa jarraitzen duen bitartean eta mantendu berreraikitako multzoa apalean ordezko gisa.
Orain planifikatu gabeko geldialdi-denbora zero duen errotazio bat duzu eta etorkizuneko ordezkapen guztiak zure ordutegian gertatzen dira larunbateko 02:00etan izan beharrean. Estrategiak kapital zirkulatzaile multzo bat kostatzen du eta matxura gertatzen ez den lehen aldian itzultzen du.
Prozesua ala makina da? Erabaki Atea
Hona hemen lehiakide batek idazten ez duen atala, eta gida honen gainontzekoak batuta baino denbora gehiago aurreztuko dizu.
Moldeatzeko akats bat agertzen denean, talde gehienek makinaren ezarpenetara iristen dira. Tenperatura, atzeko presioa, injekzio abiadura, eusteko denbora. Batzuetan hori zuzena da. Baina plastifikatzeko unitatea janzten denean, ezarpenik ez da prozesua berreskuratzen, eta asteak desagertzen dira inoiz arrakastarik izango ez duen bilaketa batean.
Exekutatu ate hau beste puntu bat ukitu aurretik.
1. Zerbait aldatu al da?Erretxina lote berria, koloratzaile berria, birmoldaketa proportzio berria, molde berria, norbaitek egokitutako ezarpena? Baiezkoa bada, aldaketaren atzetik. Prozesuaren arazoa da, kontrakoa frogatu arte.
2. Akatsa bat-batean agertu al da, ala asteetan zehar sortu da?Bat-bateko puntuak aldaketa edo hautsitako osagai batean. Higaduraren puntu pixkanaka. Higadura ez da egun batetik bestera iristen.
3. Kuxina planotik plano koherentea da?Kuxin inkoherentea txeke eraztuna da hizketan. Ikuskatu ezer baino lehen.
4. Irteera jaitsi egin da torlojuaren abiadura berean, ala berreskuratzeko denbora luzatu egin da?Biek sakea adierazten dute, hau da, torlojua edo upelaren higadura. Ezarpenek ezin dute berreskuratu galdutako sakea.
5. Urtze-tenperatura igotzen al da aldaketarik gabeko puntuetan?Torlojuak ebakidura-bero gehigarria sortzen ari da, normalean, higatutako sakearen aurka gogorrago egiten duelako.
6. Garbiketa bakoitzaren ondoren puntu beltzak itzultzen al dira?Materiala leku hil batean ostatu hartzen ari da. Multzo zaharrago batean, hildako leku hori sarritan higatuta dago urtu degradatua harrapatzen duena.
3tik 6ra arteko galderetako hiru "bai" erantzun edo gehiagok esan nahi du makinak plastifikatzeko unitatea gastatuta dagoela esaten dizula. Utzi sintonizazioa. Tira torlojuari eta neurtu.
Neurketak ordubete behar ditu. Ezarpenen bidez akats mekaniko bat atzemateak asteak behar ditu, eta ez da inoiz bat egiten, erantzuna ez baita sekula kontroladorean egon.
Arazoak konpontzeko gida erro-kausa taularekin
Beheko akats bakoitza prozesutik edo higadura mekanikotik etor daiteke. Taulak izena ematen dutorlojua eta barrikaarrazoi nagusia, hori baita beste guztiek kanpoan uzten duten erdia.
| Arazoa | Sintoma | Torlojua / kanoia sustraiaren kausa | Ekintza zuzentzailea |
|---|---|---|---|
| Marra beltzak / erre-markak | zati ilunak edo marra ilunak; okerragoa geldialdi baten ondoren | Material degradatua sake higatu batean edo hildako leku batean sartuta; puntuatutako bore; hondatutako torlojuaren gainazala | Purga sakona. Puntuak itzultzen badira, tira eta ikuskatu. Egiaztatu puntuazioa eta gastatutako sakea. Ordeztu multzoak materiala hartzen badu |
| Planoaren tamaina ez-koherentea / plano laburrak | Jaurtiketa pisua noraezean; kuxina plano batetik bestera aldatzen da | Egiaztatu eraztuna ez zigilatzen(ohikoena); hegaldi gastatuak urtzea atzera isurtzen uzten dutenak; kanoi-zulo handiegia | Ikuskatu egiaztapen-eraztuna lehenik. Ondoren neurtu sakea. Ezarpenek ez dute itzulerarik gabeko balbula bat konponduko |
| Urtze-tenperatura igotzea | Benetako urtze-tenperatura ezarri-puntuen gainetik; material kolorea aldatzea | Gehiegizko zizaila konpresio-erlazio okerraren ondorioz; sake higatua torlojua lan gogorragoa eginez; termopare deribatua | Egiaztatu termopareak. Egiaztatu torlojuaren abiadura eta atzeko presioa. Geometria okerra bada erretxinarako, torlojua da konponbidea |
| Berreskuratze motela / plastifikazio luzea | Berreskuratzeko denbora luzatzen da; ziklo-denbora hazten da | Sakea gastatu ponpaketa eraginkortasuna murrizten du; jario ataleko gaia; erretxinarako geometria okerra | Egiaztatu elikadura-eztarria hoztea eta pellet jarioa lehenik. Ondoren, neurtu sakea marrazkiaren aurka |
| Motor karga / atzera presioa igotzea | Irteera konstantean igotzen diren motor-ampereak; momentu-alarmak | Torlojuak zuloan arrastaka (desleinketa, torloju okertua); gehiegizko zizaila; degradatutako material eraikuntzaren erresistentzia | Egiaztatu lerrokatzea eta torlojuaren zuzentasuna. Torloju okertu batek zuloaren alde bat higatzen du eta bidoi berri bat ere suntsituko du |
| Materialaren degradazioa / kolorea aldatzea | Horiztasuna, distira, hauskortasuna, usaina | Egoitza-denbora luzeegia (tiro txikiegia upelerako); zizaila erasokorregia; materiala eusten duten leku hilak | Egiaztatu tiro-tamaina eta upel-edukiera erlazioa. Murriztu zizaila. Beroarekiko sentikorrak diren erretxinetan, konpresio baxuagoko torlojua izan daiteke benetako konponketa bakarra |
| Urtu gabeko/partikula solidoak zati batean | Puntu gogorrak; lentearen antzeko akatsak; puntu ahulak | Urtze-gaitasun nahikoa: L/D laburregia, konpresio okerra, irteera torlojuak urtu dezakeenaren gainetik pasa da edo higatuta dagoen argia | Murriztu irteera edo berritu hesi torloju batera. Multzoa higatuta badago, ezein ezarpenak urtzea berreskuratzen du |
| Kolore marradura / sakabanaketa eskasa | Kolore irregularra; masterbatch ez sakabanatzen | Nahasketa atalik ez; torloju gastatua gaizki nahastuz; torloju okerra betetako edo koloretako konposatu baterako | Zehaztu nahasketa-atal bat (Maddock edo pin). Ziurtatu torlojua ez dagoela besterik gabe higatu lehenik |
Marra beltzak edo erre-markak
Polimero degradatua nonbait ostatu eta zatika askatzen ari da. Ezkutaleku klasikoak sakea higadura, zuladura puntu bat, hondatutako kontrol-eraztun bat eta fluxua gelditzen den edozein leku hilda daude.
Garraketa sakona lehenik. Garbiketa sakon baten ondoren txukunak itzultzen badira, materiala ez da hondakin hutsa izango. Etengabe fabrikatzen ari da zure makinaren leku batean, eta torlojua atera eta aurkitu behar duzu.
Planoaren tamaina ez-koherentea edo plano laburrak
Egiaztatu eraztuna ezarpen bat ukitu aurretik. Itzulerarik gabeko balbulak zigilatzeari uzten dionean, urtzeak atzerantz ihes egiten du injekzioan, eta makinak neurtu zuela uste zuen tiroa ez da moldeak jasotzen duen tiroa.
Ematea kuxina da. Prozesu koherente batek kuxin egonkorra mantentzen du. Kuxina plano batetik bestera ibiltzen denean, urtzea behar ez lukeen tokira doa.
Urtze-tenperatura igoera edo altuegia
Neurtu benetako urtzea zunda batekin, konfigurazioetan fidatu beharrean. Benetako urtzea zonen gainetik igarotzen bada, bero gehigarria zizailatik dator, ez bandeetatik.
Zizaila-beroa igotzen da konpresioa erretxinarentzat oldarkorregia denean, torlojuaren abiadura handiegia denean, atzera-presioa gehiegizkoa denean eta gastatutako torloju batek material bera mugitzeko gogor lan egin behar duenean.
Torloju motela berreskuratzea / Plastifikazio denbora luzea
Hasi ontzian. Zubi-pelletak, gehiegi berotutako elikadura-eztarria eta elikadura-hozte desegokiak torlojua gosetzen eta luzatzen dute, eta horietako bat ere ez da torloju-akatsa.
Elikadura osasuntsua bada eta susperraldia oraindik motela bada, neurtu sakea. Higaduraren ponpaketa-eraginkortasuna galdu duen torlojuak denbora gehiago behar du plano bera betetzeko, eta ziklo-denborak islatzen du.
Motor-karga edo atzera-presioa igotzea
Irteera konstantean ampere igotzeak zerbait erresistentea duela esan nahi du. Zuloan arrastaka dabilen torloju tolestua da kasu arriskutsua: kanoiaren alde bat higatzen du, eta lerrokadura desegoki horren aurka instalatutako torloju berri batek berdin janzten du ordutegi berean.
Egiaztatu zuzentasuna eta lerrokatzea ezer agindu aurretik. Alde bakarreko zuladura higadura hatz-marka da.
Materialaren degradazioa edo kolorea uztea
Bi arrazoi nagusitzen dira: materiala beroegia da, edo denbora gehiegi egon da beroa. Bigarrena jendeak faltan botatzen duena da.
Upelaren hostoetarako oso txikiegia den planoa zikloz ziklo eserita urtzen da, astiro egosiz horia izan arte. Ez dago torloju-diseinurik tamaina txikiko jaurtiketa bat konpontzen du tamaina handiko upel batean. Zuzendu torlojuaren diametroa, edo eraman lana makina txikiago batera.
Nola eskatu ordezko torloju-kanoia
Lehiakiderik ez du hau estaltzen, eta erosleek benetan behar duten pieza da. OEM-ri edo independente bati eskatzen diozuntorloju upel fabrika, informazio berak gidatzen du aurrekontua.
Eman behar dituzun neurriak eta zehaztapenak
- Makina marka eta modeloa.Izen-plakaren argazki bat nahikoa da muntaketa eta unitate-muturreko dimentsioak baieztatzeko.
- Torlojuaren diametroa eta L/D erlazioa,marrazki batetik edo zuzenean neurtuta.
- Erretxina, betegarri edukiarekin.Horrek oinarrizko altzairua eta gainazaleko tratamendua gidatzen ditu zerrendako beste ezer baino gehiago.
- Jaurtiketaren tamaina eta helburu-zikloa,beraz, geometria kopiatu beharrean optimizatu daiteke.
- Marrazki bat, edo gastatutako lagin bat.Edo funtzionatzen du. Higatutako pieza bat neurtu eta geometria osoa berreraiki daiteke.
- Zer gertatu zen gaizki azken aldian.Bidali higadura eredua piezarekin batera. Dimentsio leunak galtzeak urradura dio. Pitting korrosioa dio. Alde bakarreko higadurak lerrokatzea dio, torloju berri batek konponduko ez duena.
Azken elementu hori erosleek ahazten dutena da, eta hutsegite baten kopia fidela erosteari uzten diona da.
OEM-match vs diseinu pertsonalizatua: abantailak eta txarrak
OEM partida batjatorrizko geometria erreproduzitzen du. Dei egokia da jatorrizko torlojua zure prozesua egokitzen denean eta besterik gabe gastatu denean. Aurreikus daitekeena, marrazkiaren aurka egiaztagarria, prozesuaren errebalidarik ez.
Diseinu pertsonalizatuageometria aldatzen du gaur benetan exekutatzen duzunera egokitzeko. Prozesua mugitu zenean eta torlojua ez zenean dei egokia da: birrintzea gehitu zenuen, betetako kalifikazio batera aldatu, irteera-helburuak aldatu edo jatorrizko torlojuak ez zuen inoiz ondo maneiatu zure erretxina.
Prozesua aldatu denean OEM partida bat eskatzeak arazoa erreproduzitzen du altzairu berrian. Jatorrizkoa ondo zegoenean diseinu pertsonalizatua eskatzeak kostua eta errebalida gehitzen ditu ezertarako. Higadura ereduak zein egoeratan zauden esaten dizu.
Zer espero behar da Txinatik eskuratzean
Epea geometriaren, gainazaleko tratamenduaren eta marrazkirik dagoen ala ezaren araberakoa da. Eskatu idatziz zure aurrekontuarekin, eta galdetu zertan hasten den erlojua: marrazkiaren berrespena, edo erosketa eskaera. Ez dira data berdinak, eta aldea aste batekoa izaten da.
Konpromisoa hartu aurretik zehaztea merezi duten hiru gauza:
- Ekoizpena hasten denean.Higatutako lagin baten alderantzizko ingeniaritzak denbora gehitzen du txip bakarra moztu aurretik. Marrazki batek urrats hori kentzen du.
- Gainazaleko tratamenduak gehitzen duena.Gainazal bimetalikoa eta karburoa ihinztatzea prozesu-urrats bereiziak dira, beren ilararekin.
- Itsas garraioa, bereizita.Ez dago fabrikazio epean, eta lehen erosleak harritzen dituen kopurua da.
Gure aurrekontua gardena da diseinuz: produktua, bidalketa eta etengabeko mantentze-lanak barne hartzen dituen kostu estimatua ematen dugu, gero ez dago ezer deskubritu. 12 orduko epean jasoko duzu aurrekontua.
Planifikatu denboraren inguruan lehen azaldutako ordezko multzoen biraketarekin. Higadura-erregistro batetik agindutako multzo bat zure ordutegian bidaltzen da. Matxura batetik agindutako multzo bat erlojuaren kontra ontziratzen da, airez, inork azaltzeko atsegin ez duen prezioan.
Kalitatearen Onarpen Irizpideak eta Ikuskapen Puntuak
Benetako hornitzaile bat merke batetik bereizten duten egiaztapenak dira. Eskatu idatziz eskaera egin aurretik, eta egiaztatu multzoa iristen denean:
- Kanpoko diametroa hegaldi bakoitzean hainbat puntutan
- Zuloaren diametroa eta zilindrikotasuna
- Azaleko gogortasuna a gisaneurtutako balioa(HV edo HRC), ez katalogoaren zehaztapena
- Nitruratutako zorroaren sakonera edo aleazio-geruzaren sakonera zuladura bimetaliko batean
- Zentrizitatea eta zuzentasuna
- Gainazalaren zimurtasuna (Ra)
- Oinarrizko altzairu kalifikazioa, baieztatua
Gogortasuna eta zorroaren sakonera dira gehien axola duten biak, eta biak gehienetan isil-isilik jaitsi. 950-1050 HV-ko eta 0,5-0,8 mm-ko sakoneran dagoen geruza nitruratua hornitzaile bati atxiki diezaiokezun zehaztapena da. "Nitruratua" bere kabuz ez da.
Aipamen bat besteen azpitik nabarmen geratzen bada, galdetu zer den altzairua eta tratamendua zenbaterainokoa den. Ia beti hor ezkutatzen da aldea, eta lehen higaduran itzultzen duzu.
Gure hornikuntzarako ibilbide osoa torloju-upel pertsonalizatuaren eskaera gidan dago.
Ordezko edo pertsonalizatutako injekzio torloju-kanoia behar duzu? Bidali zure makinaren eredua, marrazkia edo gastatutako lagina. 12 orduko epean kotizatzen dugu.
Eskuratu Screw Barrel aurrekontuaMaiz egiten diren galderak
G: Zenbat denbora irauten du injekzio-moldaketa torloju-upel batek?
E: PE eta PP bezalako erretxina ez-korrosiboetan, gure 38CrMoAlA nitruratuzko injekzio-torlojuak 10.000-20.000 ordu inguru irauten dute. Beiraz betetako konposatuek, PVCek eta birrintze astunek mozten dute hori, eta zenbaterainokoa den betegarriaren edukiaren eta irteeraren arabera. Ez ibili erlojua eta itxaropena: neurtu. Egiaztatu hegaldiaren OD eta zuladura ID eraikuntza-marrazkiarekin gutxienez urtean behin urradura-zerbitzuan, eta erregistratu joera. Joerak, ez orduko zifra batek, hurrengo multzoa noiz eskatu behar duzun esaten dizu.
G: Zein da torlojuaren eta kanoiaren arteko tarte estandarra?
A: Ez dago zifra bakarra, torlojuaren diametroa duen sakea eskala delako. Multzo berri baten industria-arau orokorra alboko 0,001 hazbeteko tarte erradialaren ingurukoa da, torlojuaren diametroko hazbete bakoitzeko, beraz, 60 mm-ko torloju bat alde bakoitzeko 0,06 mm ingurukoa da. Zure eraikuntza marrazkia da agintaria. Zerbitzu-muga praktiko gisa, neurtutako sakea eraikuntza-balioaren bikoitza izatera iritsi denean edo irteera torlojuaren abiadura berean nabarmen jaitsi denean, planifikatu ordezkoa.
G: Erabili al dezaket torloju bat erretxina ezberdinetarako?
A: Familia baten barruan, bai. Erabilera orokorreko torloju batek PE, PP, PS eta ABS modu onargarrian maneiatzen ditu, horregatik makina eraikitzaileek estandar gisa bidaltzen dute. Familietan, ez. PVC zurruneko GP torloju batek materiala degradatzen du eta altzairua korroditzen du. Beiraz betetako nylonezko GP torloju bat azkar higatzen da. Eta plano bakarreko bolumenerako tamainako torloju batek ezin du materiala egosi gabe upelaren zati txiki bat erabiltzen duen lanetarako balio. Zure erretxinek hutsune horiek hartzen badituzte, torloju bat baino gehiago edo kasu gogorrenerako diseinatutako torloju bat behar duzu.
G: Nola jakin dezaket nire injekzio-moldeaketa torlojua gastatuta dagoen ala ez?
A: Makinak esaten dizu lehenik, eta mikrometroak baieztatzen du. Begiratu irteera torlojuaren abiadura berean jaisten dela, berreskuratze-denbora luzatzea, urtze-tenperatura igotzea aldaketarik gabeko puntuetan, garbitu ondoren itzultzen diren puntu beltzak eta planoaren tamaina noraezean. Horietako edozeinek torlojua tiratzea justifikatzen du. Ondoren, neurtu hegaldiaren OD mikrometro batekin eta zulamenaren ID zulo-neurgailu batekin, bat datozen posizioetan, eta konparatu argitasun erradiala marrazkiarekin. Sintomek iradokitzen dute; neurketak baieztatzen du.
G: Zer da torloju bimetalezko kanoia eta noiz behar dut?
A: Upel bimetaliko batek aleazio-altzairuzko gorputza mantentzen du eta higadura gogorragoko aleazio bat fusionatzen du zuloan. Gure upeletan aleazio gogorra botatzen dugu zundaketaren higadura-eremuaren inguruan zirkulu osoa, barruko gogortasuna 62 HRC-ra eramanez. Marra erraza da marrazten:beira-zuntzak %30 arte ondo funtzionatzen du 38CrMoAlA multzo nitruratu batean. Beira % 30etik gora, betegarri mineralarekin edo suaren aurkako suarekin, edo erretxina korrosiboan, bimetalizatu. Nitruratutako kaxa 0,5-0,8 mm-ko difusio-geruza bat da, eta betegarri astunak zeharkatzen du azpian dagoen altzairua amaitu baino askoz lehenago.
G: Torlojuaren diseinuak eragiten al du piezaren kalitatean injekzio moldean?
A: Zuzenean, eta prozesu-ezarpen gehienak baino gehiago. Torlojuaren geometriak zehazten du materiala zenbateraino urtzen den, urtze-tenperatura zein uniformea den, kolorea eta betegarria zenbateraino hedatzen diren eta planoa zenbaterainokoa den. Urtzegabeak, marratuak, zabaltzeak, degradazioak eta jaurtiketa-aldakuntzak torlojuaren diseinuaren edo torlojuaren higaduraren ondoriozkoak dira, gutxienez, kontrolagailura heltzen diren bezain maiz. Akats batek egiten dituzun ezarpen-aldaketa guztiei aurre egiten dienean, geometria edo higadura izan ohi da arrazoia.
G: Zein da injekzio torloju baten eta estrusio torloju baten arteko aldea?
A: Estrusio-torloju batek etengabe biratzen du eta ponpak aurrera urtzen dira gelditu gabe. Injekzio-torlojuak bi lan egiten ditu: tiro bat plastifikatzeko biratzen du, gero biratzeari uzten dio eta aurrera egiten du plotaia bezala injektatzeko. Ekintza alternatibo hori horregatik injekzio-torlojuek kontrol-eraztun bat daramate puntan, eta zergatik L/D ratio laburragoak izaten dituzte, normalean 18:1 eta 25:1, estrusio-torlojuak baino. Planoen artean injekzio kanoi batean kokatzen da materiala, eta horrek bizileku denbora eta planoaren tamaina funtsezkoak bihurtzen ditu.
G: Torloju upel fabrikatzaile batek kopiatu al dezake nire torlojua marrazkirik gabe?
A: Bai. Bidali higatutako pieza eta geometria neurtu eta berreraiki daitezke: diametroa, aspektu-erlazioa, kanalaren sakonera eta doikuntza-dimentsioak unitatearen muturrean. Injekzio-torlojuak ±0,001 mm-ra eusten ditugu. Adierazi beharreko kontu bat: higaturiko torloju batek fabrikatik irten zena baino txikiagoa neurtzen du, beraz, ordezkoa jatorrizko diseinuaren asmoarekin egin behar da, higaturiko dimentsioetara baino. Bidali higadura eredua piezarekin batera, eta torloju berria porrotaren aurka zehazten da heredatu beharrean.
Ondorioa
Hiru ideiak daramate gida osoa.
Hautaketa erretxinari jarraitzen dio.Geometria (L/D, konpresio erlazioa, torloju mota) zure polimeroa urtzen denarekin bat dator. Gainazaleko tratamendua zure jarioa zein zikin dagoen bat dator. Erretxin garbiak pozik exekutatzen dira 38CrMoAlA nitruratuan. Elikadura urratzaile eta korrosiboek zuladura bimetalikoa behar dute, eta kasu garbia zehaztea da multzo berri bat goiz hiltzeko modurik ohikoena.
Mantentzek urteak erosten dituzte, eta datuek plangintza.Garbitu geldialdi bakoitzaren aurretik, garbitu letoiarekin baino altzairuarekin eta neurtu tartea torlojua ateratzen den bakoitzean. Higadura-erregistro batek "higatuta dago?" "noiz zeharkatuko du muga?", hau da, aurreikusitako aldaketa baten eta itzaltzearen arteko aldea.
Diagnostikoa makina prozesua sintonizatu aurretik.Irteera jaisten denean, zikloak luzatzen direnean, kuxina noraezean edo orbanak garbitu ondoren itzultzen direnean, plastifikatzeko unitatea hitz egiten ari da. Ezarpenek ezin dute galdutako sakea berreskuratu edo higatuta dagoen egiaztapen-eraztun bat berriro zigilatu. Tira torlojuari eta neurtu.
Nanhaiyak hogei urte baino gehiago daramatza torlojuak eta upelak eraiki eta mundu osoko 500 bezero baino gehiago zerbitzatzen ditu. Gure injekzio-torlojuak 38CrMoAlA-tik mekanizatuta daude, tensatu eta tenplatuta, gero gas-nitruroa 500-560 °C-tan 0,5-0,8 mm-ko kaxa batera 950-1050 HV-ra, ±0,001 mm-ko tolerantziarekin mantenduta eta 10.00000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000. Elikadura gogorragoa den lekuetan, aleazio gogorra ihinzten dugu zirkulu osoa zuloaren higadura-eremuaren inguruan eta barruko gogortasuna 62 HRC-ra hartzen dugu.
Eskaera egin aurretik, gure ingeniariek parametroak lantzen dituzte zurekin: diametroa, aspektu-erlazioa, torloju-kanalaren sakonera eta 38CrMoAlA eta aleazio duplex baten arteko material aukera. Kontsulta hori doakoa da, eta hurrengo aurrekontuak produktua, bidalketa eta espero den mantentze-kostua barne hartzen ditu, beraz, orrialdean ez zegoen ezer geroago agertzen da.
Entregatu ondoren, gure teknikariek instalazioa eta abian jartzea onartzen dute, bermeak kontratu arte iraungo du (normalean urtebete edo bi urte), eta salmenta osteko edozein arazo 24 orduko epean erantzuna lortzen du eta 48ko epean konponbidea.
Bidal iezaguzu zure makinaren eredua, erretxina eta konpontzen saiatzen ari zaren arazoa. Zehaztapena eta aurrekontua izango dituzu hamabi orduko epean.
Esaiguzu zure makina, zure erretxina eta zer gertatu den azken aldian. Konpontzen duen multzoa zehaztuko dugu, ez errepikatzen duena.
Jarri harremanetan Nanhaiyarekin aurrekontua lortzeko