WPC moldea ezin da hautatu produktuaren argazkitik eta kanpoko dimentsioetatik. Tresneria egur-plastikoaren formula, profilaren sekzioa, irteera, estrusorearen isurketa, kalibrazio-metodoa, hozte-lerroa eta amaitutako ohol edo profilerako erabilitako errendimendu-probekin bat egin behar dute.


Erantzun azkarra
A erostekoWPC estrusio moldea, bidali azken sekzioa tolerantziarekin, polimero eta egur betegarrien formula osoa, materiala prestatzeko metodoa, xede-irteera eta linearen abiadura, estrusorearen interfazea, beheranzko hozte-diseinua eta amaitutako produktuaren onarpen-plana. Markatu ikus daitezkeen gainazalak, horma kritikoak, barneko nerbioak, barrunbeak, erradioak eta marraztu edo lixatze-hobari oro marrazkian.
Ez onartu tresneria dimentsio lehorreko txosten batetik bakarrik. Exekutatu adostutako formula aurreikusitako lerrotik, utzi profila hozten, eta neurtu neurriak, hormaren eta saihetsaren lodiera, zuzentasuna, bihurdura, gainazaleko egoera eta luzera bakoitzeko masa. Produktuen errendimendu-probak produktu amaituaren fabrikatzailearen ardura izaten jarraitzen dute.
Erosi konformazio-sistema bat, ez altzairuzko bloke isolatu bat
Estrusio-moldeak profil beroa sortzen du WPC urtuak estrusoretik irtetean. Profil hori leuna da oraindik eta forma aldatzeko gai da. Kalibragailuak, hozte-atalak, euskarria, garraiatzeko eta mozteko ekipoak eusten eta egonkortzen dituzte. Banku batean itxura egokia duen trokel batek profil ezegonkorra sor dezake, beherako zati horiek bat ez badatoz.
Nanhaiya-ren WPC molde sortak gainazal gogortu eta leundutako altzairuzko gorputzak erabiltzen ditu. Moldeak CNC mekanizatuak eta bero tratatuak dira, eta aukerako hozte kanalak daude eskuragarri. Produktu-esparruak xaflak, oholak eta profilak hartzen ditu barne, estalkiak, hesiak, panelak eta kanpoko altzarien osagaiak PE edo PPz egindako egur betegarriarekin.
| Erosi elementua | Bere lana | Aipuan agertu behar dena |
|---|---|---|
| Egokigailua eta sarrera | Estrusorearen isurketa profilaren fluxuaren bidearekin lotzen du | Brida, torlojuaren eredua, erregistroa, zigilua, urtzeko sarrera, erdiko altuera, berogailuaren eta sentsorearen xehetasunak |
| Estrusio-trokela | Urtua banatzen du eta profil beroaren sekzioa eratzen du | Gorputzaren eta txertaketen planoak, materiala, tratamendua, berokuntza-guneak, fluxu-azalera akabera eta doikuntza-puntuak |
| Kalibratu edo dimentsionatzeko tresneria | Gainazal eta dimentsio kritikoak onartzen ditu hozte hasieran | Atal kopurua, ukipen-azalera, hutseko edo ur-konexioak, doikuntza eta muntaketa |
| Hozteko tresneria | Beroa kentzen du profila onartzen den bitartean | Hozte-kanalak, ur-eskakizunak, depositu edo plaken diseinua eta konexio-tamainak |
| Aldatu piezak | Aurreikusitako produktuen aldaerak onartzen ditu edo ohiko higadura-elementuak ordezkatzen ditu | Marrazki-zenbakiak, bateragarritasun-matrizea, ordezko kantitatea eta aldaketa-prozedura |
| Manipulazioa eta laguntza | Tresneria kokatu eta estrusorearen konexioa babesten du | Piezen pisuak, altxatze-puntuak, euskarria, errailak, erdiko lerroaren doikuntza eta biltegiratzeko tresnak |
| Dokumentazioa | Fabrikazioa, instalazioa, funtzionamendua eta etorkizuneko ordezkapena kontrolatzen ditu | Onartutako planoak, materialen faktura, ikuskapen aktak, eskuliburua eta ordezko piezen zerrenda |
Gure fabrikaren ikuspegia:"WPC molde multzo bat" esaldia lausoegia da prezioak alderatzeko. Hornitzaile batek berotutako trokelaren gorputza bakarrik aipatu dezake. Beste batek egokitzailea, hainbat kalibragailu, hozte-plakak, euskarriak, ordezko berogailuak eta martxan jartzeko orientabideak izan ditzake. Erosleari eskatzen diogu lerro-elementu-esparru bat konparatu dezala guztirakoa alderatu aurretik.



Azken profilaren marrazkia abiapuntua da
Katalogoko argazki batek produktuen familia erakusten du, baina tresnak kontrolatzen dituen informazioa ezkutatzen du. Dimentsioak eta perdoiak dituen sekzio-ikuspegia behar dugu. Marrazkiak klipekin, finkagailuekin, markoekin edo bestelako profilekin bat egiten duten gainazalak ere identifikatu behar ditu, ezaugarri horiek askotan aurpegi apaingarri batek baino kontrol zorrotzagoa merezi dutelako.
Profil huts baterako, eman horma eta sareko dimentsio bakoitzari. Ez utzi barne barrunbeak eredu artistiko gisa. Haien geometriak materialaren banaketan, hoztean, zurruntasunean, profilaren pisuan eta sekzioaren portaeran eragiten du.
- Zabalera, altuera eta profilaren orientazio orokorra
- Hormaren lodiera kanpoko aurpegi guztietan
- Barneko sarearen lodiera eta posizioa
- Barrunbearen tamaina, kantitatea eta geometria
- Izkina eta barne erradioak
- Ildaskak, mihiak, klipak eta finkatzeko guneak
- Tolerantzia kritikoak eta ikuskapen-datuak
- Arkua, bira eta zuzentasuna onartzen dira
- Helburuko masa luzera unitateko
- Ikusgai dauden aurpegiak eta gainazaleko akatsen mugak
- Errepresio, lixatze edo eskuilatze hobaria
- Ebaki luzera eta beheranzko ebaketa metodoa
- Eraikuntza trinkoa, hutsa, tapatua edo elkar-estrusioa
- Onartutako lagin nagusia eta berrikuspen data
Ez mekanizatu trokelaren irekidura hotzean amaitutako profilaren kopia gisa.WPC beroaren sekzioa trokelaren hazkuntzaren, tiratzearen, kalibrazioaren eta hoztearen bidez alda daiteke. Tresneriaren konpentsazioa benetako formula, irteera eta downstream sistemaren inguruan garatu behar da.
Gure fabrikaren ikuspegia:3D errendatze garbi bat salmentetarako erabilgarria da, baina fabrikazio dokumentu eskasa da. Galdetzen dugu zein gainazal elkartzen diren beste zati batekin, zein hormak kontrolatzen duen indarra, zein aurpegi ikusten duen bezeroak eta non onar ditzakeen landareak aldakuntza. Lehentasun-mapa hori erabilgarriagoa da lerro guztietan tolerantzia estu bera jartzea baino.


WPC formula familia bat da, ez lehengai bat
Tresna-egile batek WPC letrak baino gehiago behar du. Polimeroa PE, PP edo PVC izan daiteke. Egur osagaia espezie, partikulen forman, tamainaren banaketan eta hezetasun-egoeran desberdina izan daiteke. Formulek betegarri mineralak, lubrifikatzaileak, akoplamendu-agenteak, pigmentuak, egonkortzaileak, apar-agenteak edo birziklatutako materialak ere izan ditzakete.
Nanhaiya-ren WPC molde-orriak PE eta PP identifikatzen ditu egur betegarriarekin xede-material gisa. Bere produktu eta aplikazio sortak PVC aparrezko oholak eta PE egur-plastikoaren prozesaketa espezializatua ere hartzen ditu. Eman produkzio formula zehatza, moldea sartuko den materialerako diseinatuta egon dadin.
| Formula sarrera | Tresneria hornitzaileak zergatik behar duen | Zer bidali |
|---|---|---|
| Polimero matrizea | Urtze-portaera, tenperatura-leihoa, beherapena eta hozte-erantzuna aldatzen ditu | Erretxina-maila zehatza, hornitzaileen fitxa eta ehunekoa |
| Egur osagaia | Elikaduraren portaeran, fluxuarekiko erresistentzian, hezetasun-kargan eta gainazaleko itxuran eragiten du | Egur mota, irina edo zuntza, partikulen barrutia, dentsitate handia, hezetasun-egoera eta ehunekoa |
| Betegarri minerala | Biskositatea, pisua, higadura eta azalera aldatzen ditu | Materialaren izena, partikulen datuak, tratamendua eta ehunekoa |
| Lubrifikatzailea eta prozesatzeko laguntza | Trokelen askapena, presioa, gainazaleko eta uretan beherako tratamenduak eragiten ditu | Produktuaren izena, gehitze-tasa eta nahasketa-sekuentzia |
| Akoplamendu-agentea eta egonkortzailea | Konposatu eta azken produktuaren errendimendua aldatzen du | Kalifikazioa eta ehunekoa, gehi prozesamendu-murrizketak |
| Pigmentua edo txano geruza | Azalera ikusgaia, erantzun termikoa eta koestrusioaren diseinua eragiten du | Kolore-sistema, geruzen lodiera-helburua, ko-estrusorearen posizioa eta fluxu-erlazioa |
| Eduki birziklatuak | Biskositatea, kutsadura eta hezetasuna alda ditzake | Iturria, prestaketa, gehieneko ehunekoa eta lotearen aldakuntza |
| Aparraren sistema | Dentsitatearen garapena, presioa eta dimentsioa berreskuratzea aldatzen du | Formulazio osoa, xede-dentsitatea eta prozesatzeko leihoa |
AEBetako Nekazaritza Departamentuko Baso Produktuen Laborategiak azaltzen du WPC hezetasuna prozesatu aurretik ken daitekeela, konposaketa-prozesu bereizi batean edo lineako estrusio-prozesu batean. Bere kapitulu teknikoan, gainera, WPC ekoizleek ekipamendu-bide desberdinak erabiltzen dituzte, torloju bakar baten bidez aurrekonposatutako pelletak barne, urrats bakarreko torloju bikoitzeko konposaketa eta profilak eta tandem sistemak. Moldea bere urtzea hornitzen duen bidearekin bat etorri behar da.
Erreferentzia-formula araua:erreminta-hitzarmenean onartutako formula eta prestaketa-metodo bat jarri. Etorkizuneko aldaketak posible dira, baina taldeak oinarri bat behar du presioa, azalera, dimentsioak edo irteera aldatzen direnean.
Hezetasunak bere lerroa merezi du RFQn. Burbuilak, zuloak eta moldeko gainazal ezegonkorra biltegiratzean, lehortzean, nahasten, elikatzen edo aireztatzean has daitezke. Leundutako fluxu-azalera batek ezin du konposatuan geratzen den ura kendu.
Lotu moldea WPC urtua ekoizteko moduarekin
Torloju bakarreko profiler baten bidez ibiltzen den aurrekonposatutako WPC pellet bat torloju biko prozesu batean nahasten eta formatzen den nahasketa lehor baten era ezberdinean iristen da moldera. Irteerak presio-egonkortasuna, tenperatura-banaketa eta pantaila-murrizketaren sentikortasuna izan ditzake. Eskatu molde hornitzaileari estrusorea eta egokitzailea berrikusteko, ez soilik profila.
| Ekoizpen ibilbidea | Erosketa-foku arrunta | Moldearen sarreran behar den informazioa |
|---|---|---|
| Aurrekonposatutako pelletak eta torloju bakarreko profilak | Garraio iraunkorra, urtzea, presioa sortzea eta profilaren eraketa | Pelletaren kalifikazioa, hezetasuna, torlojuaren diametroa, irteera, urtze-tenperatura, presio-tartea eta iragazketa |
| Urrats bakarreko torloju biko konposaketa eta profilak | Elikadura, nahasketa, hezetasuna kentzea eta eraketa ibilbide jarraitu batean | Formula osoa, elikadura-plana, aireztapena, torloju-konfigurazioa, isurketa-presioa, tenperatura eta tasa-aldaketa |
| Tandem-estrusioa | Bereizi konposaketa- edo lehortze-eginkizuna azken presio- eta profil-eginbeharretik | Transferentzia-metodoa, bigarren estrusorearen datuak, urtze-egoera, kontrol-logika eta asaldura-kudeaketa |
| Koextrusionatutako txapela edo geruza funtzionala | Geruzaren banaketa eta atxikimendu egonkorra profilaren inguruan | Nukleoaren eta txanoaren formulak, fluxu-erlazioa, sarrerako orientazioa, presio indibidualak eta geruza-lodieraren onarpena |
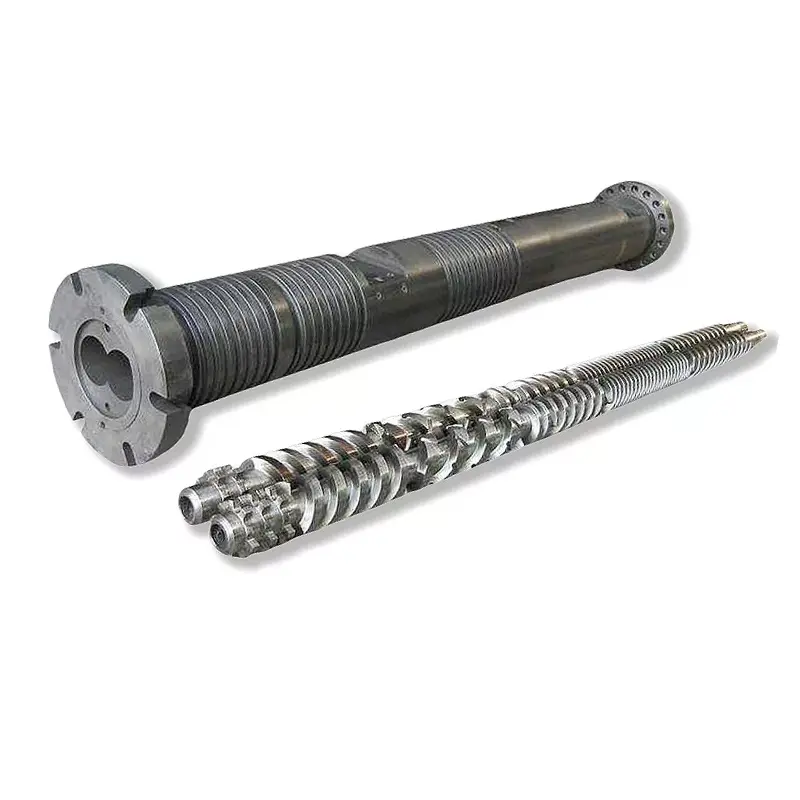
Nanhaiya hornigaiaktorloju bakarrak, torloju biko paraleloak, torloju biko upel konikoaketaplastikozko estrusiorako makinak. Aukeratu plastifikazio-atala prozesu-lanaren arabera. Ondoren, diseinatu moldea atal horrek mantendu dezakeen urtze-baldintzaren inguruan.
Egur urratzaile eta mineralez betetako formuletarako, berrikusi torlojua eta upel higadura paketea moldeen murrizketa handitu aurretik. Nanhaiyaren lehendik dagoen gida,WPC estrusiorako torloju-kanoia: nola gelditu egur-plastikoaren higadura, aireztapena, tenperatura eta gainazalaren hautaketa estaltzen ditu artikulu honetako profil-tresnaren erabakiak bikoiztu gabe.
Gure fabrikaren ikuspegia:molde berri batek presioa igotzen duenean, trokelari berehala egotzi ohi zaio errua. Batzuetan murrizketa gaizki dago. Batzuetan, torlojuak ezin du urtu uniforme eta guztiz prestatua hornitu eskatutako abiaduran. Aldaketen aurretik eta ondoren presioa konparatzen dugu, pantaila eta materialaren egoera egiaztatzen dugu eta benetako irteera garbia egiaztatzen dugu fluxu-bidea berriro moztu aurretik.

Profilaren fluxua batera iritsi behar da trokelaren irteerara
WPC profil batek kanpoko horma lodiak, barneko sare meheak, zirrikitu sakonak eta izkin txikiak izan ditzake atal batean. Bide bakoitzak modu ezberdinean jasaten dio fluxuari. Urtua eremu batera azkarregi eta beste bat polikiegi iristen bada, profilak tira, bihurritu, urratu edo dentsitate eta azalera irregularrak erakutsi ditzake.
Tresneriaren diseinuak trantsizio forma eta fluxu lokalaren erresistentzia erabiltzen ditu sekzioa orekatzeko. Helburua ez da abiadura berdina barne puntu guztietan. Helburua irteeran kalibragailuak gehiegizko zuzenketarik gabe onartzen duen profil egonkorra da.
Kanpoko hormak
Ikusten diren aurpegiek hornidura egonkorra eta azalera egokia behar dute trokelaren ezpainean. Atal lodiek ere bero gehiago eramaten dute kalibragailura eta ezaugarri meheek baino motelago hoztu daitezke.
Barne sareak
Saihets meheak zaurgarriak dira bete gabe edo urratu gabe. Haien elikadura-bideak, junturak eta beheranzko euskarria tresnen eta onarpen-planoetan ikusgai egon behar dute.
Ildaskak eta izkinak
Ezaugarri txikiek tokiko fluxua areagotu dezakete eta arazoak amaitu. Markatu ertz funtzionalak, erreminten zuzenketak egokitasuna babesteko gainazal ez-kritikoa hobetu beharrean.



Gure fabrikaren ikuspegia:moldearen zuzenketa batek arrazoi neurtua izan behar du. Profila astuna, mehea, azkarra, motela edo distortsionatua den markatzen dugu, eta, ondoren, fluxu-eremu arduratsua pauso kontrolatuetan aldatzen dugu. Trokelaren ezpaina ehotzeak profilak "itxura okerra duelako" akats bat beste batekin truka dezake eta hurrengo multzorako beharrezkoa den erregistroa kentzen du.
Kalibrazioak eta hozteak hotzaren profila zehazten dute
Estrusiozko trokelak sekzio beroa osatzen du. Kalibragailuak gainazal kritikoak ezartzen eta eusten ditu, beroak materiala uzten duen bitartean. Hozteak plaka, tanke edo ihinztadura-atalen bidez jarraitzen du, eta garraiatzeak profila tentsio kontrolatuan mugitzen du. Osagai hauek erdiko lerroa eta abiadura erreferentzia bat partekatu behar dute.
Nanhaiyak aukerako hozte kanalak eskaintzen ditu bere WPC moldeetan. Zirkuitu bakoitzaren xedea, sarrera eta irteerako tamaina, uraren kalitate-eskakizuna, funtzionamendu-tenperatura eta eskuragarri dagoen emaria. Lantegiak ezkata edo hondakinak bildu ditzaketen garbiketa-bideetarako sarbidea ere planifikatu behar du.
| Beheko sarrera | Profilean eragina | Eroslearen datuak emateko |
|---|---|---|
| Kalibragailuaren kontaktua eta laguntza | Sekzioa hozten den heinean, hautatutako kanpo aurpegi, zirrikitu, ertz edo barrunbeei eusten die | Kalibragailuaren marrazkia, luzera, etapa kopurua, huts-metodoa eta doikuntza-tartea |
| Hozte-uraren egoera | Beroa kentzeko abiadura eta dimentsio-egonkortzea aldatzen ditu | Horniduraren tenperatura-tartea, emaria, presioa, uraren kalitatea eta birzirkulazio-sistema |
| Trokeletik kalibragailurako distantzia | Onartu gabeko profil beroaren portaera aldatzen du tamainaren aurretik | Linearen diseinua, doikuntza-barrutia eta abiarazterako sarbidea |
| Garraio mota eta lerrokadura | Lerroaren abiadura ezartzen du eta profila modu irregularrean tira dezake | Gerriko edo pistaren diseinua, abiadura tartea, kontaktuaren luzera eta erdiko altuera |
| Ebakitzea eta pilatzea | Hozte primarioaren ondoren mugimendua agerian edo sor dezake | Ebaki luzera, zerra edo ebakitzeko mota, euskarri mahaia eta pilatzeko metodoa |
Ez hitz eman dimentsio hotzak trokelaren irteeran.Hoztu ondoren dimentsio bakoitza non eta noiz neurtuko den adostu. Onarpen-laginetarako eta ekoizpen-kontrolerako egokitu eta neurtzeko metodo bera erabiltzea.
USDA Forest Products Laboratory-ren profil-estrusio-ikerketek urtutako WPC trokel baten bidez moldatu zen prozesu bat deskribatzen du, eta ondoren dimentsionatzeko trokel bat, ur-ihinztatze depositua eta tiratzailea. Sekuentzia hori oroigarri erabilgarria da: konformazioaren emaitza lerro osoari dagokio, nahiz eta moldea elementu bakarrean erosi.
Zehaztu moldeen eraikuntza, tratamendua eta ikuskapena
Nanhaiyak bere WPC moldeak altzairuz fabrikatzen ditu eta erresistentzia handiko aleazio altzairua deskribatzen du lan eremuetarako gainazal gogortu eta leunduekin. Molde bakoitza CNC mekanizatua da, bero tratatua eta leundua. Azken akordioak produktuaren ezaugarri orokor horiek osagai-mailako eskakizun bihurtu beharko lituzke.
- Osagai nagusi bakoitzaren materialaren kalifikazioa
- Bero-tratamendu eta gogortze esparrua
- Amaitutako gogortasun-eskakizuna eta probaren kokapena
- Fluxuaren gainazaleko akabera eskakizuna
- Dimentsio eta tolerantzia kritikoak
- Erregistroak, takulak eta muntaia-erreferentziak
- Berogailuaren kantitatea, potentzia, tentsioa eta konektoreak
- Termopare mota, kokapena eta kablearen xehetasunak
- Presio eta urtze-tenperaturako atakak
- Hozte-kanalaren marrazkia eta presio-proba
- Lotura-materiala, kalifikazioa eta ordezko kantitatea
- Ordezkagarriak diren txertaketak eta higadura-piezen definizioa
- Herdoilaren babesa, ontziratzea eta biltegiratzeko metodoa
- Material, tratamendu eta dimentsio-erregistroak
Ez eskatu ahalik eta gainazal gogorrena nonahi. Trokelaren gorputzak, txertaketak, finkagailuak, egokigailuak eta euskarriak lan desberdinak dituzte. Zehaztapenak gainazaleko egoera, substratuaren indarra, konponketa metodoa eta korrosioaren esposizioa konbinatu behar ditu espero den egur eta mineral edukiarekin.


Hornitzaileen titulazioa Nanhaiyarena izan daitekeekoizpen ekipoak, ziurtagiriaren informazioaetainstalazio eta mantentze-laguntza. Jarri beharrezko dokumentuak eta laguntza erosketa-eskaeran, katalogo orokorreko adierazpen batean oinarritu beharrean.
Erabili akatsen eredua eremu arduratsua aurkitzeko
WPC profileko akatsak lehengaian, nahastailean, elikaduran, torlojuan eta upelean, moldean, kalibragailuan, hozte-atalean edo garraiatzen hasi daitezke. Zeharkako sekzioan akats baten kokapenak eta denboran zehar aldatzeak pista erabilgarriak ematen ditu. Grabatu itzazu tenperatura, abiadura eta erreminta elkarrekin aldatu aurretik.
| Behatutako akatsa | Moldeen egiaztapenak | Beste lerro-kontrolak | Kontratazio ikasgaia |
|---|---|---|---|
| Profila bihurritzen da norabide errepikagarri batean | Fluxuaren oreka, hormaren konpentsazioa, trokelen lerrokatzea eta isurketa-egoera | Kalibragailuaren posizioa, hozte-balantzea eta haul-off lerrokatzea | Egin bira neurtutako onarpen-elementu bat erabat hoztu ondoren |
| Horma edo saihets bat mehea da | Tokiko murriztapena, txertatzeko posizioa, gordailua, higadura edo hondatutako fluxu-azalera | Formularen koherentzia, hezetasuna, pantailaren egoera eta irteerako egonkortasuna | Markatu marrazkian horma eta saihets kritiko guztiak |
| Barneko web-hausteak | Web jarioaren bidea, bilguneen diseinua eta irteteko euskarria | Hezetasuna, kutsadura, urtzearen prestaketa, abiadura eta euskarririk gabeko distantzia | Sartu ebakidura-ebakiaren ikuskapena martxan proban |
| Gainazal latza edo urratua | Ezpainen akabera, gordailua, tenperatura eta fluxu lokala | Formula, lubrifikatzaileen oreka, hezetasuna, sakabanaketa eta lerroaren abiadura | Onartu gainazal fisikoaren lagin bat izendun formula baten arabera |
| Burbuilak edo estenopeak | Atxikipen-guneak eta tokiko gainberotzea | Egur hezetasuna, lehortzea, elikadura, aireztatzea eta lurrunkorren kentzea | Erregistratu hezetasuna prestatzeko eta aireztapenaren errendimendua proba-planean |
| Marka marroiak edo beltzak | Zonalde hilak, gordailuak, tokiko gehiegizko tenperatura eta garbiketa kalteak | Upel-gordailuak, historia termikoa, ixteko praktika eta kutsatutako jarioa | Eskatu abiarazteko, itzaltzeko eta garbitzeko prozedura dokumentatu bat |
| Dimentsioak noraezean doaz korrika batean | Mugimendu termikoa, doikuntza soltea, higadura eta hozte-kanalaren egoera | Irteera, tenperatura, presioa, hutsa, ura eta garraiatzeko abiadura | Erabili denborazko laginketa lasterketa egonkor baten bidez, ez lagin goiztiar bat |
| Presio handia eta irteera baxua | Emaria mugatua, bidea blokeatuta, trantsizio desegokia edo trokelaren tenperatura baxua | Pantailaren blokeoa, torloju gastatua, jarioaren muga eta materialaren biskositatea | Definitu presio-kokapena eta funtzionamendu-leiho erabilgarri bat |
Diagnostiko metodo praktikoa:markatu goiko, beheko, ezkerreko eta eskuineko estrusioan eta azken profilean. Grabatu orientazio bera kalibragailuaren bidez. Akatsa lerro osagai baten ondoren biratzen edo aldatzen bada, ikerketak abiapuntu hobea du moldea doitzeko instrukzio orokor batek baino.
Gure fabrikaren ikuspegia:zuhur gabiltza akats bat "azalera txarra da" gisa soilik deskribatzen denean. Non agertzen den, jarraitua den, martxan jarri ondoren noiz hasten den, zein formula-lote martxan dagoen eta zer gertatzen den presioarekin galdetzen dugu. Orientazioa eta atal atxikia duen argazki hurbil batek mezu luze batek baino denbora gehiago aurrezten du askotan.

WPC estrusio-moldearen RFQ kontrol-zerrenda
RFQ oso batek aurrekontuak konparagarriak egiten ditu eta ingeniaritza taldeari erreferentzia-baldintza argia ematen dio. Erabili berrikuspen-zenbaki bat produktuaren marrazkian, formulan, lerroen diseinuan eta onarpen dokumentuan.
- Amaitutako produktua identifikatzea.Estatuko estalkiak, hesiak, ate-markoa, sabaia, panela, mozketak edo beste profil bat. Azaldu aplikazioa eta zein gainazal den ikusgai edo funtzional.
- Erantsi kontrolatutako zeharkako sekzioa.Sartu dimentsioak, hormak, saihetsak, barrunbeak, erradioak, datuak, perdoiak, zuzentasuna, bihurdura eta xede-masa luzerako.
- Eman formula osoa.Zerrendatu polimero-kalitatea, egur mota eta edukia, betegarri minerala, lubrifikatzailea, akoplamendu-agentea, egonkortzailea, pigmentua, eduki birziklatua eta aparra edo kap-geruzaren edozein sistema.
- Materialaren prestaketa deskribatzea.Eman lehorketa, nahasketa, konposaketa, pelletizazioa, biltegiratzea, dentsitate handia eta hezetasuna kontrolatzeko informazioa.
- Estrusio-ibilbidea definitzea.Adierazi torloju bakarra, biki paraleloa, biki konikoa edo tandem; torlojuaren diametroa; irteera; lerroaren abiadura; iragazketa; presio normala; eta tenperatura leihoa.
- Kontrolatu interfaze mekanikoa.Lotu brida, erregistroa, torloju-zirkulua, urtzeko sarrera, zigilatzeko aurpegia, erdiko altuera, euskarria, altxatzea eta espazio-eskua.
- Zerrendatu datu elektrikoak eta zerbitzu publikoak.Eman tentsioa, maiztasuna, berogailuaren kontrola, termopare mota, kable estandarra, hozte-uraren tenperatura, emaria, presioa eta kalitatea.
- Erakutsi beherako diseinua.Sartu kalibragailu-atalak, hutseko edo ur-konexioak, hozte-tangak, euskarri-mahaiak, garraiatzea, emboss-unitatea, ebakitzailea eta erabilgarri dagoen doikuntza.
- Azaleko lana definitzea.Adierazi produktuak lerro leun, erliebean, lixatuta edo eskuilatuta uzten duen eta bigarren mailako prozesuak zenbat material kentzen duen.
- Zerrendatu hornitutako osagai guztiak.Egokitzailea, trokelaren gorputza, txertaketak, kalibragailuak, hozte-plakak, berogailuak, sentsoreak, zigiluak, lokailuak, euskarriak, erremintak eta ordezkoak.
- Fitxa teknikoa eskatu.Sartu planoak, materialen faktura, materialaren eta tratamenduaren erregistroak, ikuskapen-txostena, zerrenda elektrikoa, hozte-diagrama, eskuliburua eta ordezko piezen zerrenda.
- Idatzi onarpen-proba.Adierazi formula, profila, irteera, abiadura, exekuzioaren iraupena, prozesu-erregistroak, laginketa-maiztasuna, dimentsio-mugak, gainazaleko lagina eta produktu amaituaren probak.
Ordezko abisua:ez erabili higaturiko molderik multzo berriaren definizio bakarra gisa. Konbinatu jatorrizko marrazkiak, makina-interfazearen neurriak, atxikitako profil ona eta ordezkatzeko arrazoia. Higatutako fluxuaren ezaugarriak kopiatzeak akats zaharra erreproduzi dezake.
PVC edo WPC plaka-lerro baterako, berrikusiPVC ohol konikoa torloju biko upelatresneria paketearekin. Errendimendu handiko edo konposaketa egiteko betebeharretarako, alderatutorloju bikoitzeko kanoi paralelo birakariaeta zabalagoatorloju bikoitzeko tarte paraleloa. Esteka hauek ekipamenduen aukeraketa onartzen dute; azken aukera oraindik formularen eta prozesuaren ibilbidearen araberakoa da.
Onartu moldea ekoizpen kontrolatu batekin
Hasi osagaien ikuskapenarekin, gero frogatu lerroan osaketa-emaitza. Hitzartutako WPC formulak garrantzi handia du polimero, egur-eduki, hezetasun-egoera edo lubrifikatzaile-sistema desberdin batek presioa, gainazala eta dimentsio-berreskuratzea alda dezakeelako.
| Onarpen etapa | Zer egiaztatu | Atxikitzeko erregistroa |
|---|---|---|
| Dokumentuen berrikuspena | Marrazkien berrikuspenak, osagaien zerrenda, materiala eta tratamenduaren esparrua, berogailuak, sentsoreak, hozte zirkuituak, ordezkoak eta eskuliburuak | Sinatutako dokumentuen erregistroa |
| Bankuaren ikuskapena | Interfaze kritikoak, erregistroak, irekidurak, txertaketak, zigilatzeko aurpegiak, finkagailuak, fluxu-azalak eta muntaia-orientazioa | Txosten dimentsioduna eta bisuala pieza-zenbakiei lotuta |
| Instalazioa | Erdiko altuera, brida egokitzea, euskarria, altxatzeko sarbidea, berogailuaren kableatuak, sentsoreak, ur-konexioak eta kalibragailuekiko lerrokatzea | Instalazioaren egiaztapen-zerrenda eta argazkiak |
| Berotzea | Zonaren identifikazioa, kontroladorearen erantzuna, sentsoreen irakurketa, korrontearen kontsumoa, ihesak eta hozte-kanalaren egoera | Zona-mapa eta irakurketa egonkortuak |
| Ekoizpen martxan | Onartutako formula, jarioaren prestaketa, irteera, linearen abiadura, tenperaturak, presioa, motorraren karga, hozte eta garraiatzeko baldintzak | Denboran oinarritutako prozesu-orria eta atxikitako lehengaien lagina |
| Profilaren ikuskapena | Kanpoko neurriak, horma eta saihets-atalak, zuzentasuna, bihurdura, gainazala, kolorea, luzera bakoitzeko masa eta uztartze osagaiekin egokitzea | Neurketak ebaki posizioari eta produkzio denborari lotuta |
| Aldaketa eta berreskurapena | Adostutako doikuntza, normal gelditu eta berrabiarazi, edo tamaina edo kolore aldaketa bat eguneroko ekoizpenari dagokionean | Operadorearen sinadura eta gainerako ekintzen zerrenda |
Amaitutako produktuak profilaren neurriak haratago doazen probak behar ditu.ASTM D7031WPC produktuen propietate mekanikoak eta fisikoak ebaluatzeko gida bat da, eta erabiltzaileek aplikaziorako egokiak diren probak hautatu behar dituztela dio.ASTM D7032-21WPC eta plastikozko egurrezko oholen, eskailera-oholen, babesleen eta eskudelen errendimendu-kalifikazioak hartzen ditu.
Zuntz naturalez indartutako ohol konposatuetarako,ISO 16616:2015proba metodoak eskaintzen ditu, berrizISO 19821:2017helbideak span balorazioa. Berretsi dagokion edizioa, kodea nazionala eta produktuaren esparrua kontratua idatzi aurretik. Moldeak ez du produktu amaituaren adostasuna eramaten.
Gure fabrikaren ikuspegia:eskualdaketarik onena prozesu-leiho egonkor bat eta traza daitezkeen lagin multzo bat da. Jakin nahi dugu zein formula ibili den, linea zein azkar mugitzen den, presioa non finkatu den, hozte nola ezarri den eta lagin bakoitza noiz moztu den. Mahai baten gainean jarritako itxura oneko taula batek ez du azaltzen lerroak errepika dezakeen ala ez.

Maiz egiten diren galderak
Zer informazio behar da WPC estrusio-molde bat aipatzeko?
Bidali azken profilaren marrazkia tolerantziarekin, WPC formula osoa, materiala prestatzeko metodoa, estrusorearen eta egokitzaileen xehetasunak, helburuko irteera eta linearen abiadura, hozte- eta garraiatzeko diseinua, gainazaleko baldintzak, aldaketa-plana, erabilgarri dauden utilitateak eta onarpen-proba neurgarria. Produktu fisikoaren lagin bat erabilgarria da, baina ez luke kontrolatutako marrazkia ordezkatu behar.
WPC molde batek PE, PP eta PVCn oinarritutako egur konposatuak exekutatu ditzake?
Amaitutako forma berdinak ez ditu materialak trukagarriak bihurtzen. PE, PP eta PVC-n oinarritutako WPC formulazioek fluxua, tenperatura-leihoa, lubrifikazioa, ustiapena eta hozte-erantzunean desberdinak izan daitezke. Formula zehatza eta prozesatzeko ibilbide zehatza berrikusten dugu erreminta-gorputz bat eta txertaketa bereiziak praktikoak diren edo dedikatu tresna seguruagoa den erabaki aurretik.
WPC estrusio-molde batek kalibragailua barne hartzen du?
Aipatutako esparruak esan behar du. Estrusiozko trokelak urtze beroari forma ematen dio, kalibragailuak, hozte-atalak eta garraiatzeak profila hozten den bitartean eusten eta egonkortzen dute. Eskatu trokelak, egokigailuak, kalibragailuak, hozte-plakak, zigiluak, berogailuak, sentsoreak eta aldatzeko piezak identifikatzen dituen lerro-elementuko tresneria zerrenda.
Zergatik bihurritzen edo makurtzen da WPC profila moldearen ondoren?
Bira edo arkua trokel-fluxu irregularretik etor daiteke, horma edo sareko atal desorekatuetatik, hozte desorekatutik, kalibragailuaren lerrokatzetik, irteera ezegonkorragatik, tenperatura ez-uniformetik edo lerrokatze desegokitik. Neurtu distortsioaren norabidea eta denbora, hainbat aldagai doitu aurretik. Konformazio- eta hozte-sistema osoa egiaztatu behar da.
Zein material erabiltzen du Nanhaiyak WPC moldeetarako?
Nanhaiya-ren WPC moldearen orrialdeak altzairua zerrendatzen du eta erresistentzia handiko aleazio altzairuak deskribatzen ditu gainazal gogortu eta leunduekin. Molde bakoitza CNC mekanizatua eta bero tratatua da, aukerako hozte kanalekin. Onartutako aurrekontuak proiektuaren kalifikazio zehatza, tratamendu-esparrua, fluxu-azalera-akabera eta ikuskapen-erregistroak identifikatu behar ditu.
Nola zehaztu behar da WPC estalki-profil hutsa?
Zehar-sekzio osoa hornitu kanpoko dimentsioak, horma eta saihets-lodiera, barrunbearen geometria, erradioak, tolerantzia kritikoak, aurpegi ikusgaiak, embossing edo lixatze-hobaria, xede-masa luzerako eta azken produktuaren proba estandarra. Markatu zein dimentsio diren funtzionalak, erreminten fabrikatzaileak doikuntza garrantzitsuena non den jakin dezan.
Moldeak berma al dezake WPC estalkiaren estandarraren betetzea?
Ez. Moldeak profilaren eraketa kontrolatzen du, baina azken produktuaren errendimendua formula, konposaketa, hezetasun kontrola, estrusio baldintzen, hozte eta ekoizpen kalitate sistemaren araberakoa da. Fabrikatzaileak amaitutako estalkia aplikatu beharreko eskakizunekin probatu behar du, hala nola, hautatutako ASTM, ISO edo estandar nazionalarekin.
Nola onartu behar da WPC estrusio-molde bat?
Ikuskatu onartutako planoak, materialak, tratamendua, interfazeak, berogailuak, sentsoreak, fluxu-azalak eta aldatu piezak lehenik. Ondoren, exekutatu adostutako produkzio-formula profil, irteera eta linea-abiadura izendatuan. Prozesuaren baldintzak erregistratu eta hoztutako profilaren dimentsioak, horma eta saihets sekzioak, zuzentasuna, bihurdura, azalera, luzera bakoitzeko masa eta produktuaren zehaztapenak eskatzen dituen probak neurtu.
Nanhaiyaren egungo WPC moldetik, torloju-kanoitik, ekipamenduetatik eta zerbitzu orrietatik prestatutako eduki teknikoa. Kanpoko laguntza teknikoa USDA, ASTM eta ISO iturri ofizialetara mugatzen da. Tresneriaren azken dimentsioak, materialak, tratamendua, lerro-esparrua eta onarpen-irizpideak onartutako proiektuaren dokumentuek kontrolatzen dituzte.