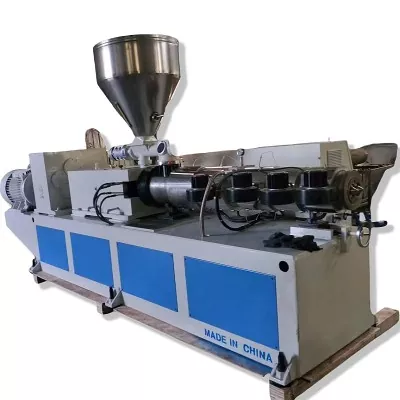
Tutuentzako trokelaren buruak diametro nominal bat baino gehiago egokitu behar du. Polimeroarekin, formulazioarekin, hodi estandarrarekin, irteerarekin, extruder konexioarekin, kalibrazio sistemarekin eta zure operadoreek tamainak aldatzeko moduarekin bat egin behar dute. Gida honek sarrera horiek PVC, PE, CPVC, PP eta PPR hodien ekoizpenerako erosketa zehaztapen bihurtzen ditu.


A erostekohodiaren estrusioa trokel burua, bidali hornitzaileari bat datozen bost datu multzo: materiala eta formulazioa; hodiaren estandarra, diametroa eta horma sorta; irteera eta linearen abiadura; estrusorearen brida eta urtze-sarrerako interfazea; eta beheranzko kalibragailua, hutsean, hoztean eta garraiatzeko antolamendua. "PVC tutua, 110 mm" soilik ematen duen eskaera ez dago prest ingeniaritzarako.
Kontratuaren puntu garrantzitsuena onarpen-baldintza da. Aipatu benetako ekoizpen-materiala, hodiaren tamaina, irteera egonkorra, linearen abiadura, berokuntza eta sentsoreen konfigurazioa, hormaren aldakuntza onargarria, kanpoko diametroa, obalitatea, gainazaleko egoera eta beharrezko produktuaren probak. Trokelaren buruak urtze beroari forma ematen dio, baina ezin du berez bermatu azken hoztutako hodia.
Lehenengo erabakia ez da trokelaren diametroa
Lehenengo erabakia produkzio-esparrua da. Buru batek hurbileko tamainako talde bat egin dezake trokel eta mandril aldagarriekin. Tamaina-sorta oso zabal batek emaria, egoitza-denbora, doikuntza, buru-presioa eta aldaketa-lanetan konpromezuak sor ditzake. Gama zuzena materialaren eta tasaren araberakoa da, ez bakarrik gorputzaren barruan fisikoki sartzen diren txertaketen arabera.
Kontsulta bakoitza hiru mugatan banatzen dugu. Produktuaren mugak hodiaren materiala, estandarra, diametroa eta horma estaltzen ditu. Prozesuaren mugak irteera, abiadura, tenperatura eta presioa hartzen ditu. Muga mekanikoak brida, erdiko lerroa, berogailuak, sentsoreak, altxaketa eta beherako posizioa estaltzen ditu.
| Eroslearen sarrera | Zergatik aldatzen duen trokelaren burua | Bidaltzeko frogak |
|---|---|---|
| Polimeroa eta formula osoa | Biskositatea, beroarekiko sentikortasuna, irristadura, higadura, korrosio arriskua, bizileku-denboraren muga eta garbiketa metodoa aldatzen ditu | Erretxina kalifikazioaren fitxa, formulazioaren ehunekoak eta lagina |
| Hodiaren estandarra eta aplikazioa | Lineak ekoiztu eta probatu behar duen amaitutako produktua definitzen du | Zenbaki estandar zehatza, edizioa, merkatua eta barne-marrazkia |
| OD, horma, SDR edo ordutegi barrutia | Eraztun-fluxuaren eremua, erreminten familia eta aldaketa-pieza sorta praktikoa ezartzen ditu | Tamaina taula produktu minimo, normal eta maximoekin |
| Irteera garbia eta linearen abiadura | Fluxuaren abiadura, presioa, berokuntza-karga, egoitza-denbora eta beheranzko hozte-eskaera aldatzen ditu | Salgai egonkorra kg/h tamaina kritiko bakoitzeko |
| Estrusore eta egokitzaile interfazea | Sarrerako geometria, torlojuaren eredua, erregistroa, zigilua, erdiko altuera eta euskarria zehazten ditu | Kontrolatutako marrazkia eta lehendik dagoen makinaren neurtutako argazkiak |
| Kalibrazio eta hozte sistema | Eragin egiten du beherapenari, amaierako OD, obalitateari, hormaren banaketari eta hasierako portaerari | Kalibragailuen marrazkiak, hutseko deposituaren datuak, hozte-luzera eta garraiatzeko posizioa |
| Aldaketa plana | Zein pieza kendu daitezkeen, nola zentratuta dauden eta operadoreek nola maneiatzen dituzten segurtasunez zehazten du | Aldatu maiztasuna, garbiketa-metodoa, garabiaren ahalmena eta helburua gelditzeko denbora |
Gure fabrikaren ikuspegia:ez dugu tutu-diametro nominala trokel-buruaren zehaztapen nahikotzat hartzen. Erosle batek erretxinaren izena eta OD bakarrik ematen badigu, horma-seriea, formula, irteera, estrusore-interfazea eta dimentsio-metodoa eskatzen ditugu fluxu-bidea konpondu aurretik. Falta diren inputetan oinarritutako aipamen azkar batek erantzun gabeko galderak martxan jartzen ditu normalean.



Hasi amaitutako hodi estandarrarekin
Trokel-burua ekoizpen-tresna da. Ez da hodiaren ziurtagiria. Erosleak produktuaren estandar eta edizio zehatza identifikatu behar du, hornitzaileak, berriz, hodiaren inguratzailea fluxu-bide, tresneria-multzo eta doikuntza-metodo batera itzuli behar du. Amaitutako hodiaren azken adostasuna merkaturatzeko eta aplikatzeko behar diren proben bidez frogatzen da.
Ur-hodien proiektu arruntetarako, hiru erreferentzia ofizial erabilgarriak diraISO 1452-2:2009 PVC-U hodietarako, ISO 4427-2:2019 PE hodietarakoetaISO 15874-2:2013 ur beroko eta hotzeko instalazioetan erabiltzen diren PPko hodietarako. Egiaztatu egungo edizioa, zuzenketak eta nazio-harrera kontratua prestatzen denean.
| Pipe familia | Hasierako erreferentzia ofiziala | Die-head RFQ-k oraindik behar duen informazioa |
|---|---|---|
| PVC-U presio-hodia | ISO 1452-2 edo eskatutako baliokide nazionala | PVC lehorreko nahasketa formula, tutu seriea, OD nominala, hormako mahaia, entxufeetarako hobaria, irteera, linearen abiadura eta gainazaleko baldintzak |
| PE presio-hodia | ISO 4427-2 edo eskatutako baliokide nazionala | PE konposatu zehatza, SDR sorta, OD sorta, eraikuntza solidoa edo ko-estrusioa, marra edo geruzen antolaketa, irteera eta hozte sistema |
| PP edo PPR ur bero eta hotza hoditeria | ISO 15874-2 edo eskatutako baliokide nazionala | PP kalifikazio zehatza, tutuaren dimentsio klasea, zerbitzuaren aplikazioa, geruzen eraikuntza, diametroa eta hormaren barrutia, irteera eta kalibrazio metodoa |
| Hodi elektrikoa edo hodi industriala | Eroslearen estatuko, industriako edo bezeroaren zehaztapen aplikagarriak | Materialaren formula, zurruntasuna edo helburu funtzionala, geometria, kolorea, inprimaketa edo marra, proba-plana eta onar daitezkeen gainazaleko akatsak |
Ez idatzi "nazioarteko estandarraren arabera" RFQ-an.Izendatu dokumentua, zatia, edizioa eta tokiko adopzioa. Ondoren, erantsi zure amaitutako hodien marrazkia eta ikuskapen-plana. Antzeko tamaina nominalek horma-barruti, proba-baldintza eta identifikazio-eskakizun desberdinak izan ditzakete.
Banaketa bat gehiago garrantzitsua da. Edateko uraren onespena hoditeria-produktu amaituari eta hezetutako materialari dagokio. Nanhaiya-ri trokel-buru bat eskatzeak ez du edateko uraren onespena transferitzen eroslearen hodira. Erretxinaren onespena, konposatuen kontrola, produkzio-erregistroak eta hirugarrenen ziurtagiria hodien fabrikatzailearen betetze-sistemaren parte izaten jarraitzen dute.
Zehaztu benetako formula, ez bakarrik PVC edo PE
Nanhaiyarenahodiaren estrusioa trokel buruagehigarriekin PVC, PE, CPVC eta PPrako eskaintzen da. Izen horiek familia materialak definitzen dituzte. Ez digute esaten urtzearen biskositatea, betegarrien karga, egonkortzaile-sistema, birziklatutako edukia, prozesatzeko leihoa edo plaka ateratzeko joera.
PVCrako, bidali nahaste lehorreko errezeta osoa pisuaren eta nahasketa-baldintzaren arabera. Kaltzio karbonato-maila eta partikulen tratamendua, lubrifikatzaileen balantzea, egonkortzaile-sistema, inpaktuaren aldatzailea, prozesatzeko laguntza, pigmentua eta birlanketa-ehunekoa hormaren itxura, buru-presioa eta gordailuaren portaera alda ditzakete.
PE edo PPRrako, bidali kalifikazio konposatu zehatza eta egungo hornitzailearen datu-orria. Sartu urtutako masa-fluxuaren edo biskositatearen informazioa maila, dentsitatea, gehigarriak, karbono-beltza edo kolore-sistema, birmoldaketa-muga eta identifikazio-marra edo geruza funtzionalak elkarrekin estrusioa duten ala ez argitaratutako informazioa.
PVC eta CPVC
Beroaren historiak eta bizileku denborak arreta handia merezi dute. Emari-bideak alferrikako geldialdiak saihestu behar ditu, eta berokuntza-planak abiarazte eta garbiketa kontrolatua onartu behar du. Formula aldaketak fabrikatu aurretik jakinarazi behar dira.
LH
Kalitatea, urtze-indarra, irteera eta hozte-ahalmena elkarrekin jarduten dute. Irteera handiko PE buru batek zirkunferentzia-fluxu egonkorra eta dimentsio-sistema egokia behar ditu, ez hutsune anular handiagoa besterik ez.
PP eta PPR
Adierazi erretxina eta zerbitzu produktu zehatza. Ur beroa eta hotza hodiak, hodi industrialak eta geruza anitzeko eraikuntzak erreminta, hozte eta onarpen baldintza desberdinak eska ditzakete.
Gure fabrikaren ikuspegia:Ekoizpen-talde batek betegarria, erretxina kalifikazioa edo birziklatutako ehunekoa aldatzen duenean tresneria onartu ondoren, trokela ez da bat-batean zehaztugabe bihurtu. Prozesuaren sarrera aldatu egin da. Erreferentzia-formulazioa hitzarmen teknikoan erregistratzen dugu, etorkizuneko arazoen konponketa egoera ezagun batetik abiatzeko.

Trokelaren irekiera ez da hodiaren azken tamaina
Fusion anular bero batek ez du trokeletik irteten eta geometrikoki finkatuta geratzen da. Irteeran puztu egin daiteke, garraiatzeko azpian behera egin, kalibragailuarekin harremanetan jarri, hoztean uzkurtu eta tenperatura berdindu ahala aldatzen jarraitu. Horregatik, 110 mm-ko hodi nominal batek ez du automatikoki erabiltzen 110 mm-ko trokelaren irekidura.
Azken emaitza sistema batetik dator: estrusorearen irteera, urtze-tenperatura eta presioa, trokelaren eta mandrilaren geometria, zirkunferentzia-balantzea beroa, zentratzea, airearen ibilbidea, kalibratzailea, hutsa, hoztea eta garraiatzeko abiadura. Pieza hauek hornitzaile desberdinetatik erosten badira, erosleak kontrolatutako interfazearen marrazki bat eta onarpen-erantzukizun-matrize bat esleitu beharko lituzke.
| Kontrol-elementua | Zuzenean eragiten duena | Bakarrik frogatu ezin duena |
|---|---|---|
| Trokel eta mandrilaren fluxu-bidea | Urtuaren banaketa, presio-galera, egoitza-portaera eta hasierako tutuaren forma | Azken hotza OD, horma, obality edo presio errendimendua |
| Mandrila zentratzeko doikuntza | Hasierako hutsune zirkunferentziala eta hormaren banaketaren zuzenketa | Emaitza egonkorra tenperatura, emaria edo beheranzko lerrokatzeak noraezean jarraitzen duenean |
| Berogailu-guneen antolaketa | Kontrol termikoa buruaren inguruan eta zehar | Benetako urtze-tenperatura zehaztutako neurketa-metodorik gabe |
| Kalibragailua eta hutseko depositua | Kanpoko tamaina, hozte goiztiarra eta forma euskarria | Horma uniformea sartzen den urtze-hodia ezegonkorra denean |
| Hozteko sistema | Solidotze-tasa, dimentsio-egonkortasuna eta hondar beroa kentzea | Geometria ona uraren tenperatura edo emaria kontrolatu gabe dagoenean |
| Garraioa | Linearen abiadura, jaitsiera eta garraio egonkorra | Dimentsio zuzenak tiratzailea gaizki lerrokatuta dagoenean edo abiadura aldatzen denean |
Tamainarako arau erabilgarria:zehaztu hodi txikiena eta handiena, baina ingeniaritza funtzionamendu izkina zailen inguruan. Hauek dira sarritan irteera handiko hodirik handiena, lineako abiadura handiko horma meheena, bizileku-denbora handitzen duen irteera txikiko tamaina txikia eta horma edo gainazal eskakizun estuena duen produktua.


Nanhaiyak mandril erregulagarriak, hozte-kanal aukerak eta ordezka daitezkeen forruak eskaintzen ditu bere hodi-buru barrutian. Erabili aukera horiek arrazoi zehatz baterako. Doikuntza erabilgarria da operadoreek zentratze metodo errepikagarria dutenean. Higadura-osagai ordezkagarriak erabilgarriak dira haien irismena, ordezko kantitatea eta ordezkatzeko prozedura argi daudenean.
Blokeatu estrusorearen interfazea mekanizazioa hasi aurretik
Tutu-duela batek barne-fluxu-ibilbide bikaina izan dezake eta oraindik ez da instalatzen sarrera, erregistroa, torloju-eredua, zigilua edo erdiko altuera suposatu delako. Ordezko proiektuak bereziki zaurgarriak dira, makinen marrazkiak zaharrak, aldatuak edo erabilgarri ez daudelako.
Hiru froga modu nahiago ditugu: jatorrizko marrazki kontrolatua, neurketa freskoak eta eskala erreferentzia duten argazki argiak. Hirurak ados ez badaude, konpondu gatazka fabrikazio marrazkia kaleratu baino lehen.
- Estrusorearen marka, modeloa eta torlojuaren konfigurazioa
- Torlojuen diametroa eta irteera-tartea
- Deskarga edo egokitzaile bridaren marrazkia
- Erregistratu diametroa, sakonera eta tolerantzia
- Bolt-kopurua, haria, biribilgunea eta orientazioa
- Zigilatzeko aurpegiaren geometria eta junta-metodoa
- Urtze-sarrerako diametroa eta trantsizio-luzera
- Beharrezko plaka hausteko edo pantaila-interfazea
- Presio-sentsorearen atakaren tamaina eta kokapena
- Urtze-tenperatura sentsore mota eta txertatzea
- Berogailuaren tentsioa, maiztasuna, potentzia eta konektoreak
- Termopare mota eta kontrolagailu bateragarritasuna
- Trokelaren erdiko altuera eta fluxuaren norabidea
- Euskarri-markoa, gurpilak, errailak edo altxaguneak
- Instalatzeko eta mantentzeko baimena eskuragarri
- Kalibragailuarekiko distantzia eta lerrokadura-erreferentzia
Nanhaiyak pertsonalizagarriak fabrikatzen ditukanoi-bridaketa trokel-buruko osagaiak, beraz, egokitzailea buruarekin eztabaidatu daiteke, instalazioaren sorpresa gisa utzi beharrean. Lerro-proiektu oso baterako, lerrokatu trokelaren interfazea hautatutakoarekinplastikozko estrusio-makina, kontrolak eta downstream ekipoak.
Gure fabrikaren ikuspegia:Brida baten telefono-argazkiak diseinua ulertzen laguntzen digu, baina ez du torloju-zirkulua edo erregistro-egokipena definitzen. Argazkia galderak bilatzeko erabiltzen dugu. Metala mozteko sinatutako marrazkia erabiltzen dugu. Bereizketa horrek interfazearen akats txiki batek instalazio osoa atzeratzea eragozten du.


Aukeratu eraikuntza materialaren eta garbiketa betebeharren inguruan
Nanhaiya-ren kanalizazio-buruak erresistentzia handiko aleazio-altzairuak erabiltzen ditu gainazal gogortuak dituena eta doitasuneko CNC mekanizatuz eta tratamendu termikoz ekoizten da. Bere orokorraestrusore trokel buruaorrialdean 38CrMoAl, nitrurazioa eta HV950 eta HV1000 bitarteko azaleko gogortasuna ageri dira.
Balio horiek hasierako datu erabilgarriak dira, baina onartutako zehaztapenak osagaien material zehatza, tratamendu-esparrua, amaitutako gogortasun-irizpidea, fluxu-gainazaleko akabera, dimentsio-ikuskapena eta korrosio-baldintza guztiak identifikatu behar ditu. Osagai baten gogortasun-balioa ez da kopiatu behar finkagailu, berogailu-estalki edo egitura-pieza guztietan.
| Zerbitzuaren egoera | Kontratazio kezka | Zer zehaztu aipuan |
|---|---|---|
| PVC betea | Mineral-betegarri urratzaileak, gordailuak eta garbiketa-maiztasuna | Formula, betegarri-maila, hezetutako osagaien materiala eta tratamendua, ordezka daitekeen higadura-esparrua eta garbiketa-metodoa |
| CPVC edo beroarekiko sentikorrak diren konposatuak | Historia termikoa, eustea eta materialaren degradazioa | Prozesatzeko leihoa, fluxu-bidearen kontzeptua, berokuntza-guneak, sentsore-puntuak, abiarazteko eta itzaltzeko prozedura |
| Karbono-beltza PE | Banaketa egonkorra, gainazaleko kalitatea eta ibilbide luzeak | Kalifikazio konposatua, irteera tartea, presio-leihoa, berogailuaren antolaketa eta garbiketa sarbidea |
| Eduki birziklatuak | Kutsadura, biskositatearen aldakuntza eta partikula urratzaileak | Iturria, gehieneko ehunekoa, iragazketa plana, lagina, espero den aldakuntza eta onarpen-mugak |
| Kolore-aldaketa maiz | Atxikipena, sarbidea, piezak aldatzea eta txatarra | Kolore-sekuentzia, garbiketa-materiala, baimendutako aldaketa-denbora, garbiketa-prozedura eta desmunta daitezkeen piezak |
Zailagoa ez da estrategia material osoa.Gainazalaren gogortasuna, zorroaren sakonera, substratuaren gogortasuna, korrosioaren portaera, akabera eta konponketa metodoa osagai eta prozesura egokitu behar dira. Eskatu hornitzaileari zer tratatzen den, nola egiaztatzen den eta eskaerarekin batera datorren ikuskapen-erregistroa zerrendatzeko.


Berrikusi Nanhaiyarenekoizpen ekipoak, ziurtagiriaketazerbitzu teknikoahornitzaileen kualifikazioan. Instalazio-gidak eta epe luzerako mantentze-aholkuak adostutako laguntza-esparruan sar daitezke.
Egin tamaina aldaketa erosketaren kalkuluaren parte
Tresneriaren prezio baxuagoa garestia izan daiteke aldaketa bakoitzak garabi bat lotzen badu, berogailuak kaltetzen baditu edo behin eta berriz saiakuntzak eta akatsak zentratu behar baditu. Galdetu nola kentzen diren trokela eta mandrila, non jartzen diren pieza beroak, zein finkagailu maneiatzen diren, nola lerrokadura berreskuratzen den eta zein zigiluak edo kontsumigarriak ordezkatzen diren.
| Aldaketa galdera | Erosleak zergatik zaindu behar duen | Kontratuaren irteera |
|---|---|---|
| Zein tamainak partekatzen dute gorputz bat? | Buru kopuru erreala eta pieza aldaketen multzoak erakusten ditu | Bateragarritasun-matrizea hodiaren OD, hormaren barrutiaren eta materialaren arabera |
| Zer hoztu behar da kendu aurretik? | Geldialdi denboran eta manipulazioaren segurtasunean eragiten du | Tenperatura eta manipulazio prozedura idatzia |
| Nola daude zentratuta trokelak eta mandrilak? | Hasierako hondarrak eta horma-zuzenketak eragiten ditu | Doikuntza-diagrama, erreferentzia-posizioak eta entrenamendua |
| Zein tresna eta altxatzeko gailu behar dira? | Inprobisatutako manipulazio arriskutsua ekiditen du | Erreminta-zerrenda, piezen pisuak, altxatze-puntuak eta aparatuen marrazkiak |
| Zein pieza dira ohiko ordezko ordezkoak? | Haria, zigilua, berogailua edo sentsoreak kaltetu ondoren gelditzen diren denbora murrizten du | Bi urteko gomendatutako ordezko zerrenda elementuaren arabera tasatuta |
| Nola garbitzen da fluxu-bidea? | Eskulana, gainazaleko arriskua eta kolorea aldatzeko txatarra aldatzen du | Onartutako garbiketa-tresnak, materialak eta desmuntatzeko urratsak |
Produktu mistoen programazio baterako, kalkulatu aldaketa-kostua orduen, eskulanaren eta hasierako txatarren arabera. Landare bat urrutiko bi tutu-tamainen artean astean hainbat aldiz aldatzen bada, bi buru osoek txertaketa askorekin gorputz batek baino ekoizpen denbora gehiago babestu dezakete. Aldaketak gutxi izaten badira eta barrutia trinkoa bada, partekatutako gorputz bat zentzuzkoa izan daiteke.
Gure fabrikaren ikuspegia:Tresneria nork aldatuko duen eta zer jasotze-tresneria dagoen galdetzen dugu. Muntaketa-banku garbi batean lan egiten duen diseinua baldarra izan daiteke estrusore bero baten eta hutseko depositu baten ondoan. Operadorearen sarbidea ingeniaritza sarrera bat da, ez salmenta osteko xehetasun bat.

Erabili hodien akatsak prozesu arduraduna aurkitzeko
Hodi bat zehaztapenetatik kanpo geratzen denean, operadoreek sarritan moldatzen dute lehenik, bere zentratze-torlojuak ikusgai daudelako. Horrek aldi baterako hobetu dezake irakurketa bat tenperatura, estrusore edo beheranzko arazo bat ezkutatzen duen bitartean. Erregistratu akatsa zirkunferentziaren inguruan eta hodiaren luzeran zehar hainbat aldaketa aldi berean egin aurretik.
| Behatutako akatsa | Trokel-buruen egiaztapenak | Upstream eta downstream egiaztapenak | Ikasgaia erostea |
|---|---|---|---|
| Alde bat etengabe lodiagoa | Mandrilaren zentrazioa, fluxu-bideen gordailuak, kalteak, berogailuaren oreka eta muntaia lerrokatzea | Estrusorearen igoera, kalibragailuaren lerrokatzea, hutsunearen banaketa, hoztea eta garraiatzeko lerrokatzea | Zentratze irisgarria, tenperatura-eremuak eta lerrokatze-erreferentzia bat eskatzen ditu |
| Horma aldatzen da hodiaren inguruan eta zehar | Doikuntza soltea, ziklo termikoa, presio ezegonkorra edo fluxu irregularra | Elikadura, torlojuaren irteera, linea-abiadura kontrola, hutsaren eta uraren tenperaturaren egonkortasuna | Onartu leiho operatibo egonkor bat, ez neurketa-multzo labur bat |
| Gainazaleko lerro luzeak | Kutsadura, gordailua, marradura edo ezpainen gainazala hondatuta | Urtu gabeko partikulak, iragazketa, kalibragailuaren kalteak eta manipulazio-markak | Garbiketa-tresnak, iragazkien plana, gainazalaren ikuskapena eta ordezko tresneria definitzea |
| Marra horiak, marroiak edo beltzak | Zona hildakoak, gordailuak, tokiko gehiegizko beroa eta bizileku denbora luzea | Kutsatutako jarioa, upel-gordailuak, torlojuaren higadura eta ixteko praktika | Berrikusi urtze-bide osoa eta garbiketa-errutina geometria zaharra kopiatu aurretik |
| Buruko presio handia | Eraztun-hutsune mugatua, tenperatura baxua, blokeoa edo fluxu bide desegokia | Pantailaren murrizketa, materialaren biskositatea, irteera-eskaria eta sentsorearen egoera | Adierazi presioa neurtzeko puntua eta funtzionamendu-muga zehaztapenean |
| Hodiaren obalitatea | Irteera-fluxua edo hasierako hodiaren posizio irregularra | Kalibragailuaren higadura, hutsunea, hozte-balantza, euskarria eta garraiatzeko lerrokatzea | Azken obalitatea lerro osoko onarpen-probari dagokio |
| Barruko gainazal zakarra | Mandrilaren akabera, gordailuak, tenperatura eta emariaren portaera | Materialaren hezetasuna, sakabanaketa, degradazioa eta irteerako egonkortasuna | Laginaren onespenean barneko zein kanpoko azalera-irizpideak sartu |
Aldaketa bakarreko araua:erregistratu oinarri-lerroa, aldatu kontrolatutako aldagai bat, itxaron materiala lerroan zehar bidaiatu arte, markatu kaltetutako hodia eta neurtu berriro. Tenperaturak ausazko doikuntzak, zentratzeak, hutsuneak eta aldi berean garraiatzeak kausa identifikatzeko behar diren frogak suntsitzen ditu.
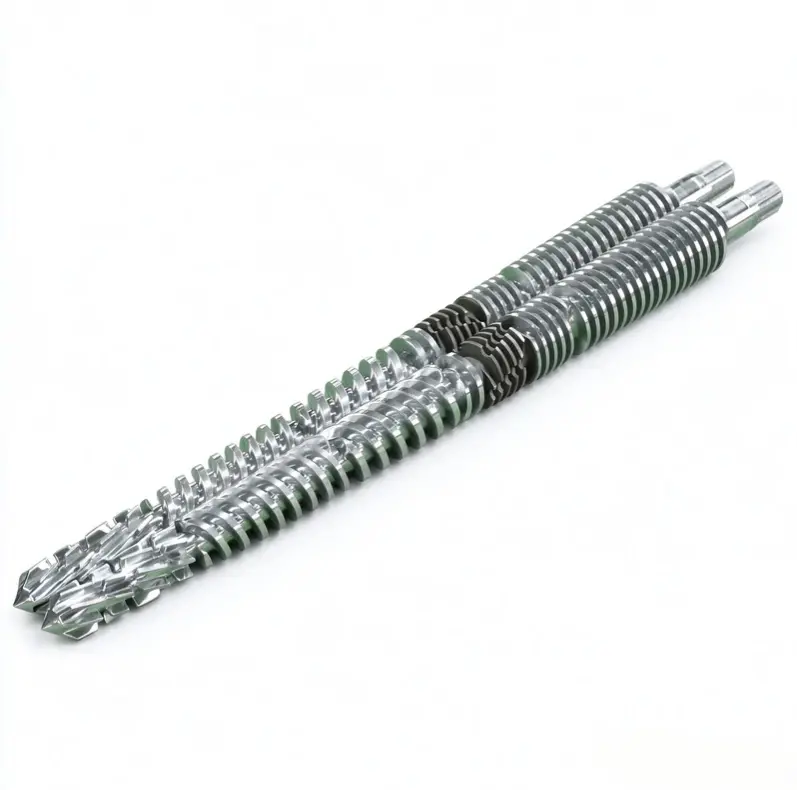
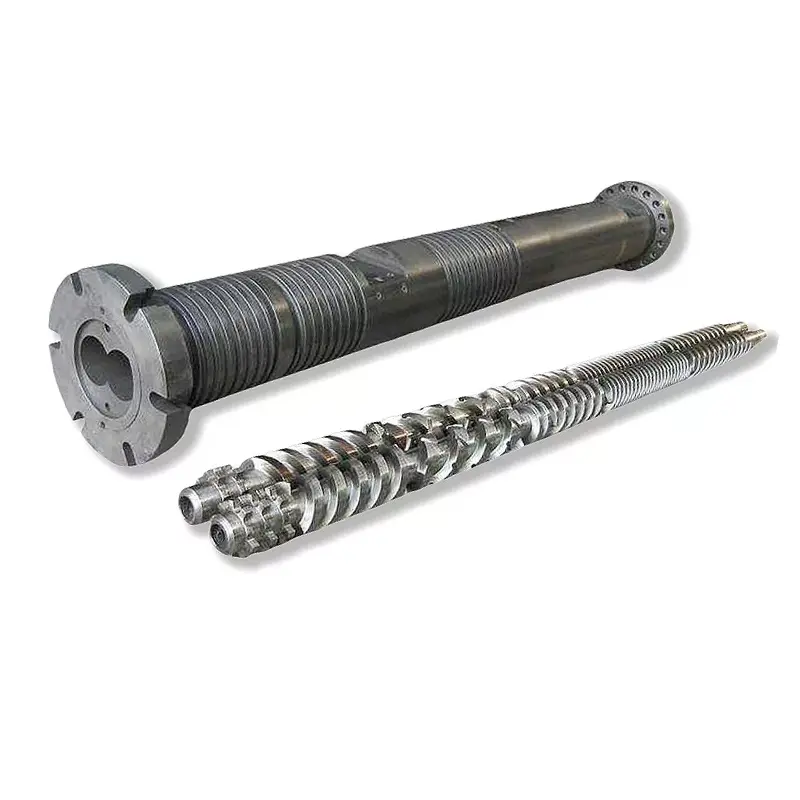
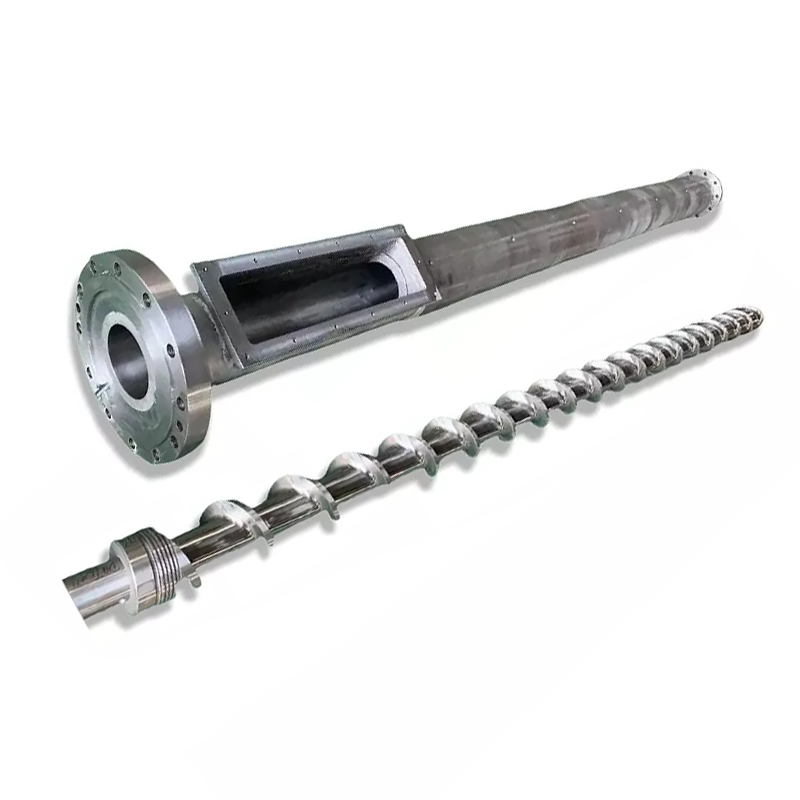
Irteera edo urtze-presioa buruaren aurretik ezegonkorra bada, ikuskatu torlojua eta kanoia ere. Nanhaiya hornigaiakPVC hodi bakarrak torlojuak, PVC hodi paralelo torloju-upelaketaPVC hodi konikoak torloju biko upelak. Trokela ez da birdiseinatu behar plastifikatzeko atal higatu edo desegoki bat konpentsatzeko.

Hodiaren estrusio-buruaren RFQ egiaztapen-zerrenda
RFQ oso batek erosleari ingeniaritza-esparrua konparatzeko aukera ematen dio, oinarrizko prezio baxua aurrekontu inklusibo batekin alderatu beharrean. Jarri elementu hauek berrikuspen kontrolatutako pakete batean.
- Produktuak identifikatzea.Zerrendatu hodiaren OD, horma sorta, SDR edo ordutegia, geruzaren eraikuntza, kolorea eta aplikazioa. Markatu produktu normala eta tamaina zailena.
- Aipatu estandarra.Eman estandar zehatza, zatia, edizioa, adopzio nazionala eta barne marrazkia. Erantsi amaitutako hodiak ikuskatzeko plana.
- Materiala ezagutarazi.Eman PVC formula osoa edo PE, PP edo PPR kalifikazio zehatza, gehigarriak, betegarriak, pigmentuak, eduki birziklatua eta hornitzaileen datu-orriak.
- Tasa zehaztu.Eman produktu kritiko bakoitzeko irteera garbia eta linea-abiadura, gehi eskuragarri dagoen hozte-ahalmena eta funtzionamendu-ordutegi normala.
- Deskribatu estrusorea.Adierazi torloju bikoitz bakarra, paraleloa edo konikoa; torlojuaren diametroa; motor potentzia; urtze-presioa eta tenperatura normala; egokitzaileen diseinua; eta egungo prozesuen mugak.
- Kontrolatu interfazea.Erantsi brida, erregistroa, torlojuaren zirkulua, zigilatzeko aurpegia, urtzeko sarrera, erdiko altuera, sentsore-ataka eta euskarriaren marrazkiak.
- Zehaztu xehetasun elektrikoak.Zerrendatu berogailuaren tentsioa eta maiztasuna, termopare mota, konektore estandarra, kontrolagailuaren bateragarritasuna, kablearen luzera eta eremu arriskutsuen eskakizuna, hala badagokio.
- Erakutsi beherako linea.Sartu kalibragailuaren dimentsioak, hutseko depositua, hozte-luzera, spray- edo murgiltze-antolamendua, garraiatzeko mota, erdiko lerroa eta trokelaren irteeratik distantzia.
- Aukeratu aldaketa-esparrua.Zerrendatu piezak aldatzeko multzoak, ordezko berogailuak eta sentsoreak, zigiluak, finkagailuak, maneiatzeko tresnak, biltegiratzeko bastidoreak eta nahi duzun tamaina aldatzeko prozedura.
- Dokumentuak definitu.Muntaiaren eta piezen planoak, materialen faktura, materialaren eta tratamendu termikoaren erregistroak, dimentsioko ikuskapena, zerrenda elektrikoa, funtzionamendu-argibideak eta ordezko piezen zerrenda eskatzea.
- Idatzi onarpen-proba.Izendatu erretxina, formula, hodiaren tamaina, exekuzioaren iraupena, irteera, linearen abiadura, prozesu-erregistroak, dimentsio-laginketa eta gainditu/ez gainditzeko irizpideak.
- Laguntza argitu.Instalazioaren gidalerroa, martxan jartzearen ardura, operadoreen prestakuntza, urruneko laguntza eta trokel-buruaren eta lerro osoko errendimenduaren arteko muga adostu.
Ordezko abisua:Higatutako trokel batek bere jatorrizko dimentsioak ez ditu gorde. Neurtu makinaren interfazea eta atxikitako hodi on bat, aurkitu jatorrizko marrazkiak eta azaldu zergatik aldatzen ari den buru zaharra. Higatutako dimentsio bakoitza kopiatzeak fluxu edo lerrokatze arazo bera erreproduzi dezake.
Torlojuaren konfigurazioak materialaren betebeharra ere bat etorri behar du. Arakatu Nanhaiya-rentorloju bakarrak, torloju biko paraleloaketatorloju biko upel konikoakkontsultak plastifikatzeko atal osoa hartzen duenean. Osagarrietarako eta konektatutako tresneria lortzeko, erabiliestrusiozko ordezko piezen sorta.
Onartu burua saltzeko asmoa duzun ekoizpen-baldintzaren gainean
Dimentsio-ikuskapenak fabrikatutako osagaiak marrazkiarekin bat datozela frogatzen du. Ez du frogatzen konposatu zehatz bat nola igaroko den lerro osoan zehar. Onarpen-planak bi zati ditu: osagaien egiaztapena eta ekoizpen-exekuzioa.
| Onarpen etapa | Zer egiaztatu | Gorde beharreko erregistroa |
|---|---|---|
| Dokumentuen berrikuspena | Onartutako marrazkiaren berrikuspena, materialen faktura, aldaketen matrizea, berogailu eta sentsoreen zerrenda, eskuliburuak eta ordezko esparrua | Sinatutako dokumentuen erregistroa |
| Osagaien ikuskapena | Interfaze kritikoak, ezaugarri zentrokideak, zigilatzeko aurpegiak, finkagailuak, atakak, materiala, tratamendua eta fluxu-azalera ikusgaia | Aginduan zehaztutako dimentsio- eta material- edo tratamendu-erregistroak |
| Muntaia egiaztatzea | Egokitzapena, orientazioa, berogailuaren instalazioa, sentsoreak sartzea, zentratzeko mugimendua, euskarria, altxatzea eta sarbidea | Muntatzeko zerrenda argazkiekin |
| Berotze egiaztapena | Zonaren identifikazioa, kontroladorearen erantzuna, sentsoreen irakurketa, korrontearen kontsumoa eta egonkortasun termikoa | Zona-mapa eta irakurketa egonkortuak |
| Ekoizpen martxan | Hitzartutako materiala, hodiaren tamaina, irteera, linearen abiadura, tenperatura, urtze-presioa, motorraren karga, hutsunea eta hozte-baldintzak | Denboran oinarritutako prozesu-orria eta atxikitako laginak |
| Hodiak ikuskatzea | OD, horma erloju posizio anitzetan, obalitatea, luzerako masa, barruko eta kanpoko gainazala, zuzentasuna eta beharrezko proba estandarrak | Ikuskapen-txostena laginaren posizioari eta ekoizpen-denborari lotuta |
| Ohiko funtzionamendua | Abian jartzea, zentralizazio zuzenketa, geldialdi normal bat, desmuntatze segurua edo adostutako neurri aldaketa bat | Operadorearen sinadura eta irekitako elementuen zerrenda |
Erabili eroslearen formulazio arrunta praktikoa denean. Ordezko material bat behar bada, erregistratu aldea eta muga ezazu probak frogatzen duena. PE exekuzio arrakastatsu batek ez du PVC formula bat balioztatzen, eta horma lodiko abiadura baxuko produktu batek ez du frogatzen horma meheko abiadura handiko baldintza.
Gure fabrikaren ikuspegia:neurketa trazagarriak dituen lasterketa egonkorra nahiago dugu, gehienezko irteerako pantaila labur baten aldean. Presioa finkatu behar da, hormaren irakurketak kontrolagarriak izaten jarraitu behar du, berogailuek ez dute anormalki ziklorik egin behar eta hoztutako hodiak adostutako ikuskapena bete behar du. Emaitza horrek bi aldeei eskualdaketa puntu erabilgarria ematen die.


Maiz egiten diren galderak
Zein informazio behar da hodi-estrusio-buru bat aipatzeko?
Bidali polimeroaren kalifikazioa eta formula, hodiaren estandarra, tamaina eta horma sorta osoa, xede-irteera eta linea-abiadura, estrusore-mota, urtze-sarrera eta brida-marrazketa, berogailu-tentsioa, sentsore-eskakizunak, beheranzko kalibrazioaren xehetasunak, hobetsitako aldaketa-pieza eta onarpen-plana. Uneko konexioaren argazkiak eta neurtutako marrazkiak ere baliagarriak dira ordezko proiektuetarako.
Hodi-buru batek PVC, PE eta PPR exekutatu ditzake?
Kanpoko gorputz partekatu bat teknikoki posible izan daiteke zehatz-mehatz definitutako proiektu batean, baina PVC, PE eta PPR ez dute fluxu, termiko edo dimentsio-baldintza berdinak sortzen. Lehenik eta behin formulazio osoa, irteera, tamaina-barrutia, fluxu-bidearen baldintzak eta garbiketa-metodoa konparatzen ditugu. Tresneria bereizia edo buru bereizia izan daiteke ekoizpen-aukera seguruena.
Hodiaren trokelaren diametroa hodiaren azken diametroaren berdina al da?
Normalean ez. Hodi beroa trokeletik irten ostean aldatzen da, urtua puztu, behera egiten duelako, kalibragailuan sartu eta hozten delako. Beharrezko trokelaren eta mandrilaren neurriak materialarekin, irteerarekin, lineako abiadurarekin, hutsean dimentsionatzeko eta hozteko sistemarekin diseinatu behar dira, hodiaren tamaina nominaletik zuzenean kopiatu beharrean.
Trokelaren buruak bakarrik berma al dezake hodiaren hormaren lodiera eta obalitatea?
Ez. Trokelaren buruak urtu-banaketa eraztunaren arabera ezartzen du, baina azken hormaren lodiera eta obalitatea urtzearen egonkortasunaren, zentrazioaren, tenperatura-balantzearen, kalibragailuaren egoeraren, hutsaren, hoztearen, haul-off lerrokatzearen eta linearen abiaduraren araberakoak dira. Onartzeak linea operatibo osoa probatu beharko luke.
Zein material erabiltzen du Nanhaiyak estrusio-buruetarako?
Nanhaiya-ren estrusore orokorreko trokelen orrialdeak 38CrMoAl zerrendatzen ditu HV950 eta HV1000 arteko nitrurazioarekin eta gainazaleko gogortasunarekin. Dedikatu kanalizazio estrusio trokel burua gainazal gogortutako aleazio altzairu gisa deskribatzen da. Amaierako materiala, tratamendu termikoa eta gainazal hezearen baldintzak berretsi behar dira erretxina, gehigarriak eta garbiketa metodorako onartutako zehaztapenean.
Tamaina askotako txertaketak dituen trokel-buru bat edo hainbat buru osorik erosi behar al dut?
Erabili aldatzeko piezak tamaina-barrutiak, irteerak eta garbiketa-errutinak gorputz batek lana estaltzen uzten duenean gehiegizko doikuntzarik gabe. Buru bereiziek zentzua izan dezakete produktuak diametroan, polimeroan, irteeran, geruzen egituran edo aldaketa-maiztasunean oso desberdinak direnean. Konparatu aldaketa-denbora osoa eta ekoizpen-arriskua, ez erreminten prezioa bakarrik.
Nola onartu behar da hodi-estrusio-buru bat?
Hasi marrazkia, materiala, tratamendua, berogailua, sentsore, brida eta fluxu-ibilbidearen egiaztapenekin. Ondoren, exekutatu adostutako produkzio-materiala zehaztutako hodiaren tamainan, irteeran eta lineako abiaduran. Erregistratu tenperaturak, urtze-presioa, zirkunferentziaren inguruko hormaren irakurketak, kanpoko diametroa, obalitatea, gainazaleko egoera, luzerako masa eta xede-hodiaren estandarrak eskatzen dituen probak.
Zerk eragiten du estrusiozko tutu hormaren alde bat lodiagoa izatea?
Arrazoi posibleak honako hauek dira: trokelaren edo mandrilaren oker zentratzea, zirkunferentzia-tenperaturaren desoreka, urtze-fluxu irregularra, gordailuak edo fluxu-ibilbidean kalteak, estrusorearen irteera ezegonkorra, kalibragailuaren desegokitzea, hutsunea edo hoztea irregularra eta garraiatzeko okerrak. Egiaztatu joera erdiratze-torlojuak erabili aurretik beherako arazo bat ezkutatzeko.
Nanhaiyaren egungo produktu, ekipamendu eta zerbitzuen informaziotik prestatutako eduki teknikoa, ISO kanalizazio estandar ofizialeko orrialdeek soilik onartzen dute. Azken trokelaren geometria, materiala, tratamendua, neurriak eta onarpen-irizpideak onartutako proiektuaren zehaztapenak zehazten ditu.