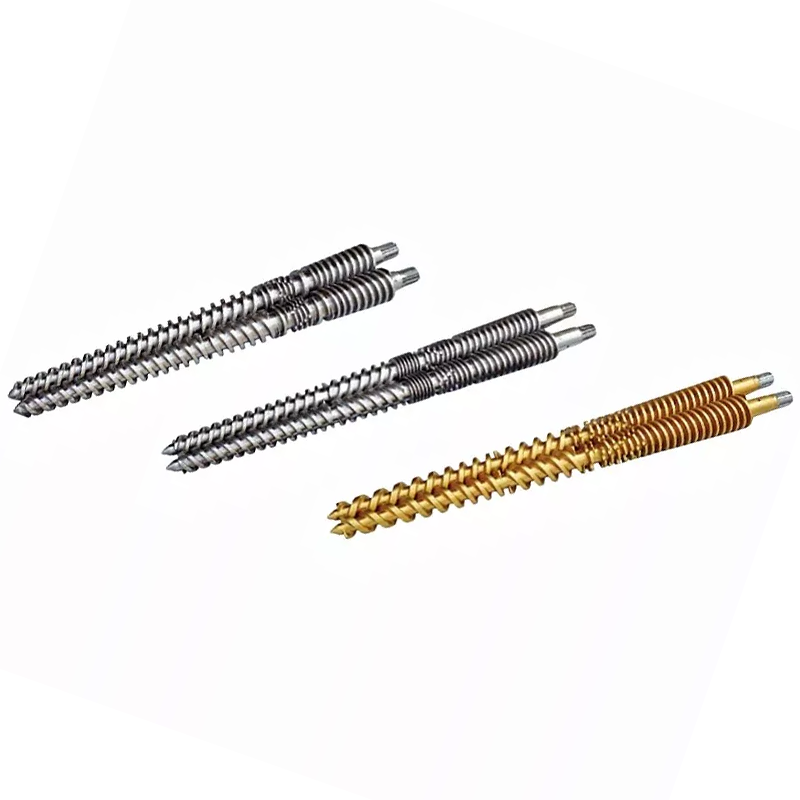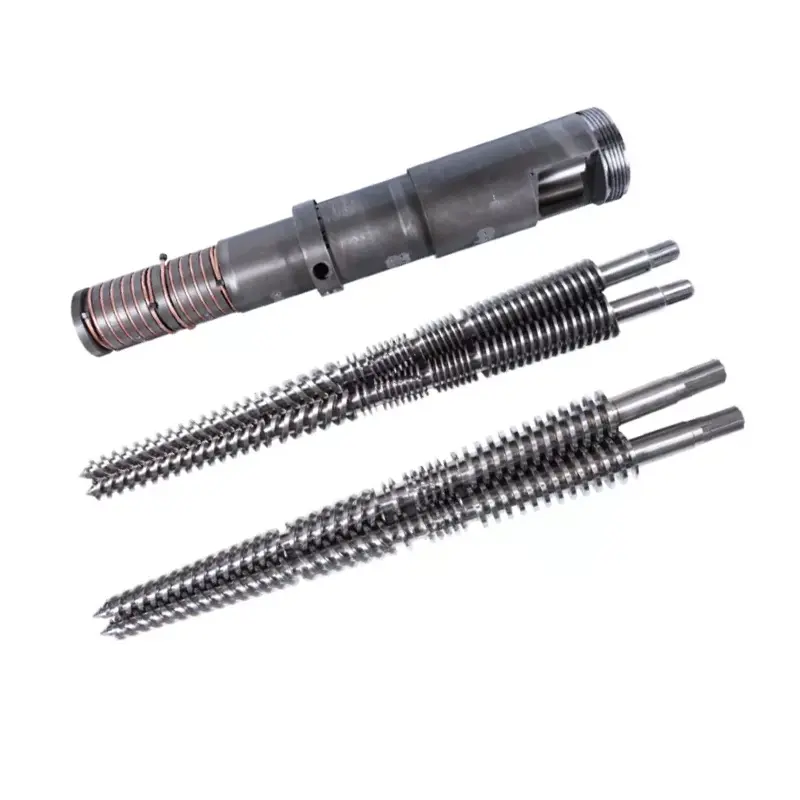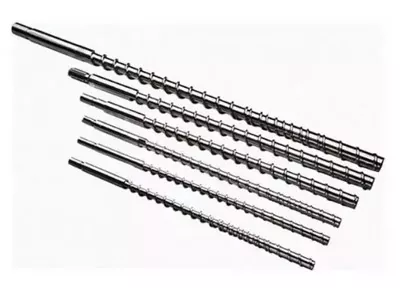

Torloju-punta nahikoa txikia da ordezko pieza bat bezala tratatzeko, baina nahiko zehatza plano bakoitza urtze-bolumen berdinarekin hasten den erabakitzeko. Erosi bat emari eta zigilatzeko multzo gisa, ez hari metalezko puntu gisa.


Erantzun azkarra
Aukeratu injekzio-moldaketa torloju-punta lau gauzaren arabera: itzulerarik gabeko balbularen diseinua, torlojuaren eta kanoiaren interfaze zehatza, prozesatutako erretxina eta betegarria eta lehendik dagoen muntaketaren higadura-eredua. Makina-eredua bakarrik ez da nahikoa bertsioak, aurreko konponketak edo estandarrak ez diren torlojuak egon daitezkeenean.
Ordezko eskaera egiteko, bidali jatorrizko marrazkia eskuragarri dagoenean, eta egiaztatu haria, sorbalda, puntaren luzera, eraztunaren ibilbidea, eserlekua, kanpoko diametroa eta urtzeko pasabideak benetako makinaren aurka. Aipamen on bat geometriatik hasten da. Materiala eta gainazaleko tratamendua datoz gero.
Torloju-muturrak fluxua kontrolatzen du bi noranzkoetan
Torlojua berreskuratzean, itzulerarik gabeko balbula irekitzen da eta urtutako polimeroa torlojuaren aurrealderantz igarotzen uzten du. Injekzioaren hasieran, ixten da, beraz, torlojuaren mugimenduak eta presioak jaurtiketan eragiten dute urtua torlojuan zehar atzerantz bultzatu beharrean.
Horregatik, torloju-punta, egiaztapen-eraztuna eta eserlekua prozesuari dagozkio, ez mantentzeari soilik.ENGELen itzulerarik gabeko balbularen tutorialabi funtzionamendu-egoera berdinak deskribatzen ditu eta ixteko portaera zuzenean injekzio errepikagarritasunarekin lotzen du.
Gure fabrikaren ikuspegia:torloju-punta akatsik garestiena gutxitan izaten da bi materialen kalifikazioen arteko aldea. Torlojua hariztatzen den pieza bat da, baina ez da behar bezala ibiltzen, zigilatzen edo lerrokatzen. Egokitze proba arrakastatsuak salmenta-izenondoen zerrenda luze batek baino balio handiagoa du.
Aukeratu moldaketa betebeharren inguruan muntaia
Diseinu egokia berreskuratzean libreki ireki behar da, injekzioan aurreikusten den itxi behar da eta urtze-bidean gehiegizko murrizketa saihestu. Gainera, erretxinaren karga urratzaile, itsasgarri eta korrosiboari eutsi behar dio, elkartze-azalerak kaltetu gabe.
| Erosketa galdera | Zergatik aldatzen duen torlojuaren punta | Hornitzaileari zer bidali |
|---|---|---|
| Zein erretxina moldatzen ari da? | Biskositateak, lubrifikazioak, degradazio-sentsibilitateak eta korrosio-betebeharrak fluxu-pasabideetan, materialaren eta gainazaleko tratamenduan eragiten dute. | Erretxina-maila zehatza, kolore-sistema, suaren aurkakoa eta prozesatzeko barruti normala. |
| Erretxina indartua ala beteta dago? | Beira-zuntzak, betegarri mineralak eta berreskuratutako kutsadurak higadura urratzailea bizkortu dezakete eraztun, eserleku eta urtzeko pasabideetan. | Betegarri mota, pisu-ehunekoa eta produktuaren arabera aldatzen den. |
| Zein zehatza izan behar du jaurtiketak? | Horma meheek, barrunbe anitzekoek eta pisu estuek balbularen itxieran eta ihesean aldaketa txikiak erakusten dituzte. | Zatiaren pisua, barrunbeen zenbaketa, jaurtiketa-pisuaren tolerantzia eta azken joera-datuak. |
| Zein da egungo balbula estiloa? | Eraztun irristagarriak, bola-txekeak eta beste diseinu batzuek fluxu-eremu, bidaia eta ixteko portaera desberdinak dituzte. | Jatorrizko piezaren zenbakia, marrazkia, argazkiak eta kendutako muntaia osoa. |
| Aurretik torlojua aldatu al da? | Baliteke makina-eredu batek instalatutako haria, punta-luzera edo eserlekuaren geometria ez identifikatzea. | Uneko torlojuaren marrazkia eta zuzeneko neurketak, ez bakarrik makinaren plaka. |
| Zergatik ordezkatzen da pieza? | Hautsitako hari batek, higatutako fluxu-bidea eta isurtzen den eraztun batek ez du ekintza zuzentzaile bera adierazten. | Higadura argazkiak, prozesuaren sintomak, mantentze-historia eta huts egindako neurriak. |
Nanhaiya-k hari eredu estandarrak eta pertsonalizatuak eskaintzen ditu, eta polimero berezietarako alderantzizko fluxu-punta aukerak eskaintzen ditu. Hautatutako zatia batekin pareka daitekeinjekzio-moldaketa torlojuaedo zabalagoaren parte gisa hornitutainjekzio-moldeaketa eta estrusioa ordezko piezen gama.


Irakurri prozesu-seinaleak muntaia kendu aurretik
Kuxin aldakorrak, jaurtiketa-pisuak noraezean edo transferentziaren errepikakortasun eskasak balbula-ihesak adieraz ditzakete, baina horietako inork ez du hori bakarrik frogatzen. Erretxina-aldaketak, jarioaren ezegonkortasunak, tenperatura kontrolatzeak, upel higadurak, urtutako aireak, presio ezarpenek eta moldeen baldintzek antzeko sintomak sor ditzakete.
ENGELek itzulerarik gabeko balbula, torlojua eta plastifikatzeko kupela egiaztatzea gomendatzen duurtze-kuxinak gora egiten duenean. Arazoak konpontzeko jarraibide berak kuxina eta jaurtiketa-pisuaren aldakuntza prozesuen ezarpenekin eta osagaien higadurarekin lotzen ditu.
| Behatutako seinalea | Torloju puntako konexio posiblea | Egiaztatu eskaera egin aurretik |
|---|---|---|
| Kuxinaren posizioa plano batetik bestera aldatzen da | Eraztuna beste puntu batean ixtea edo eserlekuaren ondoren isuri egin daiteke. | Joera benetako posizioa, presioa eta jaurtiketa-pisua prozesu egonkor batean. |
| Zatiaren pisua noraezean doa ezarpenak finko diren bitartean | Atzerako fluxuak moldera entregatutako bolumen eraginkorra murriztu dezake. | Baztertu jarioa, tenperatura, materiala eta molde-barrunbearen kausak. |
| Plano laburrak tarteka agertzen dira | Balbula ez da behin eta berriz zigilatzea, batez ere berreskurapen-aldaketen ondoren. | Konparatu transferentziaren erantzuna eta exekutatu makinaren fabrikatzaileak onartutako balbula proba. |
| Berreskuratzea mugatu egiten da | Hondatutako eraztunak, gordailuak edo neurri txikiko fluxu-ibilbide batek urtze-fluxuari aurre egin diezaioke. | Egiaztatu mugimendu askea, gordailuak, ikasketak eta igarobideen oztoporik dauden. |
| Puntu beltzek aldaketa material bati jarraitzen diote | Hildako lekuek edo hondatutako gainazalek polimero degradatua atxiki eta askatu dezakete. | Ikuskatu urtze-bide osoa, pita, torlojuaren aurrealdea eta garbiketa-prozedura. |
| Metalezko zarata edo eraztunaren bahitzea | Leherketa, deformazioa, lerrokadura desegokia edo material arrotzak egon daitezke. | Gelditu eta ikuskatu makinaren fabrikatzailearen mantentze-lan seguruaren prozeduraren arabera. |
Muntaia kendu ondoren, aztertu eraztunaren kanpoko diametroa, mutur biak, eserlekuaren gainazala, punta gorputza, urtzeko pasabideak eta haria. AnARBURG artikulu teknikoaurradura, atxikimendua eta korrosioa higadura-mekanismo gisa identifikatzen ditu eta erakusten du eraztunaren diametroaren, amaierako aurpegiaren eta zigilatzeko eserlekuaren higadurak eraztunaren bidaia eta kuxinen egonkortasuna alda ditzakeela.
Ez diagnostikatu egiaztapen-eraztun bat euste-presioa gehituz pieza bete arte.Ezarpen aldaketak isurketak ezkutatu ditzake zuzendu gabe. Hartu oinarrizko lerro egonkor bat, jarraitu makinaren fabrikatzaileak onartutako proba-metodoa eta ikuskatu hardwarea ordezko zehaztapena aldatu aurretik.
Ordeztu zati bat lotzen diren zatiak oraindik onak direnean soilik
Egiaztapen-eraztun bat berez ordeztu daiteke bere uztartze-punta eta eserlekua onartutako dimentsioen barruan geratzen direnean, zigilatzeko gainazalak sendoak direnean eta eraztun berria aske mugi daiteke bere ibilbide osoan zehar. Hau kostu baxuagoko konponketa da, baina ikuskapenak onartzen duenean bakarrik.
Ordeztu bat datozen punta, eraztuna eta eserlekua hainbat gainazalek higadura erakusten dutenean, eraztun bat beste osagai baten kontra harrapatuta dagoenean, pieza zaharrak makinetan nahastu direnean edo jatorrizko dimentsio fidagarririk geratzen ez denean. Zigilatze-pieza berri bat eta higatuta dauden bi elkartze-zati konbinatuz, ihes-bide berri bat sor daiteke.
Gure fabrikaren ikuspegia:Higatutako lagin bat froga da, ez marrazki maisu bat. Higatutako eserlekua, eraztun laburtua edo hondatutako haria zehatz-mehatz kopiatzen badugu, zati berriak arazo zaharra azalera garbiago batekin erreproduzi dezake. Aurreikusitako erlazioa berreraikitzen dugu marrazkitik, elkartze-osagaietatik eta higatu gabeko erreferentzia-puntuetatik.


Nanhaiya injekzio-moldaketa torloju punta datuak
TheNanhaiya injekziozko torloju-puntatorlojuaren eta toberaren alboko urtze-bidearen arteko interfaze gisa eraikitzen da. Torloju-diametro eta injekzio-makinen marka desberdinetarako eskuragarri dago, hari pertsonalizatuak eta osagaien geometria ordezkatzeko lanetarako.
| Zehaztapena | Nanhaiya produktuaren datuak | Erosteko garrantzia |
|---|---|---|
| Oinarrizko materiala | D2 | Erregistratu benetako materiala aurrekontu eta ikuskapen dokumentuetan. |
| Gogortasuna | HRC45-62 | Aukeratutako balioak tratamendu termikoarekin, higadura-betebeharrarekin eta estekatze-materialekin bat etorri behar du. |
| Zuzentasuna | 0,02 mm/m | Geometriak eta lerrokadurak dute garrantzia torloju-aurrealdeko interfazean. |
| Aurpegia blindatua | Bimetalikoak | Higadurari aurre egiteko aukera eskaintzen du agerian dauden lan-azaleretan. |
| Beira-zuntzezko konfigurazioak | %30 / %60 | Adierazi benetako beira-zuntzaren ehunekoa eta erretxina-maila RFQ-n. |
| Zatiaren pisua | 1 kg | Produktu-orriaren erreferentzia-balioa; azken pisua onartutako geometriari jarraitzen dio. |
| Fabrikazio ibilbidea | CNC mekanizazioa, tratamendu termikoa eta zehaztasun leunketa | Eragiketa hauek forma, gainazaleko egoera eta akabera egokitzea kontrolatzen dute. |
| Aplikazio estandarrak | PE, PP, ABS eta PVC termoplastikoen moldaketa | Bidali gehigarriak, koloratzaileak, eduki birziklatua eta betegarri datuak ere. |
Plastifikatzeko unitate osoa egiteko, Nanhaiyak ere fabrikatzen duinjekzio-moldaketa-torloju mutanteak, pixkanaka injekzio-moldeatzeko torlojuaketa bat datozen ordezko upelak. Aldamenekoainjekzio pitaaldi berean berrikusi daiteke ihesak, lerrokatzeak edo urtze-fluxuaren arazoak torlojuaren puntatik haratago zabaltzen direnean.
Pieza egokituko den ala ez erabakitzen duten neurriak
Makina-egile eta modelo batek bilaketa murriztu dezake, baina ezin du marrazki bat ordezkatu. Eredu-familiek hainbat injekzio-unitate-tamaina erabil ditzakete, eta makina batek jatorrizko eraikuntzatik desberdina den ordezko torloju bat eraman dezake dagoeneko.
- Identifikatu instalatutako torlojua.Grabatu makinen fabrikatzailea, modeloa, injekzio-unitatearen izendapena, torlojuaren diametroa, seriearen informazioa eta aurreko edozein torloju ordezkatzea.
- Definitu haria guztiz.Sartu diametro nagusia eta txikia, pasua, hariaren norabidea, hariaren luzera, hasierako posizioa, erliebea eta sorbaldaren kokapena.
- Neurtu pila axiala.Erregistratu puntaren luzera orokorra, eraztunaren luzera, eserlekuaren luzera, eraztunaren bidaia eta ixteko posizioa kontrolatzen duen sorbalda bakoitza.
- Interfaze erradialak neurtzea.Erregistratu punta-gorputzaren diametroa, eraztunaren kanpoko eta barruko diametroa, eserlekuaren diametroak, kanoi-zuloaren erreferentzia eta behar den lanerako tartea.
- Markatu urtze-bidea.Erakutsi flauta kopurua, pasabide-zabalera, pasabide-sakonera, sudur-profila eta fluxua edo garbiketa eragiten duen edozein erradio.
- Markatu zigilatzeko eta higadura gainazalak.Identifikatu zein aurpegik ukitzen diren ixtean eta zein dimentsio neurtzen diren higatu gabeko erreferentzietatik.
Ez ezkutatu ziurgabetasuna tolerantzia baten barruan.Gainazal zaharra higatuta badago, etiketa ezazu neurtutako balioa higatutako benetako dimentsio gisa. Mantendu proposatutako amaitutako dimentsioa bereizita. Bereizketa horrek ingeniaritzari pieza zuzentzen uzten dio kaltearen kopia zehatza onartu beharrean.
Ikuskatu ordezkoa produkzioan sartu aurretik
Sarrerako ikuskapenak identitatea, dimentsioak eta mugimendua egiaztatu behar ditu muntaia beroa eta presioa jasan aurretik. Onartutako marrazkia, materialaren erregistroa eta ikuskapenaren emaitza pieza-zenbaki berean gorde.
- Pieza zenbakia eta marrazkiaren berrikuspena bat datoz erosketa-eskaerarekin
- Materialaren eta tratamendu termikoaren erregistroak aurrekontuarekin bat datoz
- Diametro kritikoak eta luzera axialak marrazketa-tolerantziaren barruan daude
- Hari-neurgailuek edo lotze-kontrolek konexioa berresten dute
- Egiaztatu eraztunak libreki mugitzen duela kulunkarik edo harrapatzerik gabe
- Eraztunak eta eserlekuak aurreikusitako zigilatzeko gainazalekin harremanetan jartzen dira
- Urtzeko pasabideak garbiak, leunak eta errebarik gabekoak dira
- Leundutako gainazalek ez dute manipulazio-kalterik edo estaldura-akatsik erakusten
- Muntaiaren norabidea eta osagaien ordena dokumentatuta daude
- Oinarrizko jaurtiketa-pisua eta kuxina instalatu ondoren erregistratzen dira
Instalatu ondoren, erabili abiarazte-prozedura onartu eta konparatu prozesua mantendutako oinarrizko lerroarekin. Aholku berri batek berreskurapena, deskonpresioaren erantzuna edo balbula ixtearen portaera alda ditzake; beraz, ez ezazu suposatu ezarpen zahar guztiek ukitu gabe egon behar dutenik.
Fabrikak kontrolatu behar duena
Torloju-puntaren kalitatea piezen arteko erlaziotik dator. Hariaren kontzentrikotasuna, sorbaldaren posizioa, eraztunaren bidaia, zigilatzeko aurpegiaren geometria, fluxu-ibilbidearen akabera eta tratamendu termikoaren baldintzak elkarrekin funtzionatu behar dute. Gogortasun-zenbaki ikusgarri batek ezin du pila-luzera okerra edo zigilatzeko gainazal zakarra konpentsatu.
Nanhaiyarenaekoizpen ekipoak0,1 mm-ko edo beherako elikadura-errorea duten CNC zerrak, 6 m-ra arteko piezetarako CNC tornuak eta 0,02 mm-ko kokapen-zehaztasunarekin zulatzeko eta fresatzeko ekipoak barne hartzen ditu. Bost ardatzeko mekanizazioa hegaldi irregularretarako eta brida-egitura berezietarako erabiltzen da.

Erosleentzat, galdera praktikoa ez da hornitzaile batek makina-erreminta baten jabea den ala ez. Galdetu marrazkia nola berrikusten den, zein dimentsio ikuskatzen diren, materiala eta tratamendu termikoa nola trazatzen den eta amaitutako eraztunaren mugimendua nola egiaztatzen den. Nanhaiyak salmenta aurreko marrazkien berrikuspena eta laguntza teknikoa eskaintzen ditu bere bidezzerbitzu taldea.
Ordezko torloju-punta baterako RFQ egiaztapen-zerrenda
Bidali pakete argi bat mezu partzial batzuen ordez. Ondorengo informazioak hornitzaileari erabakitzen dio lana ordezko estandarra, alderantzizko ingeniaritzako osagaia edo birdiseinua den.
- Makinaren fabrikatzailea, modeloa, serie zenbakia eta injekzio-unitatearen tamaina
- Instalatutako torlojuaren diametroa eta torlojuaren marrazkia
- Torloju-puntaren jatorrizko piezaren zenbakia eta marrazkiaren berrikuspena
- Muntaia zaharra osatu piezak ordenan mantenduta
- Aurrealdeko, alboko, hari eta zigilatzeko aurpegietako argazkiak
- Haria, sorbalda, eraztuna, eserlekua eta pasabidearen neurriak
- Erretxina-maila, betegarri mota eta betegarri-ehunekoa
- Koloratzailea, eduki birziklatua eta gehigarri korrosiboak
- Urtze-tenperatura normala eta planoaren tamaina
- Zatiaren pisua, barrunbeen kopurua eta onartutako aldakuntza
- Kuxin, transferentzia eta berreskuratzeko joera kendu aurretik
- Behatutako higadura, hutsegite modua eta behar den kantitatea
Marrazkia falta bada, markatu neurtutako azalera bakoitza eta argazkia neurtzeko konfigurazioa. Ez bidali kanpoko diametro bakar bat eta eskatu fabrikari haria, eserlekua eta bidaia bertatik ondorioztatzeko.
Maiz egiten diren galderak
Zer egiten du injekziozko torloju-punta batek?
Torloju-punta multzoak itzulerarik gabeko balbula bat darama. Torlojua berreskuratzean irekitzen da, urtua torlojuaren aurrean mugitu ahal izateko, eta injekzioan ixten da atzera-fluxua mugatzeko eta moldera presioa transferitzeko.
Zeintzuk dira higaturiko eraztunaren edo torloju-puntaren seinaleak?
Prozesuaren seinale arruntak honako hauek dira: urtze-kuxin aldakorra, jaurtiketa-pisua ez-koherentea, presio-errepikagarritasun eskasa, plano laburrak beste arrazoi batzuk baztertu ondoren eta transferentzia-erantzun luzeagoa edo ez hain egonkorra. Berretsi higadura kontrolatutako ihes-proba batekin eta dimentsio-ikuskapenarekin.
Eska al dezaket ordezko torloju-punta bat makina-modeloaren arabera soilik?
Makinaren fabrikatzailea eta modeloa abiapuntu erabilgarriak dira, baina ordezko eskaera fidagarri batek torlojuaren diametroa, haria eta sorbalda neurriak, puntaren luzera, egiaztatzeko eraztunaren eta eserlekuaren neurriak, fluxuaren bidea, erretxina, betegarriaren edukia, marrazkia eta argazki argiak ere izan behar ditu.
Egiaztapen-eraztuna edo torloju-punta osoa ordezkatu behar al dut?
Ordeztu higatutako osagaia soilik lotzeko punta, eserlekua eta haria onartutako neurrien eta gainazaleko egoeran geratzen direnean. Ordeztu bat datorren muntaia hainbat zigilatzeko gainazal higatuta daudenean, dimentsioak ziur ez daudenean edo pieza zahar eta berriek nahastuta ezin dutenean mugimendu eta zigilazio fidagarririk sortu.
Zein material erabiltzen du Nanhaiyak injekziorako torloju-puntak egiteko?
Nanhaiyak D2 injekziozko torloju-puntak eskaintzen ditu HRC45-62-ko gogortasun-tarte argitaratuarekin, 0,02 mm/m-ko zuzentasunarekin eta bimetalezko aurpegi blindatuarekin. Azken konfigurazioa erretxinarekin, betegarriarekin, makinaren interfazearekin eta higadura betebeharrarekin bat egiten du.
Torloju-punta gogorrago batek gehiago irauten du beti?
Ez. Gogortasuna higadura-errendimenduaren zati bat baino ez da. Aleazio-kimikak, tratamendu termikoak, korrosioarekiko erresistentzia, elkartze-materialak, gainazaleko akabera, lerrokatzeak, sakeak eta prozesatutako erretxinak bizitzari eragiten diote.
Zer bidali behar dut Nanhaiya torloju-punta aurrekontua lortzeko?
Bidali makinaren fabrikatzailea eta modeloa, torlojuaren diametroa, erretxina eta betegarriaren ehunekoa, jatorrizko pieza-zenbakia edo marrazkia, elkartze-dimentsio osoa, hainbat angelutako argazkiak, higadura-sintomak, jaurtiketa-pisuaren joera eta behar den kantitatea.
Dibulgazio komertziala: Nanhaiya-k gida honetan lotuta dauden injekziozko torloju-puntak eta erlazionatutako osagaiak fabrikatzen ditu. Gomendio teknikoak makinaren fabrikatzailearen segurtasun-prozedurekin eta onartutako proiektuaren marrazkiarekin aplikatu behar dira.